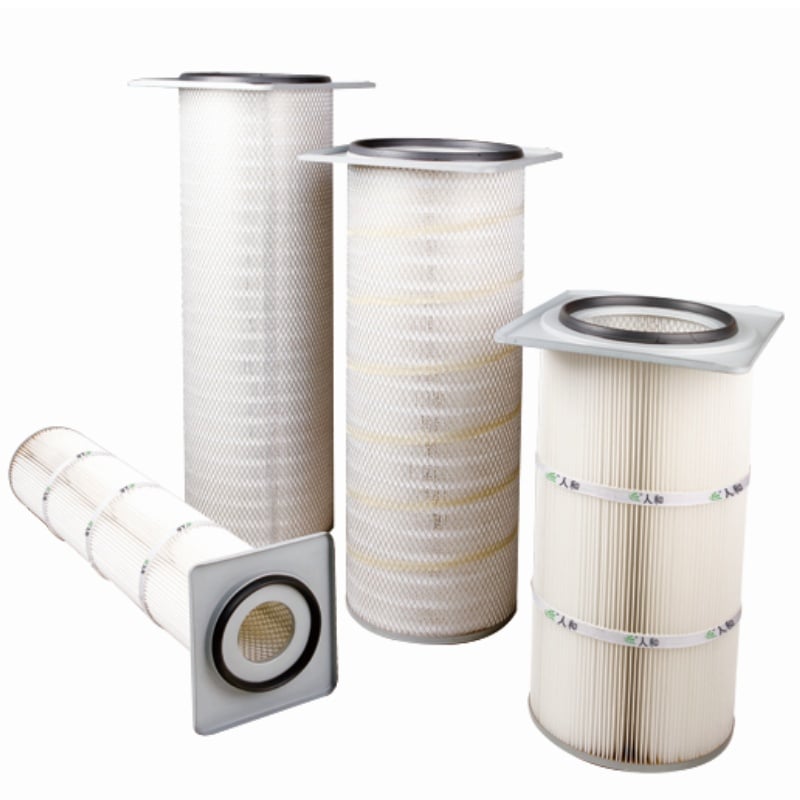
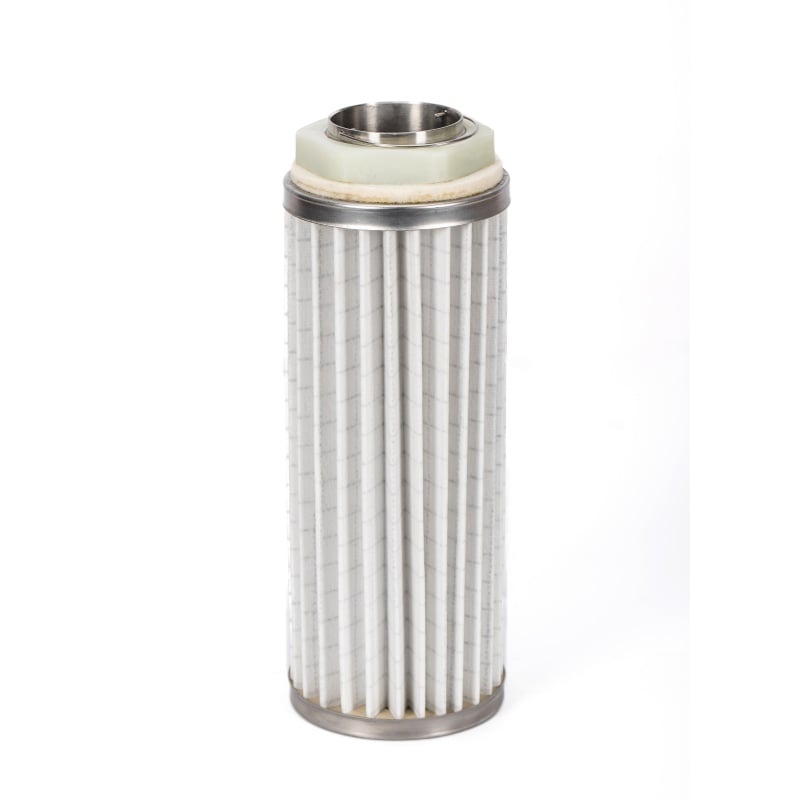
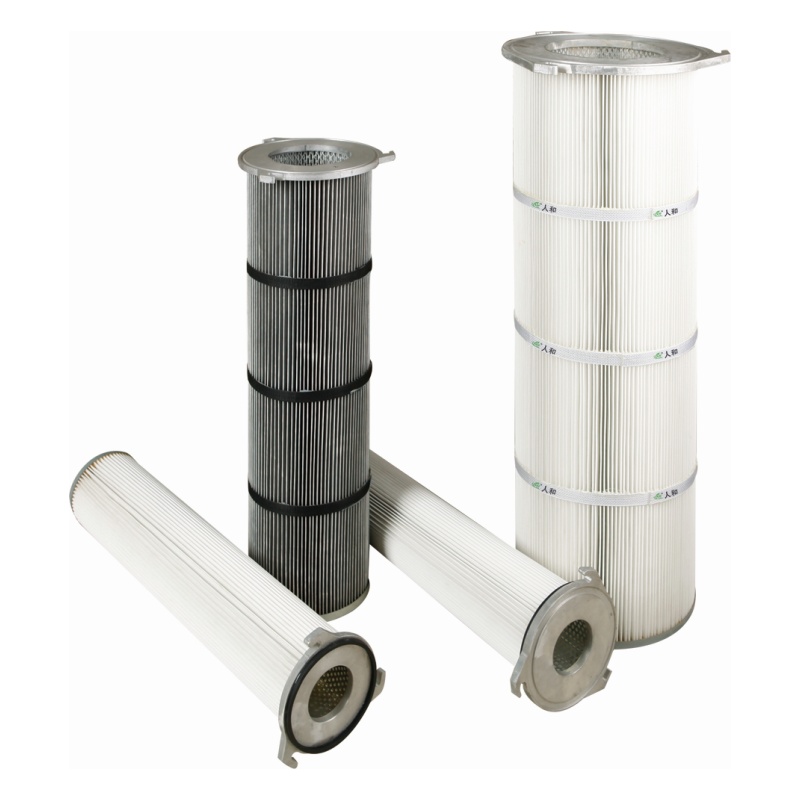
کارتریج فیلتر پوششدهیشده با پترفلوئورواتیلن از بیرون مقاوم به نظر میرسد. لایهٔ پشتیبان برای مادهٔ فیلترکننده وجود دارد، سرپوشها سفت هستند و قفسهٔ بیرونی میتواند ضربهای را تحمل کند. بخش شکننده، غشای نازک پترفلوئورواتیلن روی سطح کثیف است. این غشا کنترل آزادسازی ذرات گرد و جمعآوری ذرات ریز را بر عهده دارد. خراشی که از پوشش عبور کند، مسیر دور زدنی ایجاد میکند که تشخیص و تعمیر آن دشوار است. دستزدن و نصب باید تنها بر اساس این واقعیت برنامهریزی شود. کارتریج باید تا زمان آمادهشدن پوشش در کیسهٔ محافظ خود باقی بماند. مسیر انتقال از محل انبارداری به پوشش باید از لبههای تیز، ذرات ساینده و ابزارهای شل دور باشد. اغلب خراشهای غشا قبل از رسیدن کارتریج به پوشش رخ میدهد، مثلاً هنگام بازکردن بسته یا قرار دادن روی کف کثیف.
نخستین نقطهٔ خطر، جعبهٔ حملونقل است. اگر چاقویی جعبه را ببرد، در صورتی که تیغه بیشازحد عمیق شود، ممکن است غشای فیلتر را خراش دهد. کارتریج باید بلند شود، نه اینکه روی مقوا کشیده شود. دستکشها باید تمیز و آزاد از ذرات ساینده باشند. یک عادت رایج در محل نصب این است که کارتریج روی درپوش انتهاییاش روی کف قرار گیرد تا پوستهٔ آن آماده شود. این عادت باعث میشود بستهٔ چیندار با گرد و غبار و ذرات ساینده تماس پیدا کند. روش بهتر، استفاده از یک تکیهگاه نرمپوش یا یک پایهٔ اختصاصی است. اگر لازم باشد کارتریج روی سطحی قرار گیرد، آن سطح باید هموار و پوشیده باشد. جدول زیر روشهای رایج مرحلهبندی را با خطرات ناشی از هر یک مقایسه میکند.
| روش مرحلهبندی | خطر خراش | نکته عملی |
|---|---|---|
| ایستادن روی درپوش انتهایی روی کف | متوسط تا بالا | ذرات ساینده ممکن است وارد چینها شوند |
| تکیه دادن به دیوار | بالا | قفس ممکن است تغییر شکل یابد و غشا مالش بخورد |
| قرار گرفتن روی مقوا | متوسط | گرد و غبار و لبههای مقوا |
| تکیهگاه نرمپوش یا پایهٔ اختصاصی | پایین | بهترین گزینه برای مرحلهبندی کوتاهمدت |
| در کلاف حملونقل باقی مانده است | پایین | تا زمان آمادهشدن پوسته نگهداری شود |
این جدول دربارهٔ شرایط بینقص نیست. بلکه دربارهٔ رفع اشتباهات ساده است. یک بستر تمیز ارزانتر از یک کارتریج جایگزین است.
بیشتر آسیبهای غشایی در طول نصب از سوی پوسته، نه کارتریج، ایجاد میشود. پاشیدگی جوش، لبههای تیز فلنج، لبههای نامنظم صفحهٔ لوله، و بقایای خشکشدهٔ واشر میتوانند هنگام لغزش کارتریج، غشا را گیر کنند. پوسته باید پیش از وارد کردن با نور و دست دستکشپوش بازرسی شود. سطح آببندی باید تمیز و عاری از مواد واشر قدیمی باشد. سوراخ داخلی باید از نظر لبهٔ تیز یا پلهای که میتواند روکش را جدا کند، بررسی شود. اگر در ورودی پوسته جوشی ناصاف وجود دارد، میتوان از یک کلاف راهنما محافظ یا یک شیار موقت استفاده کرد. کارتریج نباید از مانعی با زور عبور داده شود. عبور اجباری، معادل ایجاد خراش است.
مسیر ورود باید صاف و پشتیبانیشده باشد. کارتریجی که بلند و انعطافپذیر است ممکن است خم شده و به دیوارهی جعبه برخورد کند. برای ابعاد بزرگتر، استفاده از دو نفر بهتر از یک نفر است. قبل از تماس کارتریج با سطح آببندی، باید آن را با سوراخ مرکزی تراز کرد. استفادهی خفیف از روانکنندهی سازگون با واشر میتواند کمککننده باشد، اما روانکننده نباید به غشای اصلی نفوذ کند. کارتریج باید توسط درپوش انتهایی هل داده شود، نه توسط بستهی چیندار یا قفسهی بیرونی. هل دادن قفسه ممکن است چینها را تغییر شکل دهد و باعث تماس غشا با لایهی پشتیبانی شود. در صورت افزایش ناگهانی مقاومت، ورود کارتریج باید متوقف شود. هل دادن آرام و صاف کنترلپذیرتر از هل دادن سریع است.
مرحلهٔ بستن پیچ و واشر جایی است که خراشهای کوچک به نشتیهای واقعی تبدیل میشوند. واشر باید بهصورت یکنواخت در جای خود قرار گیرد و پیچ باید بهصورت مورب (در الگوی ضربدری) تنظیم شود. سفتکردن بیش از حد میتواند درپوش انتهایی را تحریف کرده و غشای فیلتر را از خط چسبندگی دور کند. استفاده از گشتاورسنج مفید است، اما الگوی نصب توصیهشدهٔ سازنده اهمیت بیشتری نسبت به یک عدد ثابت گشتاور دارد. ناحیهٔ اطراف پیچ باید از نظر پیچهای شل، واشرها و لبههای ابزار بررسی شود. افتادن یک آچار میتواند روی غشا نشانهای ظریف ایجاد کند که بهراحتی قابل تشخیص نباشد. یک مورد واقعی از بازسازی یک نیروگاه شیمیایی در جنوب چین دقیقاً این مشکل را نشان داد. تیم نصب از یک طناب سیمی برای بلند کردن یک کارتریج بزرگ استفاده کرد. این طناب با بستهٔ چیندار تماس پیدا کرد و نشانهای از سایش نزدیک درپوش انتهایی بالایی ایجاد کرد. واحد از بازرسی بصری عبور کرد، اما در آزمون نقطهٔ حباب نشتی محلی مشاهده شد. راهحل، استفاده از یک طناب نرم و یک کُفتهٔ راهنما بود. درس این بود که تجهیزات بلندکردن باید در طرح نصب پیشبینی شوند، نه اینکه در زمان اجرا بهصورت سریع و بدون برنامهریزی بهکار گرفته شوند.
بررسی نهایی باید تأیید کند که کارتریج بهدرستی در جای خود قرار گرفته، واشر بهصورت یکنواخت فشرده شده و بستکننده محکم است. آزمون نقطه حباب یا آزمون نگهداری فشار میتواند پایهای برای ارزیابی غشایی فراهم کند و استاندارد ASTM F316 روش آزمون نقطه حباب را برای فیلترهای غشایی توصیف میکند. استاندارد ISO 16890 برای طبقهبندی عمومی فیلترهای هوا مفید است، اما جایگزین بررسی نصب نمیشود. در سند باید شناسه کارتریج، محفظه، تاریخ نصب و هرگونه مشکل قابلمشاهده در وضعیت ذکر شود. خراش روی غشا همیشه قابل مشاهده نیست؛ بنابراین در سند نباید ادعای نبود خراش صورت گیرد مگر اینکه بازرسی بهطور دقیق انجام شده باشد. برای پروژههایی که کیفیت یکنواخت پوشش، درپوشهای تمیز و ردیابی سطح دستهای را نیاز دارند، پایگاه تولیدی و فرآیند کنترل کیفیت رِنه میتواند از جنبههای مدیریت و مستندسازی این کار پشتیبانی کند.
 اخبار داغ
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
رنه روی کارتریج فیلتر هوا، فیلتر هوا توربین گاز، رسانه فیلتر پلیت، گرد و غبار صنعتی تمرکز می کند، محصولات اصلی ما به عنوان محصولات فن آوری بالا در استان جیانگسو، مارک تجاری مشهور در شهر ووشی و گواهینامه CE شناخته شده است.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd سیاست حریم خصوصی
 EN