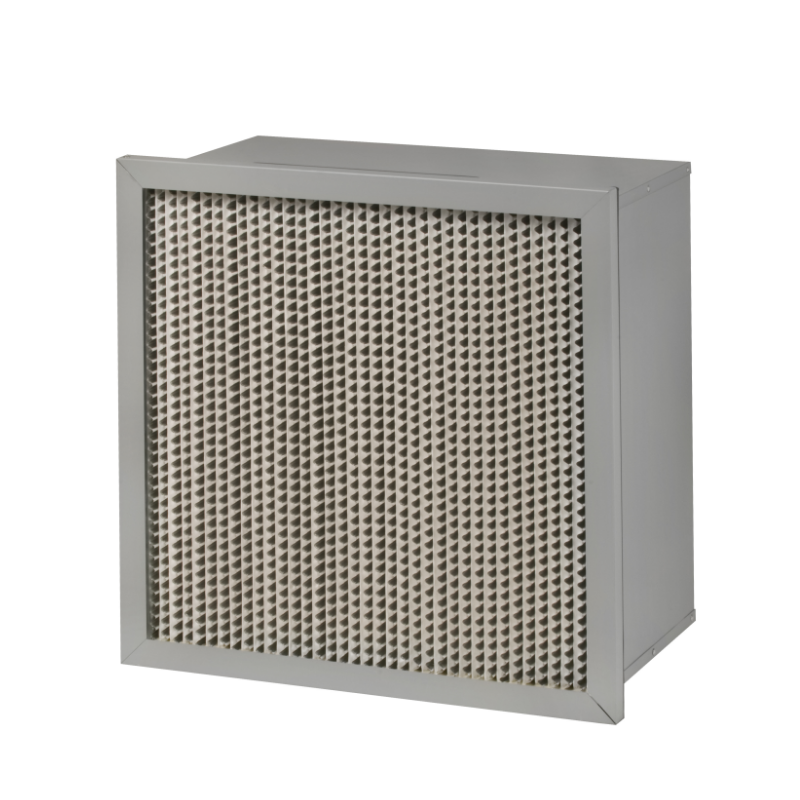
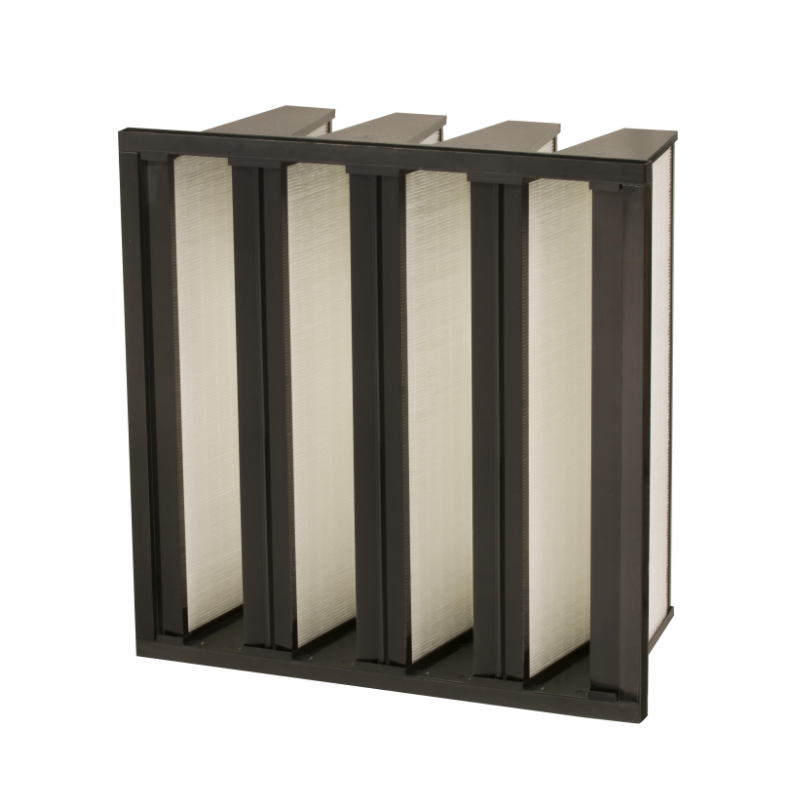
فیلترِ هِپا با طرحِ تاخوردهی کوچک ممکن است در آزمونِ کارایی روی نیمکت موفق عمل کند، اما پس از نصب در محل اتصال قاب، لبهی بستهبندی تاها یا خط واشر نشت داشته باشد. به همین دلیل، اسکنِ آئروسل در محل، بررسیای از نصب است و نه تکراری از گزارش کارخانه. مرزِ آزمون باید پیش از روشنکردن هر ژنراتور آئروسل تعیین شود. این مرز معمولاً شامل فیلتر، درزگیری قاب، واشر جعبهی نگهدارنده و اتصال لولهی خروجی است. اگر اسکن از سطح فیلتر آغاز شود اما جعبهی نگهدارنده نادیده گرفته شود، نشت در بستکن ممکن است از قلم بیفتد. استاندارد ایزو ۱۴۶۴۴-۳ روشهای عمومی آزمون اتاق تمیز را توصیف میکند و سند ایست-آرپی-سیسی۰۳۴ راهنمای عملی برای آزمون نشت فیلترهای هِپا و آلپا ارائه میدهد. این مراجع مفیدند زیرا از برنامهی آزمون میخواهند که ذرات چالش، غلظت بالادست، سرعت اسکن، فاصلهی prob از سطح و حد مجاز پذیرش را مشخص کند. بدون ثبت این چهار یا پنج عدد، اسکن به یک آیین بصری تبدیل میشود.
آئروسلهای PAO و DOP هر دو برای اسکن فوتومتری در صورت مجاز بودن توسط سایت قابل پذیرش هستند. PAO (پلیآلفا-اولئفین) اغلب به دلیل کمروانتر بودن و ایجاد باقیماندهی کمتر روی سطوح فیلتر و کانالها ترجیح داده میشود. DOP (دیاکتیلفتالات) سابقهی طولانیتری در آزمون فیلترها دارد، اما در برخی مناطق محدودیتهای بیشتری دارد و ممکن است لایهای روغنی ایجاد کند که تمیزکاری بعدی را دشوار میسازد. انتخاب باید بر اساس بررسی EHS محل، کالیبراسیون سازندهی فوتومتر و قوانین مدیریت پسماند انجام شود. یک اشتباه رایج، تعویض آئروسل بدون انجام مجدد کالیبراسیون فوتومتر یا بررسی خروجی ژنراتور است. فوتومتر بر اساس پراکندگی نور اندازهگیری میکند، بنابراین آئروسل باید با منحنی کالیبراسیون مطابقت داشته باشد. اگر سایت از PAO استفاده کند اما دستگاه برای DOP کالیبره شده باشد، مقادیر اندازهگیری شده ممکن است نوسان کنند. جدول زیر تفاوتهای عملی را نشان میدهد.
| آیتم | آزمون با PAO | آزمون با DOP | مواردی که باید تأیید شوند |
|---|---|---|---|
| باقیمانده روی فیلتر | لایهی روغنی کمتر | لایهی روغنی بیشتر | برنامهی تمیزکاری پس از آزمون |
| پذیرش منطقهای | به طور گسترده استفاده میشود | در برخی مناطق محدود شده است | تأیید EHS |
| کالیبراسیون فوتومتر | باید با پائو مطابقت داشته باشد | باید با داپ مطابقت داشته باشد | گواهینامه کالیبراسیون |
| خروجی جنراتور | پایدار و قابل تنظیم | پایدار و قابل تنظیم | غلظت بالادستی |
| سرعت اسکن | معمولاً بین ۲٫۵ تا ۵ سانتیمتر بر ثانیه | معمولاً بین ۲٫۵ تا ۵ سانتیمتر بر ثانیه | روش انجام در محل |
غلظت بالادستی باید بهقدری بالا باشد که فوتومتر بتواند نشتی را تشخیص دهد، اما آنقدر زیاد نباشد که خوانش پاییندستی اشباع شود. نقطهٔ شروع عملی، غلظت چالشی است که خوانش پایداری در محدودهٔ خطی فوتومتر ایجاد میکند؛ این مقدار معمولاً بسته به نوع دستگاه و حد مجاز پذیرش، بین ۱۰ تا ۱۰۰ میکروگرم بر لیتر است. ائروسل باید بالادستیِ فیلتر تزریق شده و فرصت اختلاط کافی داشته باشد. طول کوتاهی از کانال هوا با صفحهٔ مسدودکننده یا صفحهٔ اختلاط، به این منظور کمک میکند. اگر چالش دقیقاً در سطح فیلتر تزریق شود، غلظت ممکن است نامتجانس باشد و خوانش پایین، ناشی از اختلاط ناکافی و نه درستی در درزبندی باشد. اسکن نباید پیش از آنکه خوانش بالادستی حداقل به مدت یک دقیقه پایدار شده باشد، آغاز شود. نوسان خوانش بالادستی، همهٔ خوانشهای پاییندستی را مشکوک میسازد.
پروب باید در فاصلهای نزدیک به سطح فیلتر، معمولاً حدود ۲٫۵ سانتیمتر، نگه داشته شود و با حرکتهای همپوشان انجام شود. الگوی اسکن باید محیط قاب، لبههای بستهبندی پلیتها، خطوط جداکننده و ناحیه تماس واشر را پوشش دهد. فیلتر مینیپلیت دارای پلیتهای باریک و متعددی است؛ بنابراین عبور آرام و پایدار در جهت پلیتها قابل اعتمادتر از حرکت سریع زیگزاگ است. سرعت رایج در محل اجرا ۲٫۵ تا ۵ سانتیمتر در ثانیه است. در صورتی که سرعت بیشتر از این مقدار باشد، سوراخ ریزی ممکن است از زیر پروب عبور کند. خوانش سمت پایینجریان باید بهصورت مداوم نظارت شود، نه اینکه در پایان هر عبور نمونهبرداری گردد. هنگامی که افزایشی مشاهده شد، پروب باید متوقف شده و نقطه مربوطه علامتگذاری شود. حد مجاز نشت موقعیتمحور است، اما بسیاری از نصبهای فیلتر HEPA از آستانه نشتی بهصورت درصدی از چالش سمت بالاجریان استفاده میکنند، که اغلب ۰٫۰۱ درصد است. عدد دقیق باید در برنامه آزمون تعیین شود، نه در انتقال شفاهی.
خواندن نشتی بهطور خودکار نشاندهندهٔ عیب فیلتر نیست. منبع نشتی میتواند در واشر پوسته، بست، گوشهٔ آسیبدیدهٔ قاب یا اتصال چینها باشد. اولین گام، تأیید دقیق محل نشتی با عبور آهستهتر سنسور و بررسی جهتی کوچک است. اگر نشتی در واشر رخ داده باشد، تنظیم مجدد یا تعویض واشر راهحل صحیح است. اگر نشتی در اتصال قاب یا لبهٔ چینها باشد، مقدار کمی از آببند مورد تأیید میتواند بهکار رود، اما این تعمیر باید با مواد فیلتر و فرآیند سازگان داشته باشد. یک مورد واقعی از بخش پرکردن داروها در جنوب چین ارزش انجام دوبارهٔ بررسی را نشان داد. در اولین اسکن، سنسور بیش از حد سریع حرکت کرد و سطحی بدون نشتی نشان داد. اما اسکن آهستهتر با سرعت ۲٫۵ سانتیمتر در ثانیه، یک سوراخ سوزنی در محل اتصال چینها به قاب را شناسایی کرد. تعمیر شامل اعمال یک رشتهٔ کوچک آببند بود، سپس انجام تست مجدد کامل روی ناحیهٔ تعمیرشده و بررسی محیطی اطراف آن. تست مجدد موفقیتآمیز بود، اما درس اصلی این بود که سرعت سنسور بخشی از اندازهگیری است، نه صرفاً یک امکان راحتی.
این سند باید شامل نوع ائروسل، تنظیمات دستگاه تولیدکنندهٔ ائروسل، غلظت ائروسل در بالادست، تاریخ کالیبراسیون فوتومتر، فاصلهٔ پروب، سرعت اسکن، حد مجاز پذیرش، مکانهای نشتی، روش تعمیر و نتیجهٔ آزمون مجدد باشد. گزارش اسکنی که فاقد این جزئیات باشد، در حین بازرسی بهسختی قابل دفاع است. همچنین این روش محدودیتهایی دارد. اسکن با فوتومتر یک آزمون نشتی است، نه یک آزمون کامل بازدهی. این روش جایگزین طبقهبندی فیلترها بر اساس استاندارد EN ۱۸۲۲ یا شمارش ذرات در سطح سیستم نمیشود. نشتیهای بسیار ریز که زیر آستانهٔ حساسیت فوتومتر قرار دارند ممکن است شناسایی نشوند. رطوبت بالا، مواد شیمیایی واکنشپذیر و ائروسلهای روغنی میتوانند بر خوانشها تأثیر بگذارند. انجام اسکن باید توسط افراد آموزشدیده، با استفاده از دستگاه کالیبرهشده و طبق رویهای کتبی انجام شود. برای پروژههایی که نیازمند ساخت یکنواخت فیلتر و ردیابی دستهبندیها هستند، پایهٔ تولیدی و فرآیند کنترل کیفیت رِنه میتواند از بخش مستندسازی این کار حمایت کند؛ بخشی که اغلب اهمیتی برابر با خود اسکن دارد.
 اخبار داغ
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
رنه روی کارتریج فیلتر هوا، فیلتر هوا توربین گاز، رسانه فیلتر پلیت، گرد و غبار صنعتی تمرکز می کند، محصولات اصلی ما به عنوان محصولات فن آوری بالا در استان جیانگسو، مارک تجاری مشهور در شهر ووشی و گواهینامه CE شناخته شده است.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd سیاست حریم خصوصی
 EN