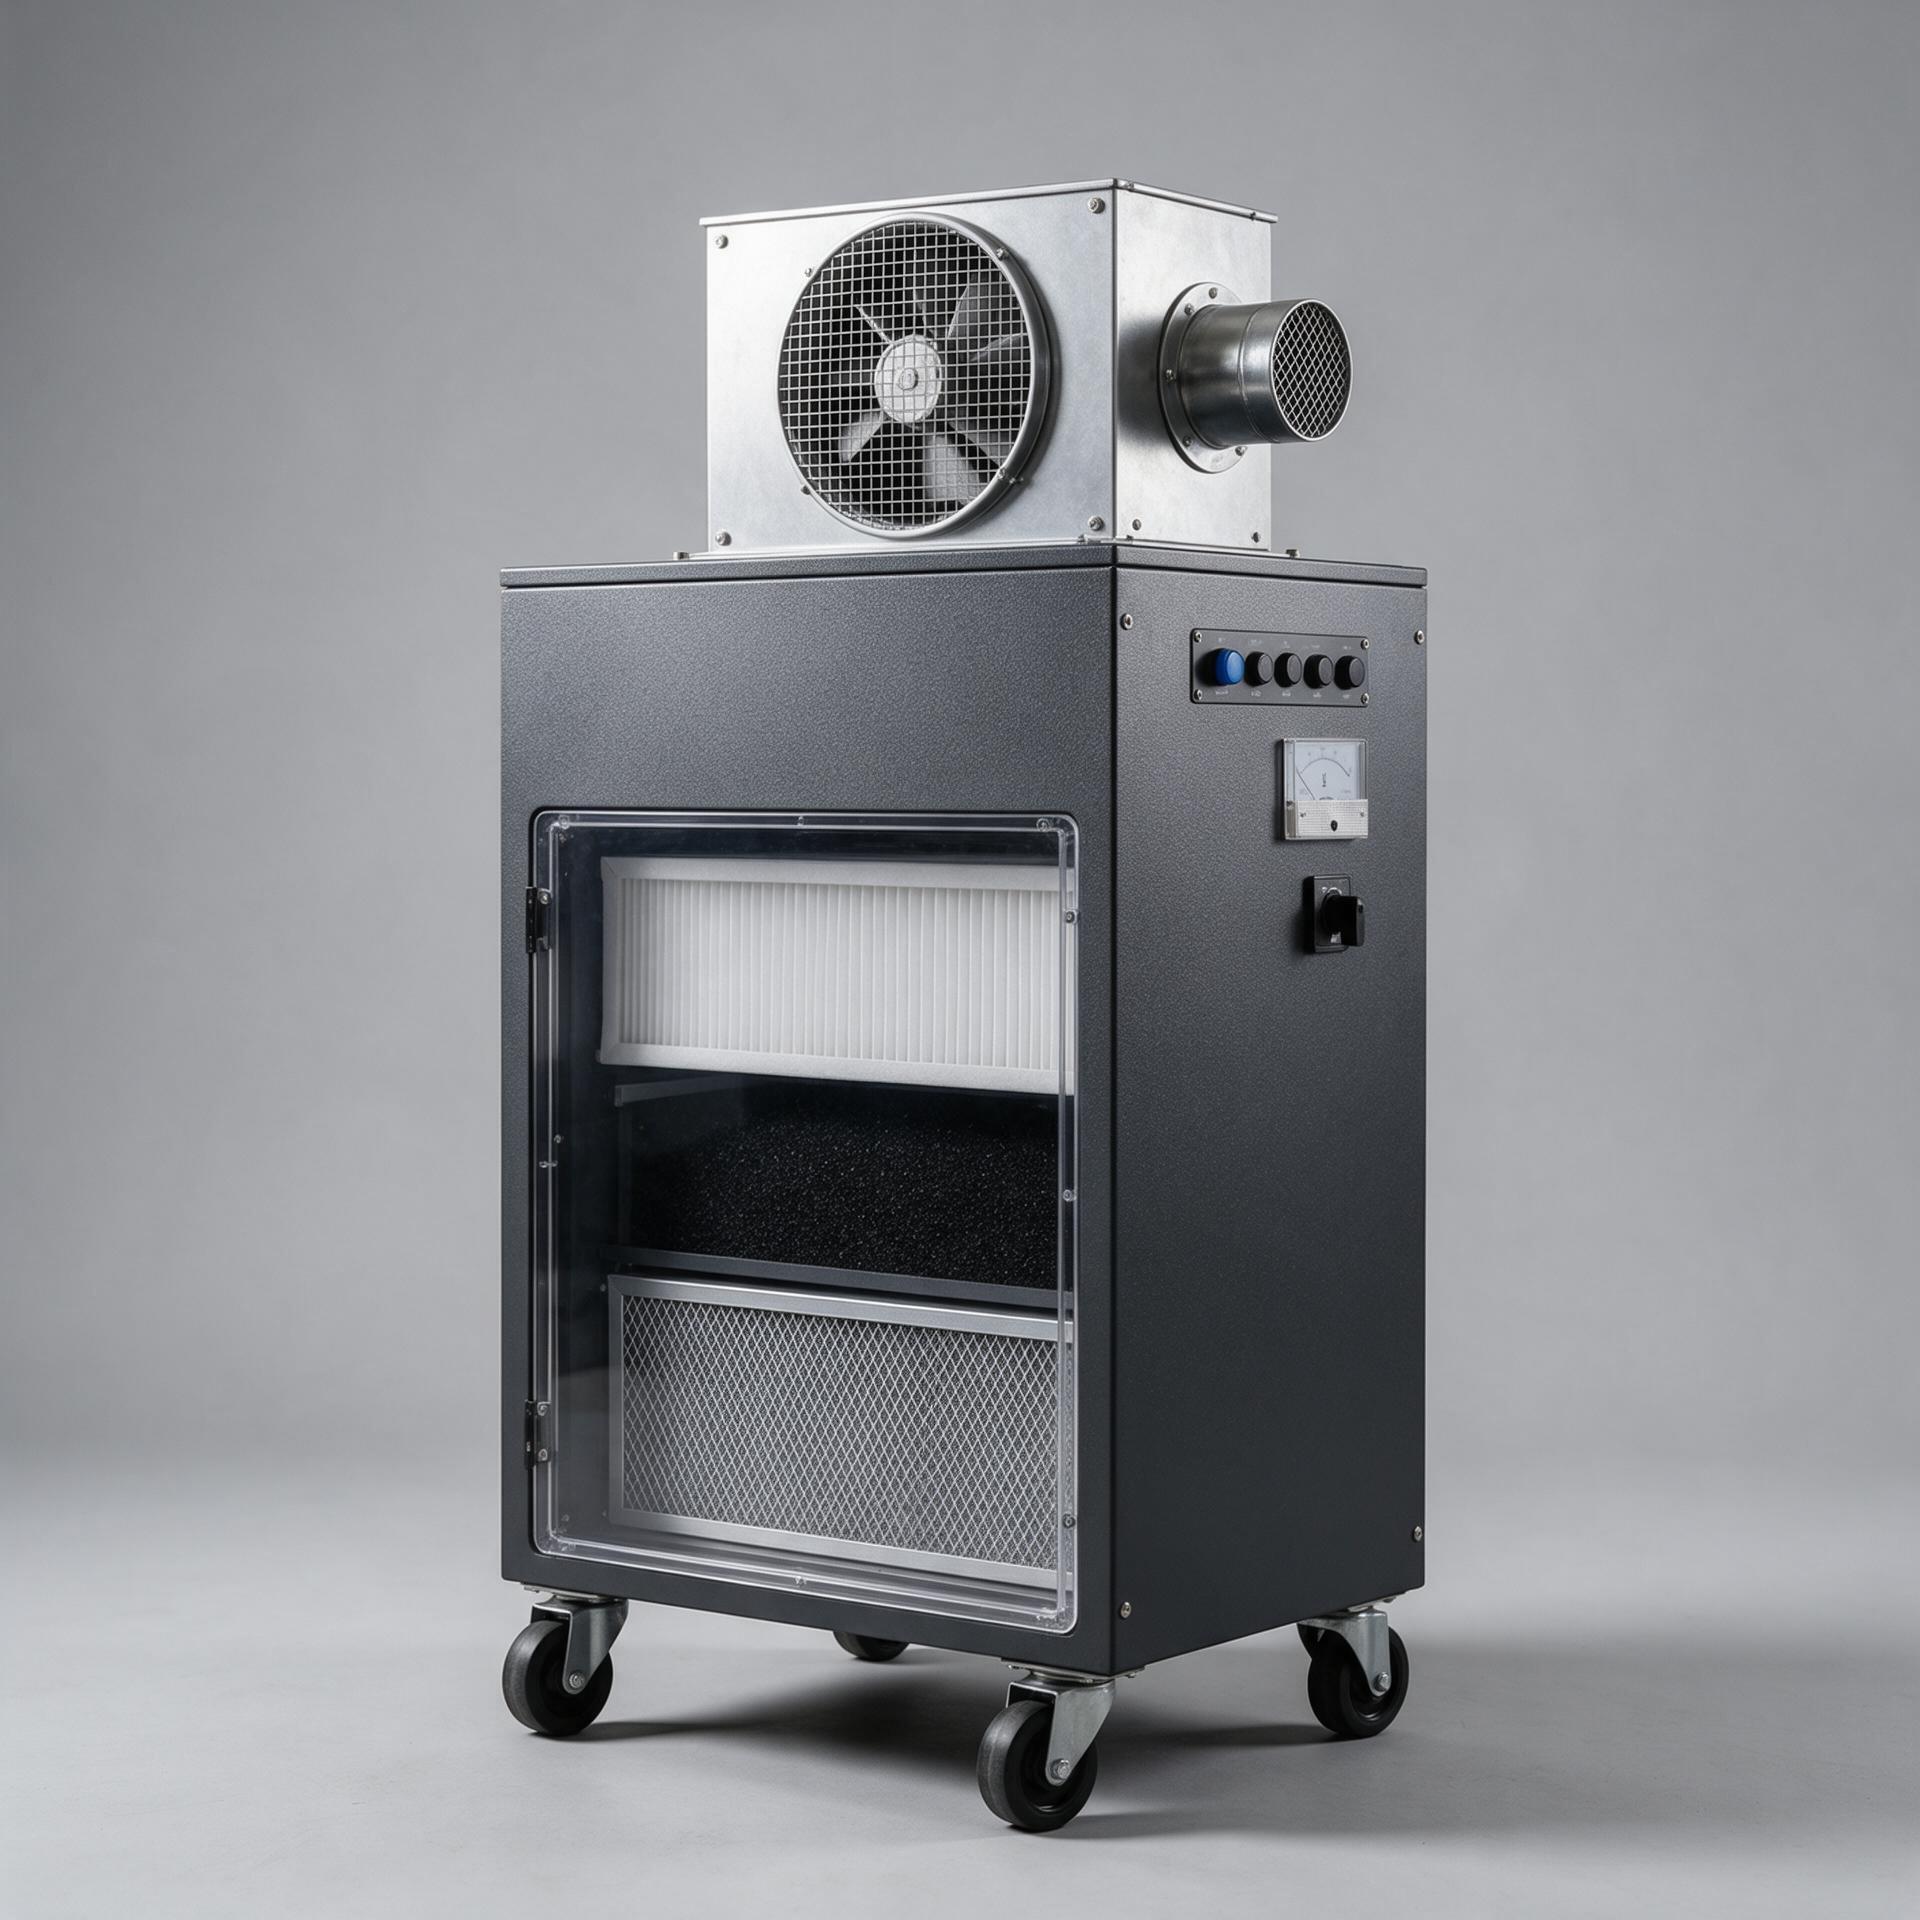
مکشکنندهی گازهای حاصل از جوشکاری اغلب تنها بر اساس یک عدد بازدهی ارزیابی میشود، اما این عدد تنها در زمینهی کلی سیستم جریان هوا معنا پیدا میکند. گازهای حاصل از جوشکاری با روشهای MAG یا قوس آرگون ترکیبی از ذرات ریز اکسید فلزی و گازها هستند و هیچ رسانهی تکی نمیتواند بهخوبی تمام اجزای آن را جذب کند. طراحی منطقی این کار را به چند مرحلهی فیلتراسیون تقسیم میکند: جمعآوری در محل قوس جوش، مرحلهی اصلی برای حذف اکثر ذرات غبار، مرحلهی پایانی با بازدهی بالا و در صورت لزوم، گزینهی جذب فاز گازی. درک این مراحل فیلتراسیون به خریدار کمک میکند تا سیستمها را بر اساس طرحبندی آنها و نه بر اساس یک عدد کلی مقایسه کند. همچنین توضیح میدهد که چرا یک مکشکنندهی فشردهی گازهای جوشکاری نیز میتواند هوای تمیزی را به محیط کار تأمین کند، مشروط بر اینکه هر مرحله بهدرستی ابعاددهی شده باشد.
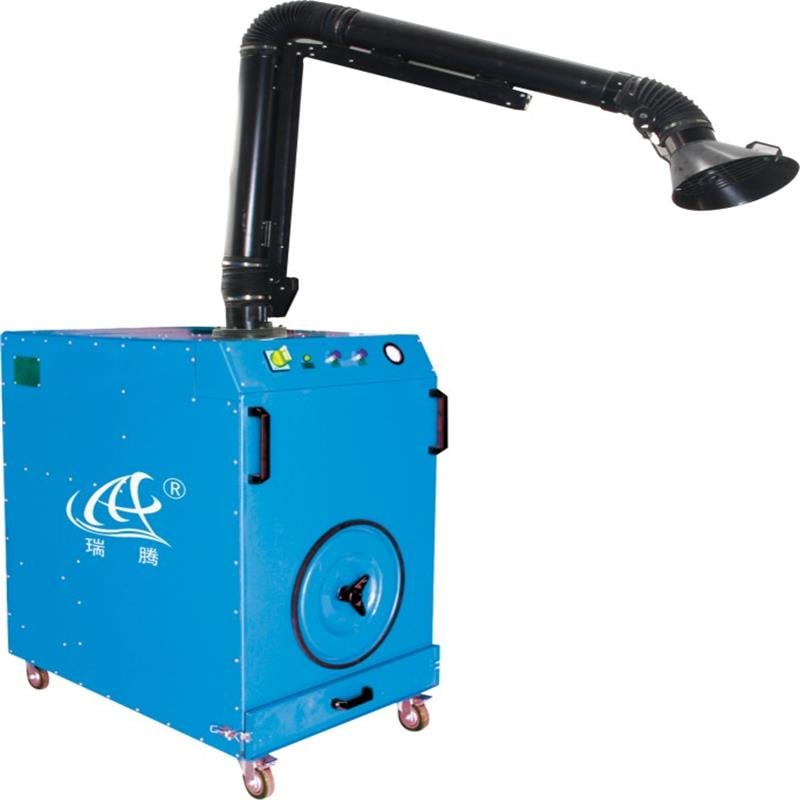
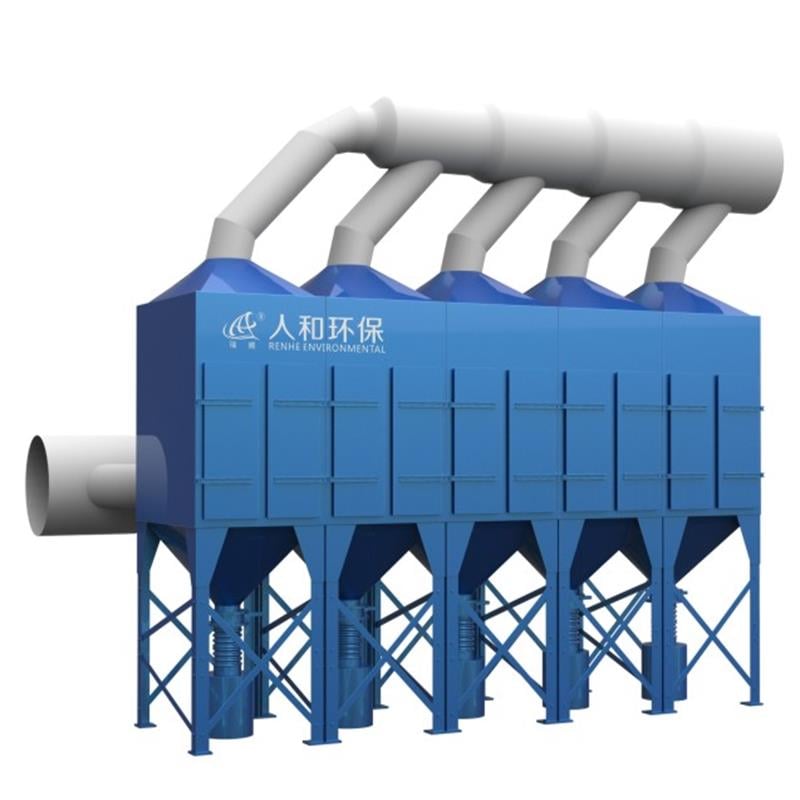
اولین مرحلهٔ فیلتراسیون اصلاً فیلتر نیست، بلکه جمعآوری است. دستگاه جمعآوری دود جوشکاری میتواند از هود میزی، بازوی متحرک یا چیدمان توزیعشدهٔ هوای ورودی و خروجی استفاده کند که جریان هوای کنترلشدهای را در سراسر محل کار ایجاد میکند. در یک پروژهٔ صنعت سنگین ناشناس برای جوشکاری بالهٔ جرثقیل، خروجیهای دمش در ارتفاع بالای خط و خروجیهای مکش در ارتفاعی بالاتر قرار داشتند؛ این دو گروه بهصورت روبهروی یکدیگر قرار گرفته بودند تا جریانی چرخشی به سمت پایین ایجاد کنند. نکتهٔ کلی این است: جمعآوری تعیین میکند که آیا دود اصلاً به محیط فیلتر میرسد یا خیر. دستگاه جمعآوری دود جوشکاری با بازده بالا نمیتواند چیدمانی را جبران کند که اجازه دهد ستون دود وارد فضای کارگاه شود.
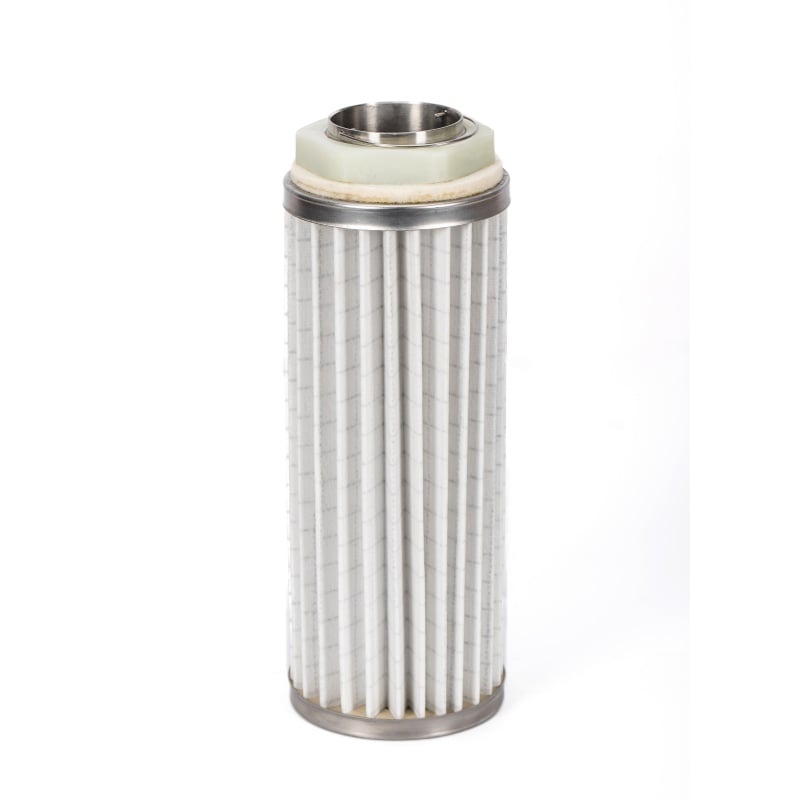
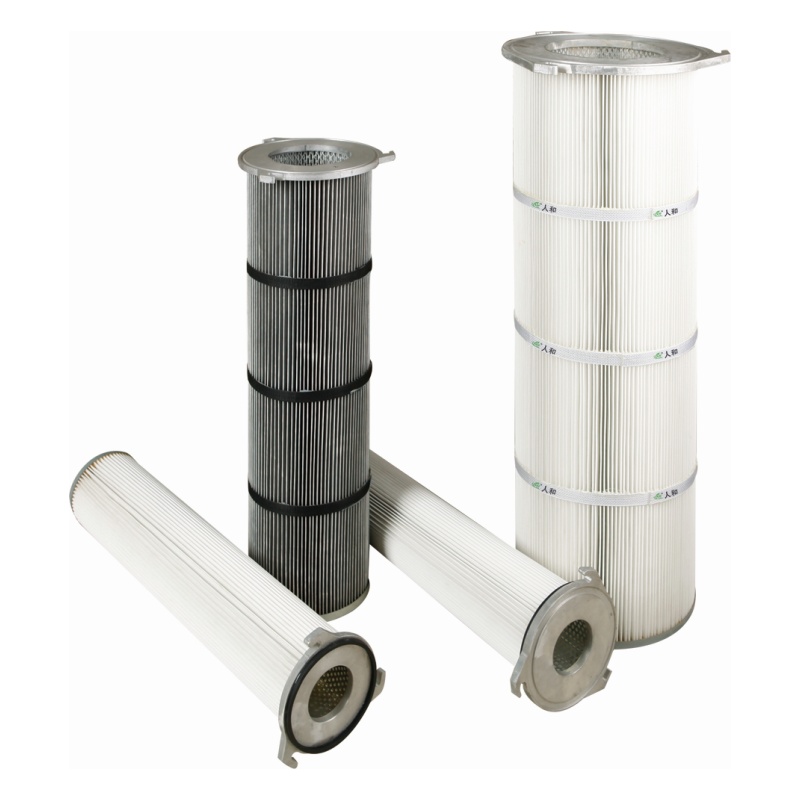
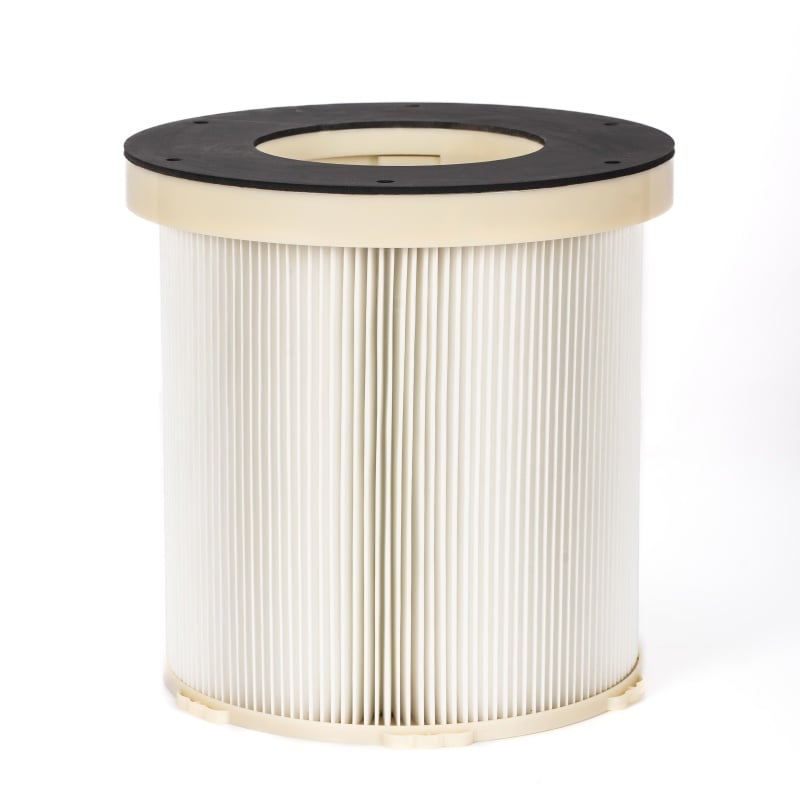
پس از جذب، جریان هوا گرد و غبار اصلی را به عنصر اصلی منتقل میکند. در دستگاههای جمعآوری دود جوشکاری، این عنصر معمولاً یک کارتریج چیندار یا مجموعهای از کارتریجها است که بهدلیل داشتن سطح زیاد در پوستهای فشرده انتخاب میشوند. برخی از راهحلها فیلتر پیشصاف را در بالادست اضافه میکنند تا ذرات درشت پاشیدهشده را قبل از رسیدن به عنصر اصلی بگیرند. محیط چیندار سطح مؤثر را بدون افزایش حجم فیزیکی افزایش میدهد و سرعت جلویی را در سطح مناسبی نگه میدارد و عمر فیلتر را طولانیتر میکند. در مواردی که جوشکاری گرد و غبار رسانا تولید میکند، کارتریج فیلتر ضد آماره به پراکندن بار الکتریکی و کاهش خطر جرقه کمک میکند و بررسی اتصال به زمین باید بهصورت دورهای انجام شود. این مرحله بیشترین بار ذرات را حذف میکند و محیط ظریفتر در پاییندست را محافظت مینماید.
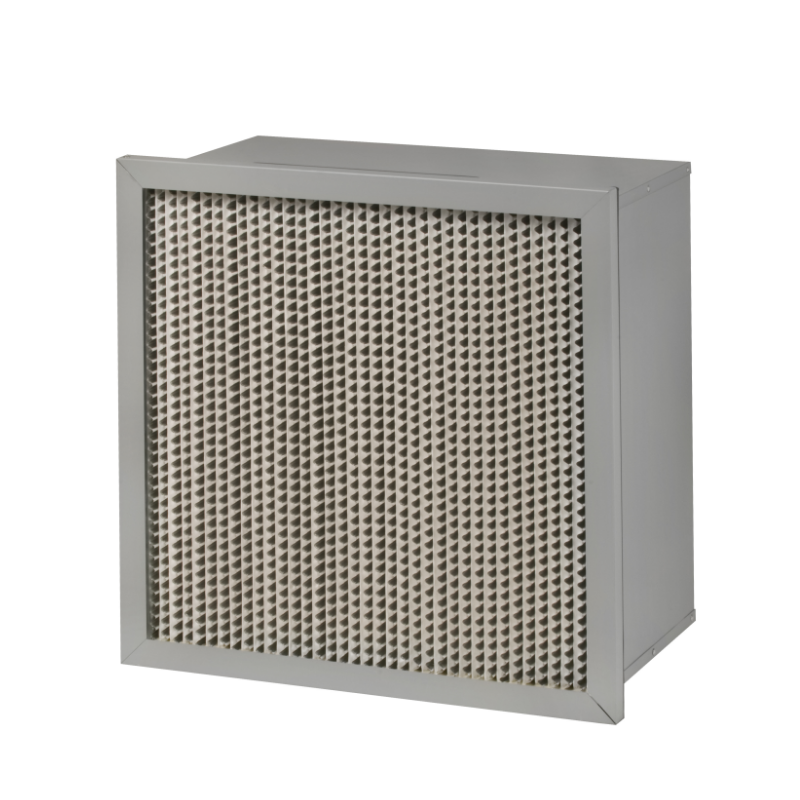
مرحلهٔ پایانی آن چیزی است که یک جمعآورنده را به یک دستگاه جذب دود جوشکاری با بازده بالا تبدیل میکند. فیلتر هِپا (HEPA) قادر است ۹۹٫۹۷ درصد ذرات با اندازهٔ ۰٫۳ میکرون را به دام بیندازد و این طوری بخش قابل تنفس هوا را که برای محیط کار مهمترین نقش را دارد، پوشش میدهد. این فیلتر پس از عنصر اصلی قرار میگیرد و بنابراین بار گرد و غبار واردش بسیار کمتر است و عمر طولانیتری دارد. در برخی سیستمها این مرحله به صورت یک تختهٔ V-بانک (V-bank) یا یک کارتریج نهایی اجرا میشود. خریداران باید از محل اندازهگیری این رتبهبندی سؤال کنند، زیرا عددی که از یک نمونهٔ آزمایشگاهی به دست آمده است، با عددی که در یک محفظهٔ درزبندیشده و با مسیرهای نشت واقعی حاصل میشود، متفاوت است.
همهٔ کاربردها نیازی به مرحلهٔ فاز گازی ندارند، اما جوشکاری در مجاورت پوششها یا پرایمرها ممکن است باعث تولید بوها و ترکیبات فراری شود که رسانههای ذرهای نمیتوانند آنها را حذف کنند. یک بستر زغال فعال را میتوان بهصورت اختیاری به دستگاه جمعآوری دود جوشکاری اضافه کرد تا این اجزا را برطرف سازد. عیب این روش، ایجاد مقاومت اضافی است که فن باید آن را غلبه کند و همچنین عمر محدودی برای جذب دارد که به غلظت مواد بستگی دارد. زغال فعال را بهجای گزینهای پیشفرض، بهعنوان گزینهای هدفمند در نظر بگیرید. اگر دود شما صرفاً فلزی باشد، هزینه و نگهداری مرحلهٔ زغال فعال ممکن است برای دستگاه جمعآوری دود جوشکاری شما توجیهپذیر نباشد.
مورد جرثقیل را با جزئیات بیشتری بررسی کنید. قطعات کار بزرگ از فولاد کربنی برای برجها و جرثقیلهای زنجیری بودند و محلهای جوشکاری در طول دسته جرثقیل تغییر میکرد؛ بنابراین، هود ثابت نمیتوانست قوس جوش را دنبال کند. تیم از چیدمانی پراکنده برای دمش و مکش استفاده کرد: دهانههای دمش در فاصلهٔ چهار متری و دهانههای مکش در فاصلهٔ نه متری قرار گرفتند؛ دو گروه روبهروی هم جریانی چرخشی ایجاد کردند که دود را به سمت منطقهٔ جمعآوری محلی هل دادند. در ادامهٔ مسیر، هوای جمعآوریشده از رسانههای مرحلهبندیشدهٔ توضیحدادهشده عبور کرد. درس این است که مراحل فیلتراسیون تنها زمانی مؤثرند که جمعآوری دود، حرکت قطعهٔ کار را دنبال کند. پیش از مقایسهٔ فیلتر نهایی دستگاه جمعآوری دود جوشکاری، چیدمان کلی را بازنگری کنید.
مشخصات روشن، هر مرحله را به ترتیب جریان فهرست میکند: روش جمعآوری، هرگونه پیشفیلتر، عنصر اصلی، درجه پایانی و گزینه فاز گازی (در صورت ارائه). برای دستگاه جمعآوری دود جوشکاری، بپرسید که بازدهی چه مقداری اعلام شده و برای چه اندازه ذراتی است، آیا گزینه ضدآنتیاستاتیک برای گرد و غبار شما مناسب است و فیلتر نهایی HEPA چگونه در پوسته محکم شده است. از تأمینکننده بخواهید سند آزمون واحد مونتاژشده را ارائه دهد، نه صرفاً نمونههای ماده فیلتر. اگر تأمینکننده بتواند توضیح دهد که چرا هر یک از مراحل فیلتراسیون وجود دارد، احتمالاً طراحی بهخوبی اندیشیده شده است. اگر تنها یک عدد ارائه شده، ابتدا بخواهید مراحل بهصورت جداگانه فهرست شوند.
سوال اول: چند مرحله فیلتراسیون لازم است؟
پاسخ: این امر بستگی به نوع دود دارد. بیشتر سیستمها نیازمند مراحل جمعآوری، ماده اصلی فیلتر و مرحله پایانی هستند. کربن فعال تنها زمانی اضافه میشود که بوها یا ترکیبات فرار وجود داشته باشند و پیشفیلتر در جاهایی که پاشش شدید است، مفید است.
سوال دوم: رتبهبندی HEPA چه معنایی دارد؟
پاسخ: فیلتر هِپا ۹۹٫۹۷ درصد ذرات به اندازهٔ ۰٫۳ میکرون را به دام میاندازد. معمولاً پس از عنصر اصلی قرار میگیرد، بنابراین بار گرد و غبار کمتری را در دستگاه جمعآوری دود جوشکاری بر عهده دارد.
سوال سوم: چرا باید فیلتر کارتریج ضد آماره را اضافه کرد؟
پاسخ: گرد و غبار فلزی رسانا میتواند بار الکتریکی تولید کند. فیلتر کارتریج ضد آماره این بار را پراکنده میکند و خطر جرقه را کاهش میدهد، مشروط بر اینکه در زمان نگهداری دستگاه جمعآوری دود جوشکاری، اتصال به زمین و قفسهٔ فیلتر بررسی شوند.
 اخبار داغ
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
رنه روی کارتریج فیلتر هوا، فیلتر هوا توربین گاز، رسانه فیلتر پلیت، گرد و غبار صنعتی تمرکز می کند، محصولات اصلی ما به عنوان محصولات فن آوری بالا در استان جیانگسو، مارک تجاری مشهور در شهر ووشی و گواهینامه CE شناخته شده است.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd سیاست حریم خصوصی
 EN