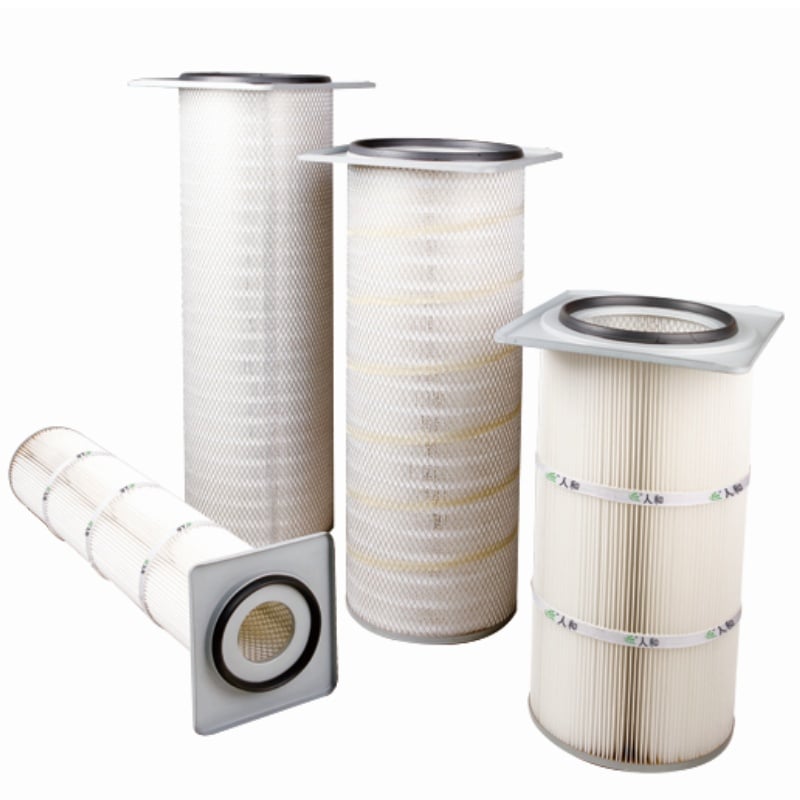
Un collecteur de poussière construit sur site ou modifié au fil des ans correspond rarement à un dessin catalogue. L’ouverture de la plaque tubulaire peut être déformée, la surface d’étanchéité peut présenter des piqûres, et la profondeur d’insertion disponible peut être inférieure à celle d’une cartouche standard. Ces problèmes se manifestent par des fuites de contournement, des fuites au niveau des joints ou une cartouche impossible à positionner correctement. Une cartouche filtrante sur mesure corrige l’interface, pas la poussière. Le support filtrant doit toutefois toujours assumer la charge de poussière. La différence réside dans le fait que la cartouche est conçue pour s’adapter précisément au boîtier existant, et non à une dimension nominale que le boîtier aurait dû avoir. Cette distinction est cruciale lors de travaux de rétrofit, où le boîtier est fixe et la cartouche constitue la variable.
La première étape consiste à effectuer une étude dimensionnelle. Cette étude doit relever, à plusieurs endroits, le diamètre de l’ouverture de la plaque tubulaire, la planéité de la surface d’étanchéité, la distance entre la portée d’étanchéité et la butée, la géométrie de la bride ou du dispositif de serrage, ainsi que le jeu autour de la cage. Une photographie peut s’avérer utile, mais elle ne comporte aucune tolérance. L’étude doit également mentionner la corrosion, les projections de soudure et les résidus d’anciens joints. Une cartouche sur mesure fabriquée à partir d’un croquis omettant ces détails peut s’ajuster parfaitement à l’alésage tout en présentant des fuites. La norme ASME Y14.5-2018 constitue une référence utile pour exprimer clairement les cotes et les tolérances, et elle facilite la transformation de l’étude en un ensemble de plans. L’étape de mesure n’a rien de spectaculaire ; c’est toutefois celle qui détermine si la cartouche fonctionnera correctement.
Le bouchon d’extrémité est l’endroit où un boîtier non standard cause généralement des problèmes. Une cartouche standard peut comporter un joint torique reposant sur une surface plane. Le boîtier existant peut présenter une surface rainurée, une lèvre saillante ou une surface irrégulière. Un bouchon d’extrémité sur mesure peut être conçu avec une rainure correspondante, un profil de joint torique différent ou une surface d’étanchéité plus large. La dureté du joint torique et sa hauteur de compression doivent être choisies en fonction de la surface réelle, et non d’une valeur indiquée dans un catalogue. Une compression excessive peut déformer le bouchon. Une compression insuffisante peut passer un contrôle visuel tout en provoquant des fuites sous pression négative. Le tableau ci-dessous indique les différences entre une cartouche standard et une cartouche sur mesure lorsqu’elles sont installées dans un boîtier non standard.
| Problème d’interface | Résultat obtenu avec une cartouche standard | Réponse apportée par une cartouche sur mesure | Ce qu'il faut vérifier |
|---|---|---|---|
| Plaque tubulaire hors rondeur | Contact ponctuel du joint torique, contournement | Bouchon usiné selon le diamètre mesuré de l’alésage | Rondeur et jeu |
| Surface d’étanchéité piquetée | Chemin de fuite sous le joint torique | Joint plus large, dureté plus faible | Préparation de la surface et compression |
| Profondeur d’insertion réduite | Cartouche qui dépasse ou coince | Paquet de plis et capuchon raccourcis | Distance d’arrêt et jeu de la cage |
| Collier non standard | Siège lâche ou irrégulier | Géométrie du capuchon adaptée au collier | Motif de contact du collier |
| Épaulement d'arrêt corrodé | Le capuchon ne s'engage pas correctement | Épaulement et joint remaniés | Chemin de charge et étanchéité |
Ce tableau constitue un guide de conception. Chaque ligne exige une mesure réelle, non une hypothèse.
Une cartouche peut s’ajuster parfaitement dans l’alésage et tout de même échouer en service si la cage frotte contre le logement ou si la cartouche ne peut pas être extraite. La conception sur mesure doit préciser la profondeur d’insertion, le jeu entre la cage extérieure et la paroi du logement, ainsi que l’espace requis pour le retrait. Une cartouche trop longue peut buter et soulever le joint ; une cartouche trop large peut frotter contre la membrane ou la cage. L’espace de retrait est critique sur les logements à hauteur libre limitée. Une cartouche sur mesure qui ne permet pas d’entretien reste une mauvaise conception. Le dessin doit indiquer le trajet de retrait et l’espace réservé à l’outil, et non seulement la position installée.
Le montage est nécessaire, mais pas suffisant. La cartouche filtrante sur mesure nécessite encore une surface de média suffisante pour le débit d’air et la charge de poussière prévus dans la conception. Une cartouche adaptée à un boîtier peu profond peut exiger un paquet de plis plus petit, ce qui peut augmenter la vitesse frontale et la perte de charge. Le système de nettoyage importe aussi. Un jet pulsé dimensionné pour la cartouche d’origine peut être trop puissant ou trop faible pour le nouveau média. La norme ISO 16890 est utile pour classer les filtres à air généraux, mais elle ne remplace pas un examen spécifique au projet de la charge de poussière. La conception doit préciser le débit d’air, la charge attendue, la méthode de nettoyage et la limite de perte de charge. Une conception basée uniquement sur le montage peut réussir l’installation, mais échouer en exploitation.
Une cartouche sur mesure résout les problèmes d’interface. Elle ne corrige pas un boîtier trop petit pour le débit d’air, une enveloppe corrodée, un ventilateur incapable de supporter la perte de charge ou une poussière nécessitant un type de collecteur différent. Un cas sur site dans une usine chimique rénovée dans le sud de la Chine a mis en évidence à la fois la valeur et les limites de cette solution. Le collecteur de poussière existant présentait une plaque tubulaire déformée et une surface d’étanchéité recouverte d’éclaboussures de soudure anciennes. Une cartouche standard fuyait au niveau du joint. Une cartouche sur mesure, dotée d’un capuchon d’extrémité usiné et d’un joint plus large, a permis d’étanchéifier le boîtier. La perte de charge restait toutefois élevée, car le boîtier était sous-dimensionné par rapport au débit d’air. La cartouche sur mesure a corrigé l’ajustement, mais non la capacité. Il s’agit d’une limite honnête. Pour les projets exigeant une fabrication constante, un contrôle des matériaux par lot et une chaîne d’approvisionnement capable de s’adapter aux interfaces mesurées des boîtiers, la base de production de Renhe et son processus de contrôle qualité peuvent soutenir les phases d’examen des plans et de validation du premier article.
 Actualités chaudes
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe se concentre sur les cartouches de filtre à air, les filtres à air de turbine à gaz, les matériaux de filtration plissés, et la poussière industrielle. Nos principaux produits ont été reconnus comme des produits haute technologie dans la province du Jiangsu, marques célèbres dans la ville de Wuxi, et ont obtenu la certification CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd Politique de confidentialité
 EN