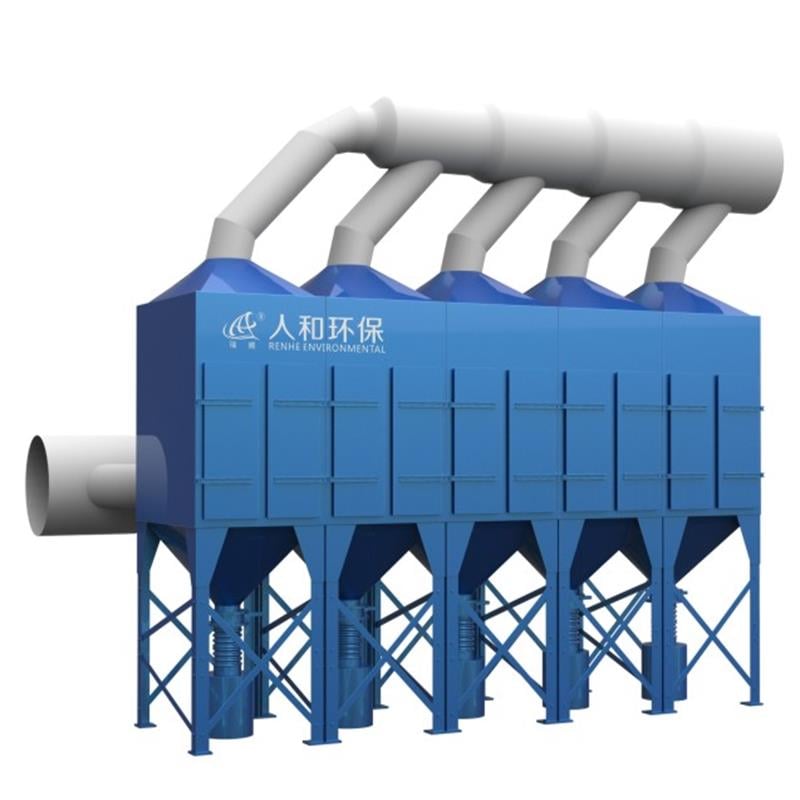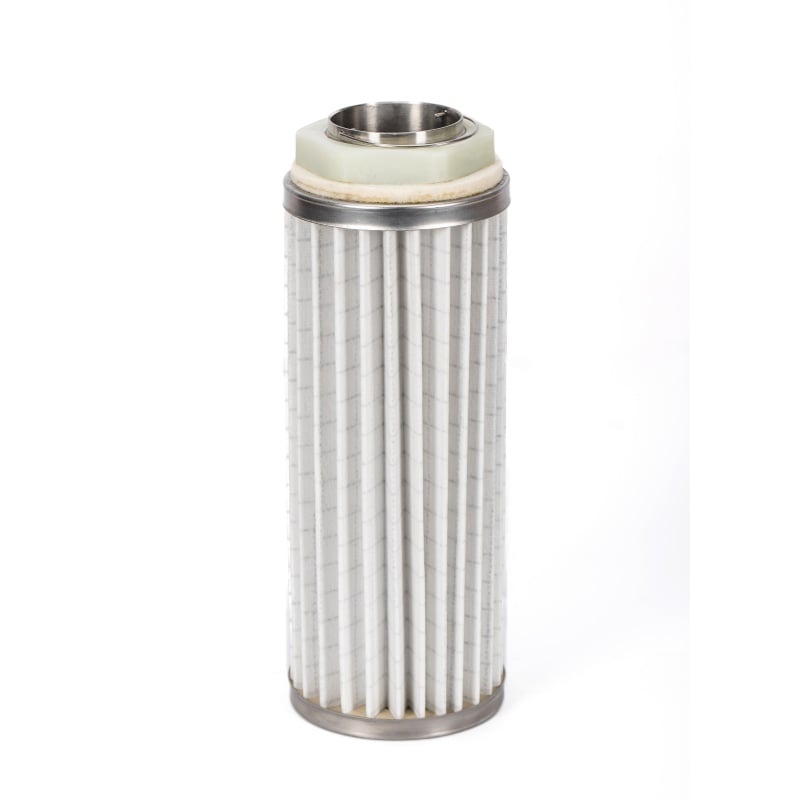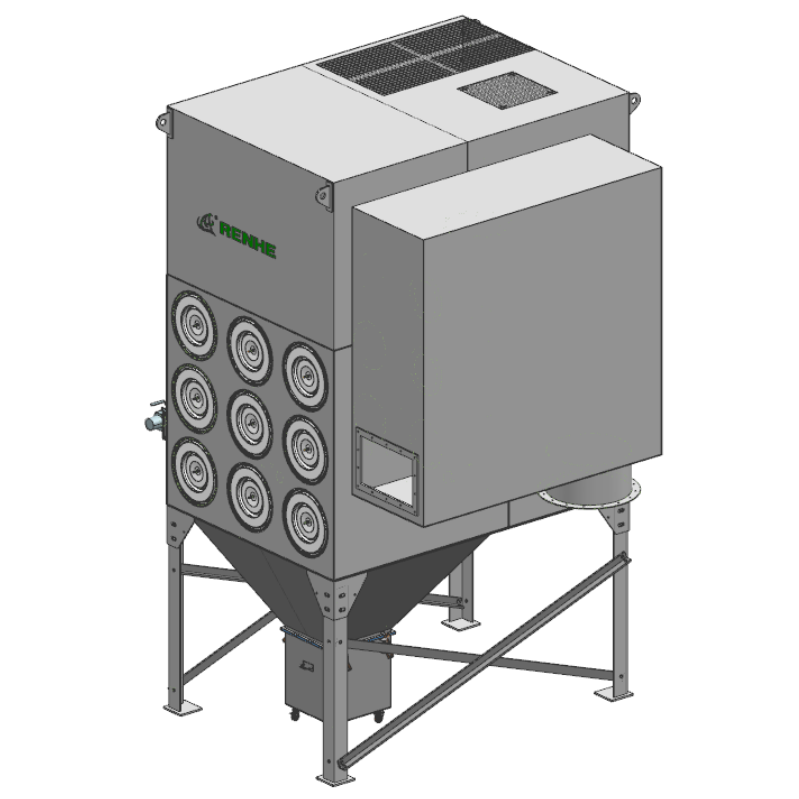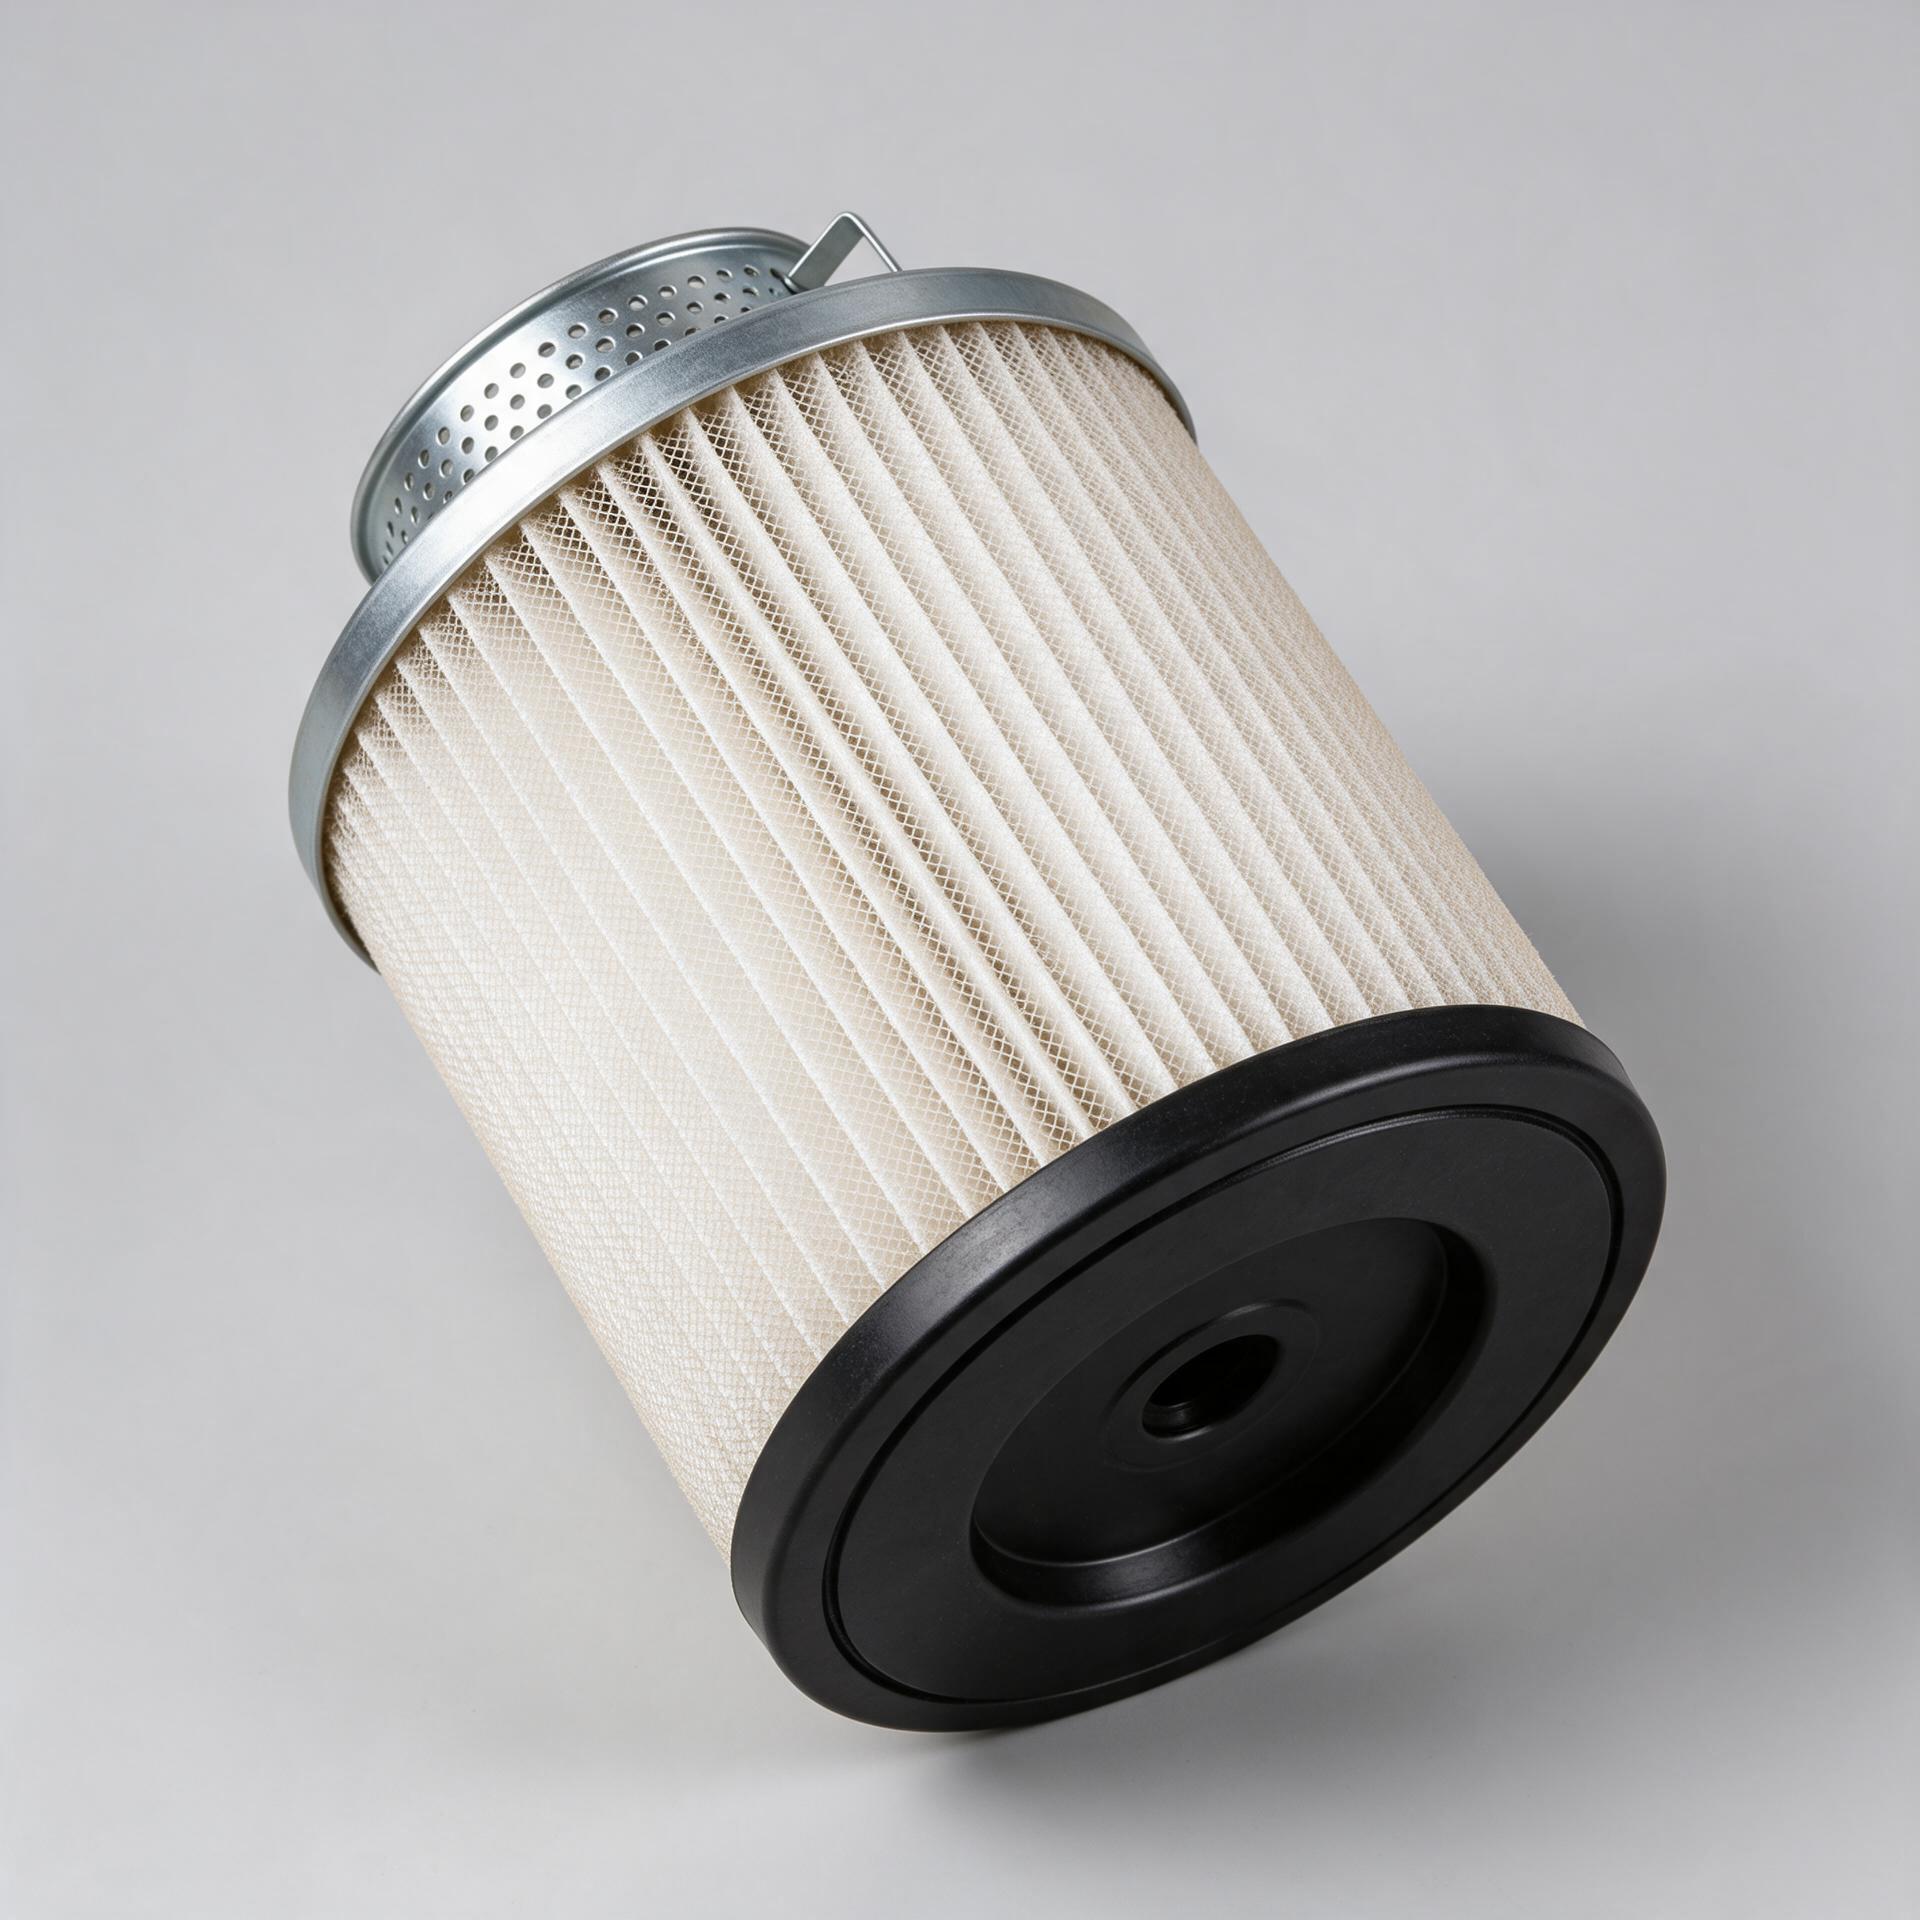
Il taglio laser genera una corrente di scintille calde e fumi finissimi, e il sistema di estrazione deve gestire entrambi. Gli acquirenti si concentrano solitamente sull’aspirazione in prossimità della bocchetta; la questione più complessa riguarda ciò che accade dopo che la corrente entra nella canalizzazione e raggiunge il filtro. Una cartuccia filtrante per aspirapolvere si trova all’estremità di questo percorso, dove particelle calde e polveri finissime cariche elettricamente possono arrivare contemporaneamente. Specificare una cartuccia filtrante ignifuga per aspirapolvere è una risposta comune, ma tale termine viene spesso usato senza ulteriori chiarimenti. Questo articolo distingue le prestazioni effettive del materiale filtrante da quelle che devono essere garantite a monte, e fornisce un metodo di verifica applicabile alla proposta di un fornitore. In questo testo non vengono riportati valori numerici di classificazione antincendio, poiché il requisito corretto dipende dall’installazione specifica e deve derivare da una valutazione sul posto.
Una fonte di accensione, in questo contesto, è qualsiasi scintilla, particella incandescente o scarica in grado di innescare una reazione nella polvere raccolta. Durante il taglio al laser, la fonte è solitamente lo stesso processo: gli schizzi fusi viaggiano più lontano di quanto molti operatori si aspettino, specialmente sull'acciaio al carbonio. Il trasporto attraverso i condotti può portare la frazione più calda nella camera del collettore. Un cartuccia filtrante per aspirapolvere percepisce ciò come un carico locale di calore e scintille sulla superficie del mezzo filtrante. I fini fumi prodotti dal taglio al laser presentano inoltre un’alta superficie specifica e possono risultare più reattivi rispetto alle polveri grossolane. La misura pratica consiste nel descrivere il processo al fornitore indicando materiale, spessore e modalità di taglio, quindi chiedere quali ipotesi relative alle fonti di accensione sono state adottate.
Il materiale ignifugo è progettato per resistere alla propagazione delle fiamme sulla superficie del filtro, non per rendere l'elemento indistruttibile. Nei cartucce filtranti per depolveratori, il trattamento è solitamente parte della fibra stessa o di una finitura che rallenta la propagazione dopo l'impatto di una scintilla. Ciò concede tempo affinché i sistemi di controllo a monte possano intervenire e riduce la probabilità che un evento di piccola entità si trasformi in un incidente di maggiore portata. Il materiale ignifugo non elimina la fonte di accensione e non sostituisce le buone pratiche di pulizia né i sistemi di controllo delle scintille. Quando si confrontano diverse opzioni, chiedere in che modo è stato valutato il materiale ignifugo e quali prove siano state effettivamente condotte. Un fornitore che spiega chiaramente il metodo di valutazione risulta più affidabile rispetto a uno che fornisce soltanto un semplice aggettivo.
La carica elettrostatica è una seconda preoccupazione legata alle fini particelle generate dal taglio laser. Mentre la polvere attraversa le pieghe del filtro, può accumularsi carica sul mezzo filtrante e sulla struttura di supporto. Uno strato antistatico fornisce un percorso conduttivo che scarica tale carica verso una struttura collegata a terra. Su un filtro a cartuccia per depolveratori impiegato nel taglio laser, lo strato antistatico deve essere continuo e collegato a terra; una superficie conduttiva isolata non ha alcun effetto. Lo strato antistatico interagisce anche con il ciclo di pulizia: impulsi troppo intensi possono usurare il percorso conduttivo, pertanto la sequenza di pulizia va verificata al momento della messa in servizio. I mezzi ignifughi e lo strato antistatico affrontano meccanismi diversi e, in alcuni impianti, entrambi possono risultare rilevanti.
Il controllo della sorgente avviene prima del filtro, non all’interno di esso. Un arrestatore di scintille o una sezione di sedimentazione nel canale di aspirazione può rimuovere le particelle calde di maggiori dimensioni prima che raggiungano il cartuccia filtrante del depolveratore. Anche la configurazione del canale è importante: un percorso più lungo, mantenuto a velocità adeguata, consente alle particelle di raffreddarsi, mentre un percorso breve le trasporta ancora calde. Nel taglio al laser, la cappa deve essere posizionata il più vicino possibile al punto di taglio e il canale deve evitare curve troppo strette, che concentrerebbero l’impatto su una singola parete. La pulizia intorno al depolveratore rientra nello stesso quadro, poiché uno strato di polvere depositata può diventare combustibile se sollevato. Una sorgente di accensione che non raggiunge la camera di raccolta è la più economica da gestire.
Un'impresa multinazionale del settore delle industrie pesanti, produttrice di gru a torre e su cingoli, offre un utile analogo. Le sue linee per bracci gestiscono grandi assemblaggi in acciaio al carbonio uniti mediante saldatura MAG e ad arco al plasma con argon, con ulteriori operazioni di taglio sulle stesse lamiere. Lo stabilimento ha utilizzato un sistema di raccolta distribuito a soffiaggio e aspirazione, con bocchette di immissione poste a circa quattro metri d’altezza e prese di estrazione a circa nove metri d’altezza, contrapposte tra loro per generare un flusso controllato verso il basso. Per le postazioni di taglio, la verifica ha esaminato la traiettoria seguita dalle particelle incandescenti e se il filtro del depolveratore fosse esposto direttamente a tali particelle. La soluzione adottata ha combinato un posizionamento ottimizzato delle cappe, un tratto di condotto che consentiva il raffreddamento, un materiale ignifugo sul filtro e uno strato antistatico collegato alla gabbia messa a terra. In questo scenario anonimo, la fonte di accensione è stata gestita in più punti, anziché essere concentrata esclusivamente sul filtro.
Descrivere il materiale del processo e la modalità di taglio. Identificare ogni fonte di accensione prevista. Confermare come è stato testato il materiale ignifugo. Confermare che lo strato antistatico sia collegato a terra e ispezionabile. Esaminare la configurazione di cappa e condotto per il raffreddamento e la caduta delle scintille. Quindi richiedere indicazioni sui materiali ed esaminare le specifiche prima di approvare il cartuccia filtrante del depolveratore per una linea di taglio laser.
Domanda uno: Il materiale ignifugo rende un filtro a prova di scintille?
Risposta: No. Il materiale ignifugo rallenta la propagazione della fiamma; non elimina la fonte di accensione né sostituisce i controlli a monte. Considerarlo come uno strato di un sistema progettato che include anche la gestione delle scintille e la manutenzione ordinaria.
Domanda due: Ho ancora bisogno di uno strato antistatico se ho già il controllo delle scintille?
Risposta: Sì. Nella cartuccia filtrante di un depolveratore, il controllo delle scintille si occupa delle particelle calde, mentre lo strato antistatico gestisce la carica elettrica sul materiale filtrante. Coprono meccanismi diversi e vengono spesso specificati congiuntamente.
Domanda tre: Quali documenti deve fornire un fornitore per il taglio al laser?
Risposta: Per il taglio al laser, richiedere le ipotesi sui materiali, la base del test del mezzo ritardante di fiamma e la continuità di messa a terra del filtro del sistema di aspirazione polveri. Le risposte scritte sono più utili rispetto agli aggettivi.
 Notizie in primo piano
2026-11-20
2026-11-20
2026-11-20
2026-11-20
2026-11-19
2026-11-19
Renhe si concentra sulla cartuccia del filtro dell'aria, sul filtro dell'aria della turbina a gas, sui filtri a pleat, sulla polvere industriale, i nostri prodotti principali sono stati riconosciuti come prodotti ad alta tecnologia nella provincia del Jiangsu, marchi famosi nella città di Wuxi e certificazione CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd Informativa sulla privacy
 EN