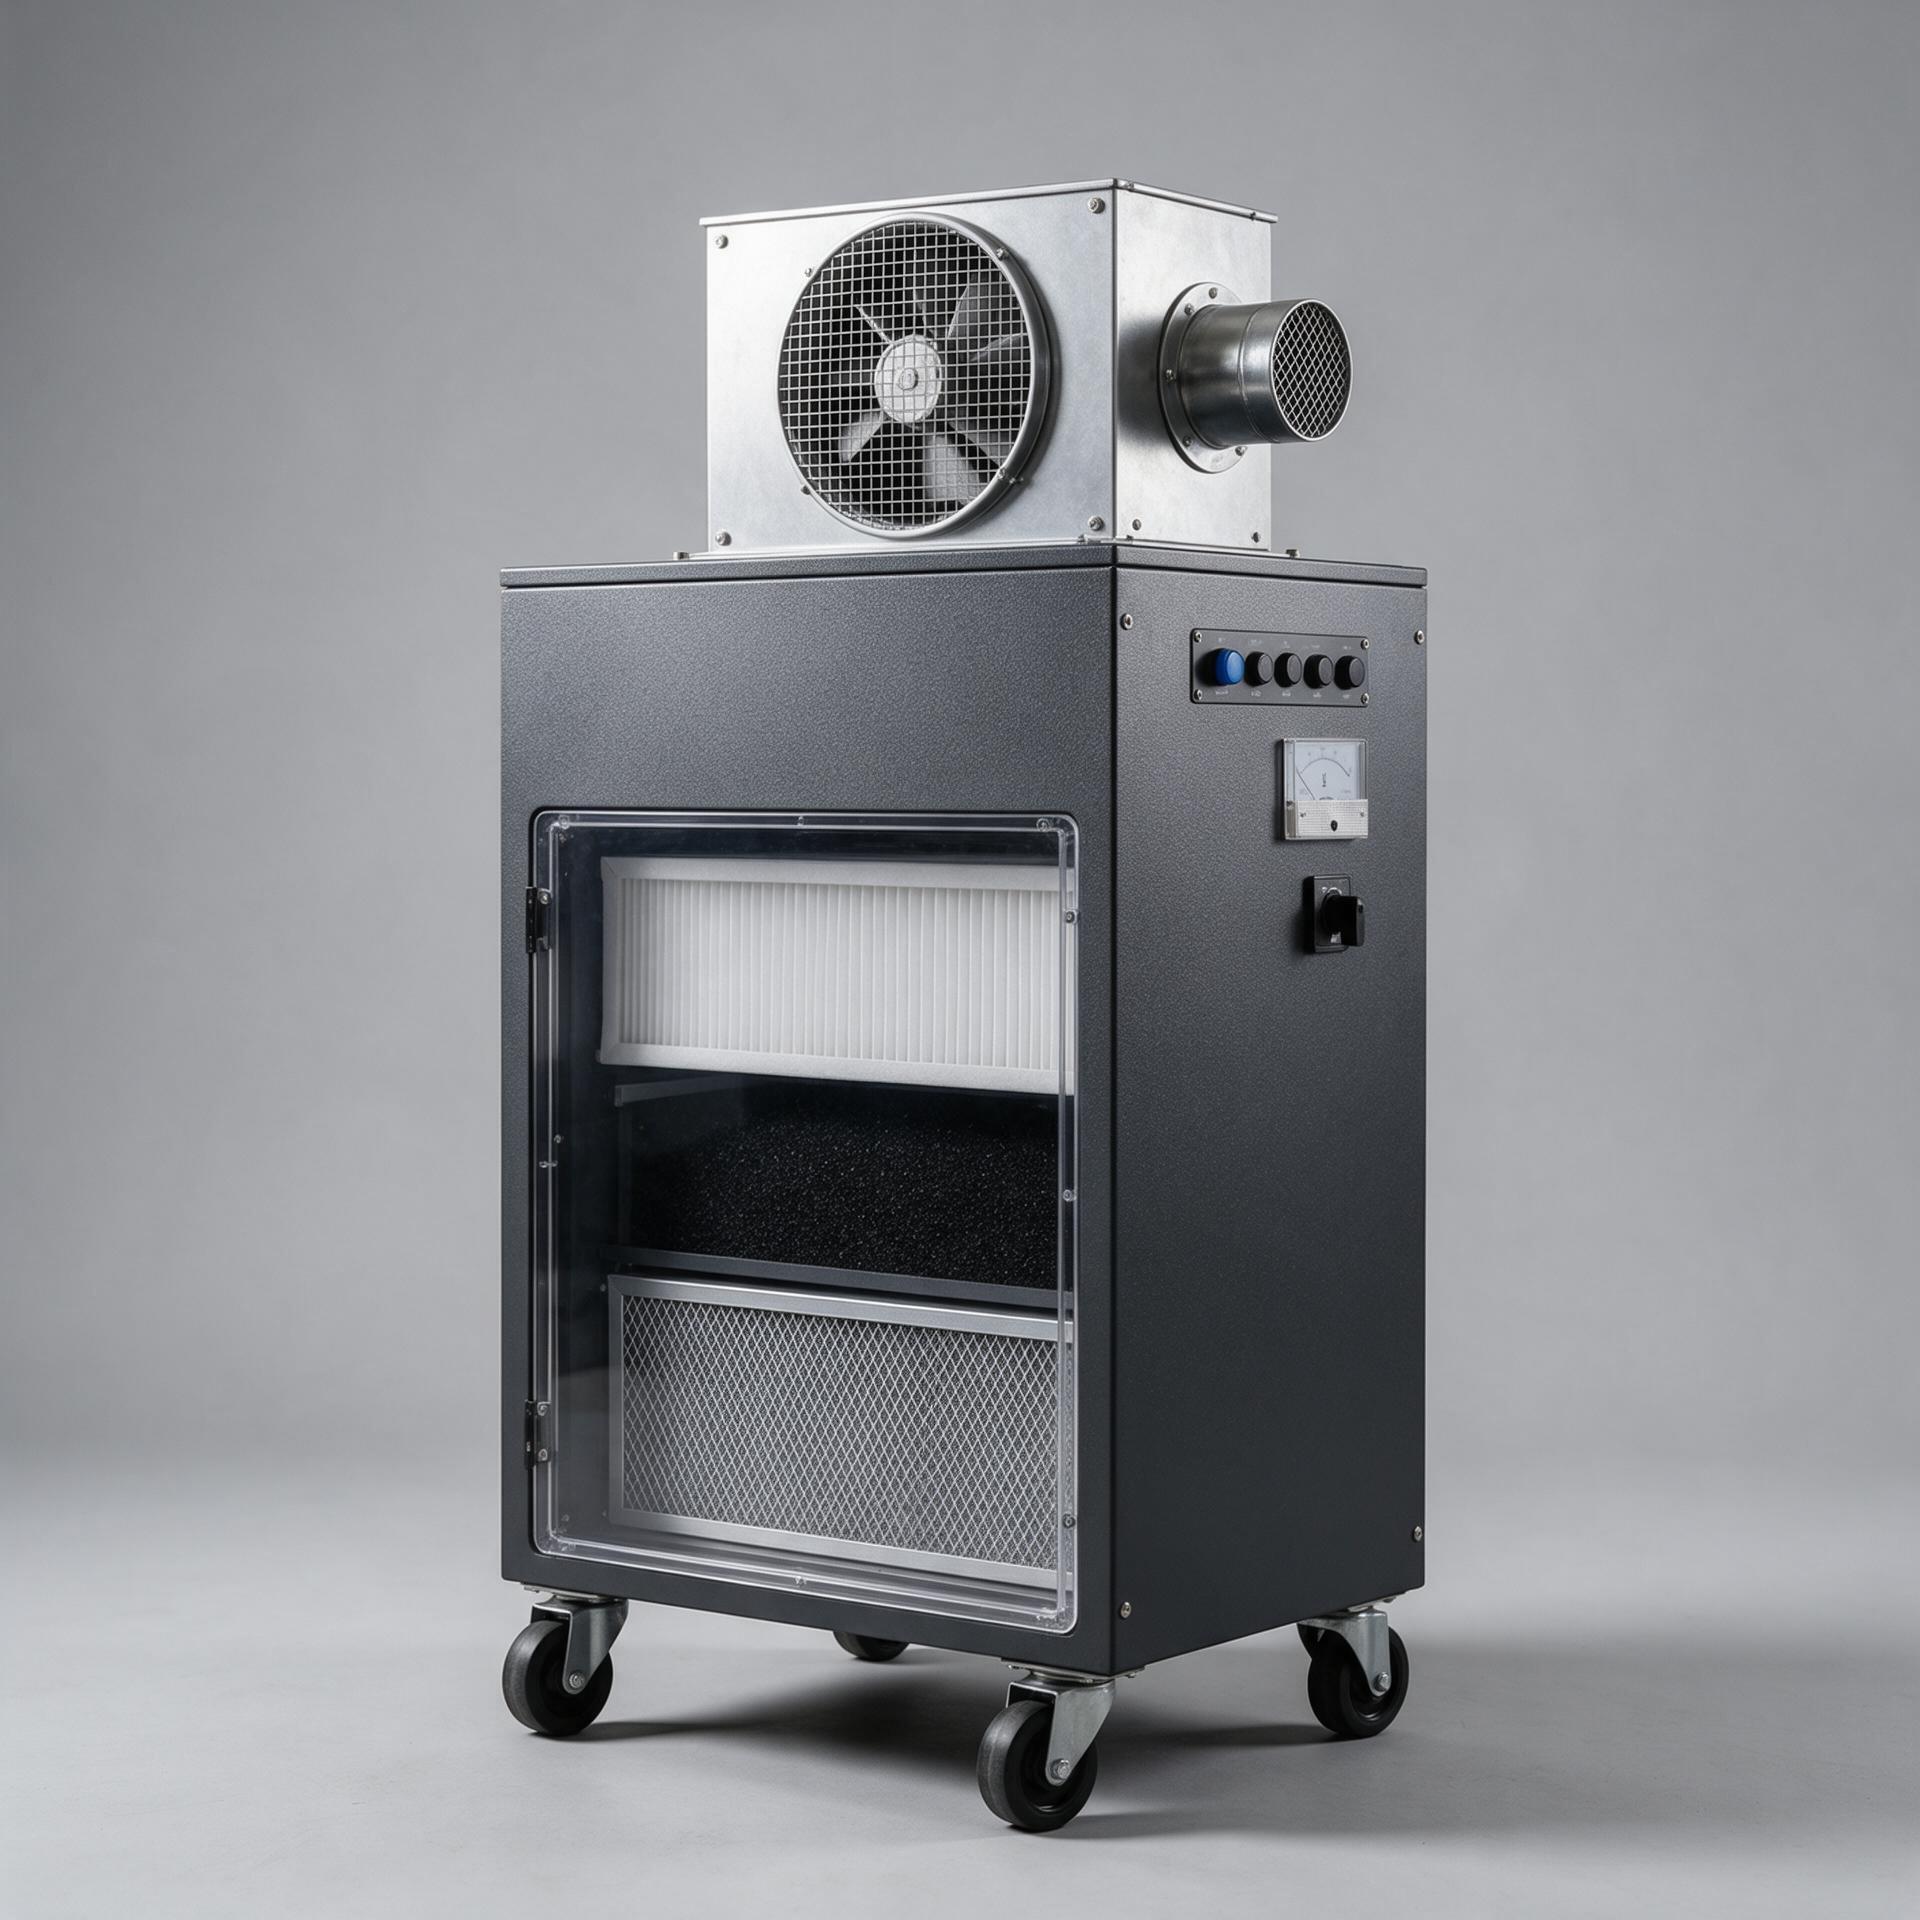
Ekstraktor dymów spawalniczych jest często oceniany na podstawie jednej liczby wydajności, ale ta liczba ma sens jedynie w kontekście całego układu przepływu powietrza. Dym z procesów spawania metodą MAG lub łukową w osłonie argonu składa się z mieszaniny drobnych cząsteczek tlenków metalu i gazów, a żadne pojedyncze medium nie radzi sobie dobrze ze wszystkimi frakcjami. Rozsądny projekt dzieli pracę na etapy filtracji: przechwytywanie w źródle (w strefie łuku), główny etap usuwania większości pyłu, końcowy etap o wysokiej wydajności oraz – tam, gdzie to konieczne – opcję usuwania składników gazowych. Zrozumienie tych etapów filtracji pozwala zakupującemu porównywać systemy pod kątem ich konstrukcji, a nie tylko na podstawie jednej, dominującej wartości. Wyjaśnia także, dlaczego kompaktowy ekstraktor dymów spawalniczych może nadal zapewniać czyste powietrze w warsztacie, jeśli każdy etap został odpowiednio dobrany.
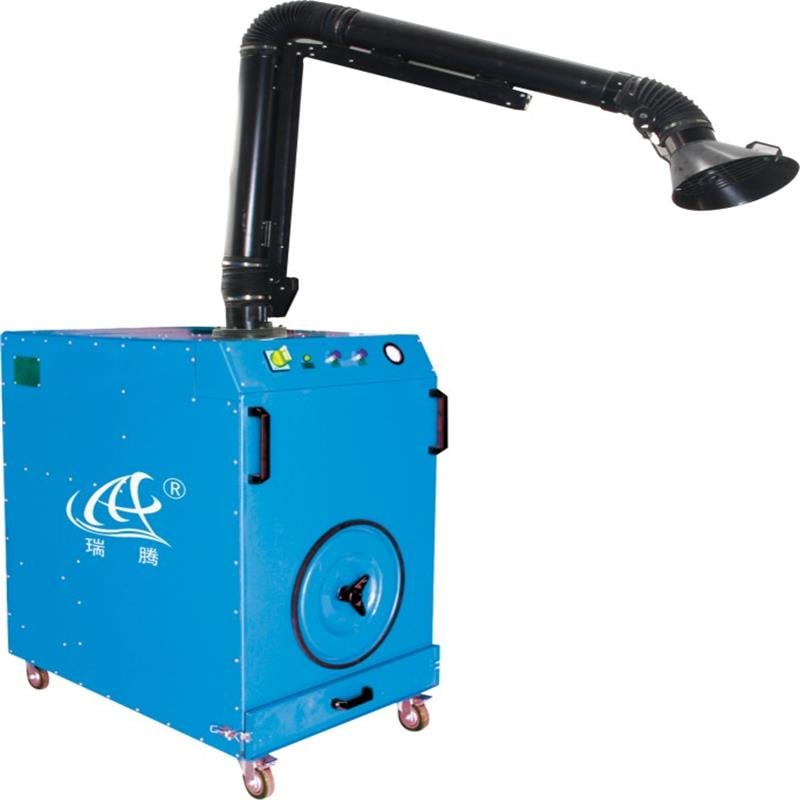
Pierwszy etap filtracji w ogóle nie jest filtrowaniem, lecz przechwytywaniem. Odsysacz dymów spawalniczych może wykorzystywać kaptur stołowy, ruchomy ramię lub rozproszony układ dopływu i odpływu powietrza, który tworzy kontrolowany przepływ powietrza nad strefą pracy. W anonimowym projekcie z branży ciężkiej przemysłu, obejmującym spawanie ramy podnośnika suwnicy, otwory dmuchawowe umieszczono wysoko nad linią produkcyjną, a otwory ssące – jeszcze wyżej; obie grupy otworów były skierowane naprzeciwko siebie, tworząc przepływ powietrza krążący w dół. Kluczowy wniosek jest ogólny: skuteczność przechwytywania decyduje o tym, czy dym w ogóle dotrze do medium filtracyjnego. Nawet bardzo wydajny odsysacz dymów spawalniczych nie potrafi zrekompensować nieodpowiedniego układu, który pozwala chmury dymu uciekać do warsztatu.
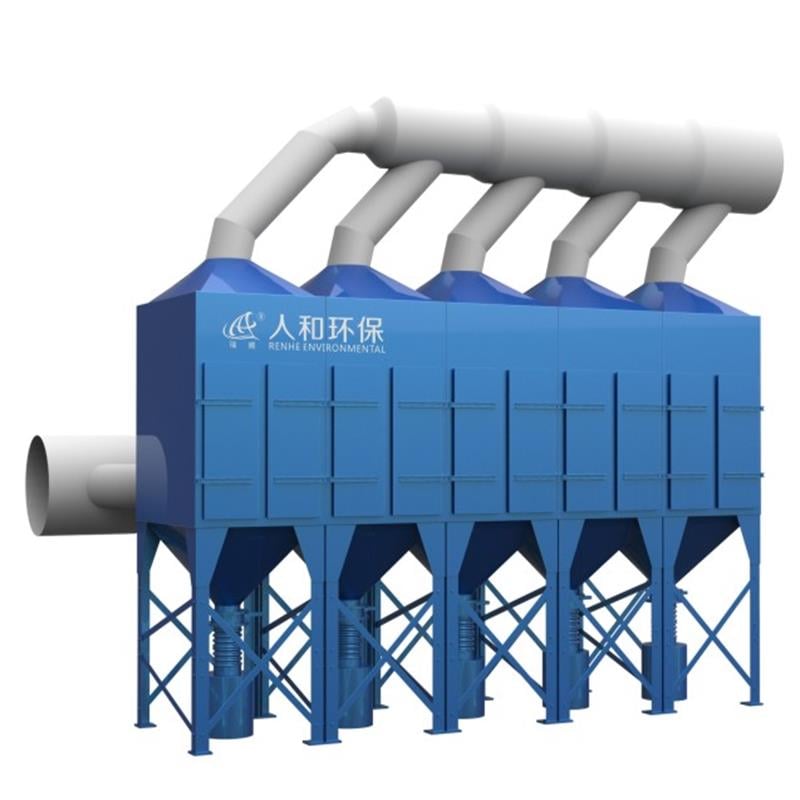
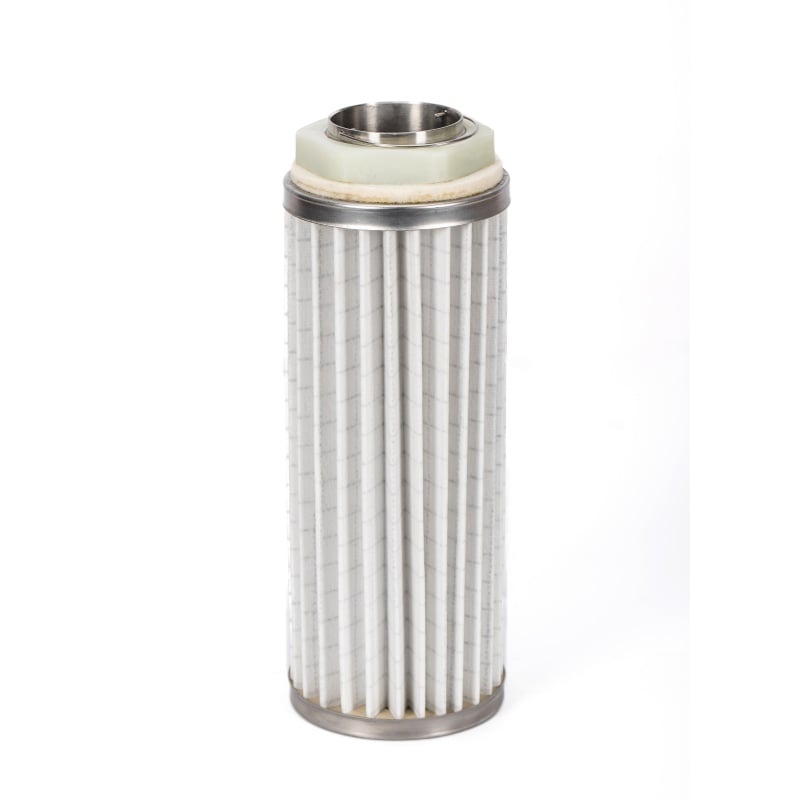
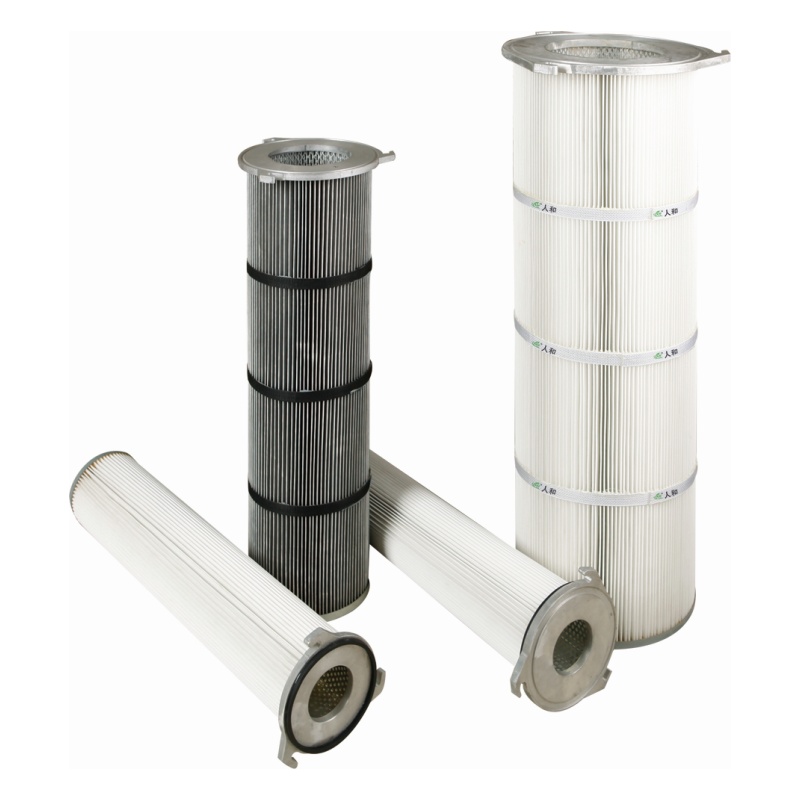
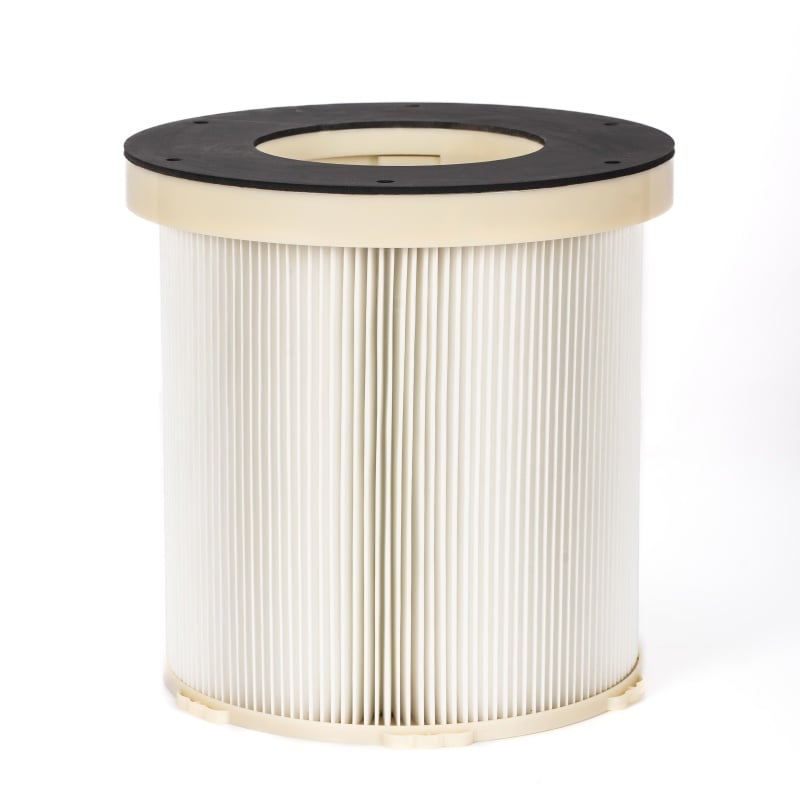
Po przechwyceniu strumień powietrza transportuje główną ilość pyłu do głównego elementu. W odsysaczu do dymów spawalniczych jest to zwykle zmięta wkładka lub zestaw wkładek, dobranych ze względu na dużą powierzchnię w zwartej obudowie. Niektóre konfiguracje dodają filtr wstępny umieszczony przed głównym elementem, aby złapać grube iskry przed dotarciem do niego. Zmięta warstwa filtracyjna zwiększa powierzchnię bez zwiększania wymiarów zewnętrznych, utrzymując umiarkowaną prędkość przepływu powietrza przez powierzchnię i wydłużając żywotność wkładki. Gdy spawanie generuje pył przewodzący, antystatyczna wkładka filtracyjna pomaga rozproszyć ładunek elektryczny i zmniejszyć ryzyko iskrzenia; uziemienie sprawdza się rutynowo. Ten etap usuwa większość obciążenia cząstkami stałymi i chroni bardziej delikatne media w kolejnym stopniu.
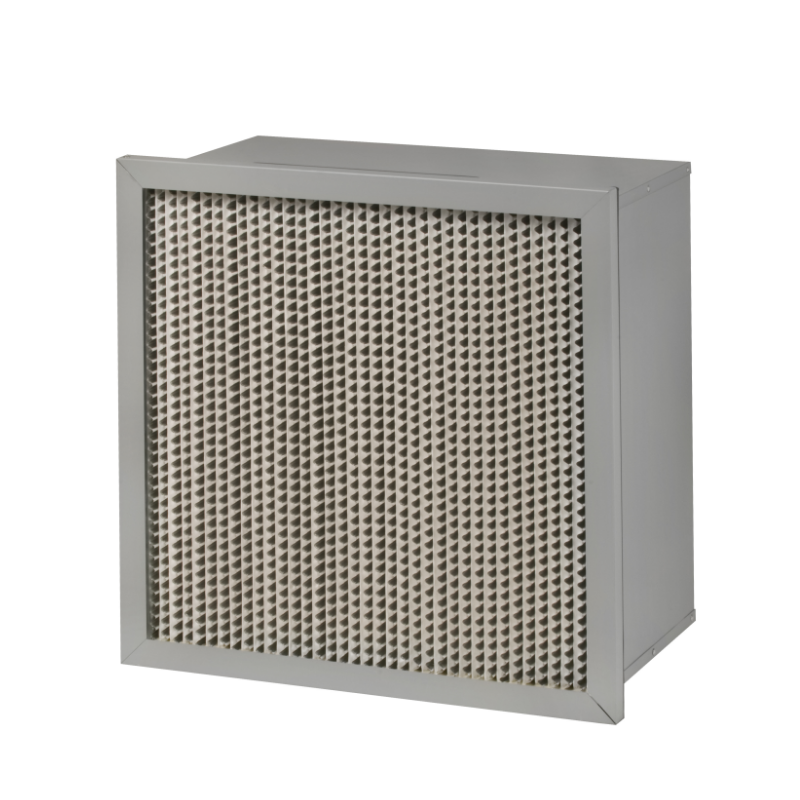
Etapa wykańczania przekształca kolektor w wysokowydajny odsączacz oparów spawalniczych. Filtr HEPA jest oceniany pod kątem zatrzymywania 99,97 procenta cząsteczek o wielkości 0,3 mikrona, obejmując frakcję wdychalną, która ma największe znaczenie dla jakości powietrza w warsztacie. Umieszczony po głównym elemencie filtr HEPA narażony jest na znacznie mniejsze obciążenie pyłem, a więc działa dłużej. W niektórych systemach ta etapa stanowi panel typu V-bank lub końcowy wkład filtracyjny. Nabywcy powinni zapytać, gdzie dokonano pomiaru klasyfikacji, ponieważ wartość uzyskana w laboratorium na próbniku różni się od wartości osiągniętej w uszczelnionym obudowie z rzeczywistymi ścieżkami przecieków.
Nie każda aplikacja wymaga etapu fazowego gazowego, ale spawanie w pobliżu powłok lub gruntów może generować zapachy i lotne związki chemiczne, których media filtrujące typu cząstkowego nie usuwają. Łóżko węgla aktywnego można dodać jako opcjonalny etap w ekstraktorze dymu spawalniczego w celu usunięcia tych składników. Kompromisem jest dodatkowy opór, który wentylator musi pokonać, oraz ograniczony czas adsorpcji zależny od stężenia zanieczyszczeń. Traktuj węgiel aktywny jako rozwiązanie skierowane do konkretnych przypadków, a nie jako standardową opcję. Jeśli Twój dym składa się wyłącznie z cząstek metalicznych, koszt i konieczność konserwacji etapu z węglem aktywnym mogą być nieuzasadnione w Twoim ekstraktorze dymu spawalniczego.
Rozważmy przypadek dźwigu wieżowego bardziej szczegółowo. Elementy robocze to duże profile ze stali węglowej przeznaczone do dźwigów wieżowych i gąsienicowych, a miejsca spawania przesuwały się wzdłuż ramy dźwigu, więc stała osłona nie mogła śledzić łuku spawalniczego. Zespół zastosował rozproszony układ dmuchania i ssania: otwory dmuchające umieszczono w odległości czterech metrów, a otwory ssące – w odległości dziewięciu metrów; dwie przeciwległe grupy tworzyły przepływ cyrkulacyjny, który kierował opary do strefy lokalnego chwytania. W dalszej części przepływ powietrza przechodził przez wielostopniowy system filtracji opisany powyżej. Kluczowym wnioskiem jest to, że stopnie filtracji działają wyłącznie wtedy, gdy chwytanie odbywa się wraz z ruchem elementu roboczego. Przed porównaniem końcowego filtra wytrząsacza oparów spawalniczych przeanalizuj układ całej instalacji.
Jasna specyfikacja wymienia każdą etap filtracji w kolejności przepływu: metodę chwytania, ewentualny prefiltr, główny element filtracyjny, stopień oczyszczania końcowego oraz opcję filtracji fazy gazowej, jeśli jest dostępna. W przypadku odsysacza dymów spawalniczych należy zapytać, jaką wydajność podaje się i przy jakim rozmiarze cząstek, czy opcja antystatyczna jest odpowiednia dla Twojego pyłu oraz w jaki sposób końcowy filtr HEPA jest uszczelniony w obudowie. Należy zażądać dokumentów testowych dotyczących gotowego urządzenia, a nie tylko próbek materiału filtracyjnego. Jeśli dostawca potrafi wyjaśnić, dlaczego każdy etap filtracji został zaprojektowany, prawdopodobnie projekt został starannie przemyślany. Jeśli podana jest tylko jedna liczba, należy najpierw poprosić o szczegółowe wymienienie poszczególnych etapów.
Pytanie pierwsze: Ile etapów filtracji jest potrzebnych?
Odpowiedź: To zależy od rodzaju dymu. Większość systemów wymaga etapu chwytania, głównego medium filtracyjnego oraz etapu końcowego. Węgiel aktywny dodaje się wyłącznie w przypadku występowania zapachów lub lotnych związków chemicznych, a prefiltr przydaje się tam, gdzie występuje intensywne rozpryskiwanie.
Pytanie drugie: Co oznacza klasa filtracji HEPA?
Odpowiedź: Filtr HEPA usuwa 99,97 procent cząsteczek o rozmiarze 0,3 mikrona. Zwykle jest umieszczony za głównym elementem, więc obsługuje zmniejszone obciążenie pyłem w ekstraktorze dymów spawalniczych.
Pytanie trzecie: Dlaczego dodać wkład filtra antystatycznego?
Odpowiedź: Przewodzące pyły metaliczne mogą gromadzić ładunek elektryczny. Wkład filtra antystatycznego rozprasza ten ładunek i zmniejsza ryzyko iskrzenia, pod warunkiem sprawdzenia uziemienia oraz klatki podczas konserwacji ekstraktora dymów spawalniczych.
 Gorące wiadomości
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
Renhe koncentruje się na filtrach powietrza, filtrach turbiny gazowej, mediach filtracyjnych, pyłach przemysłowych. Nasze główne produkty zostały uznane za produkty wysokiej technologii w prowincji Jiangsu, słynne znaki towarowe w mieście Wuxi i certyfikację
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd POLITYKA PRYWATNOŚCI
 EN