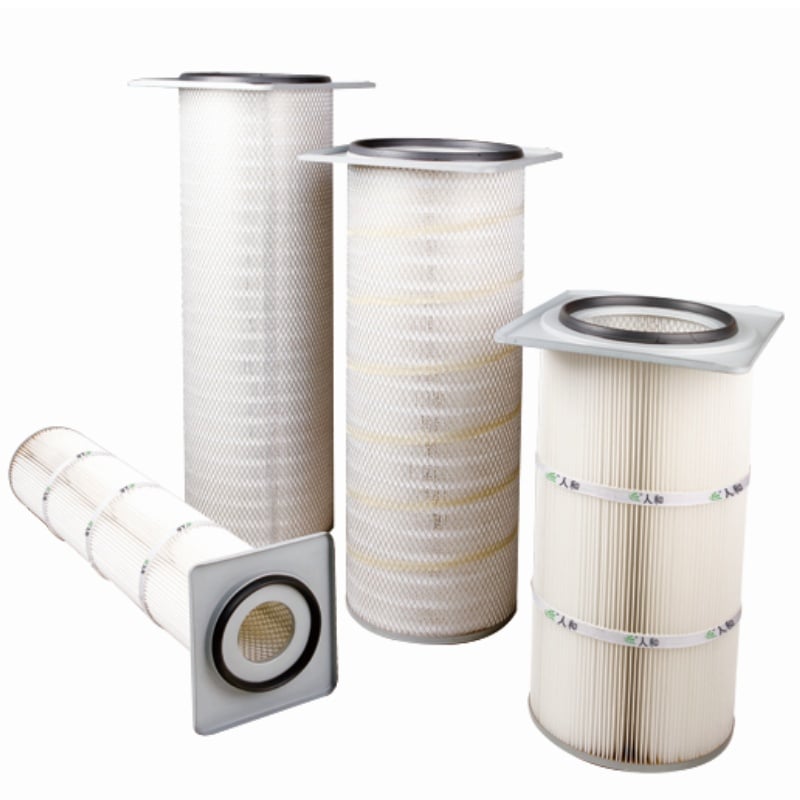
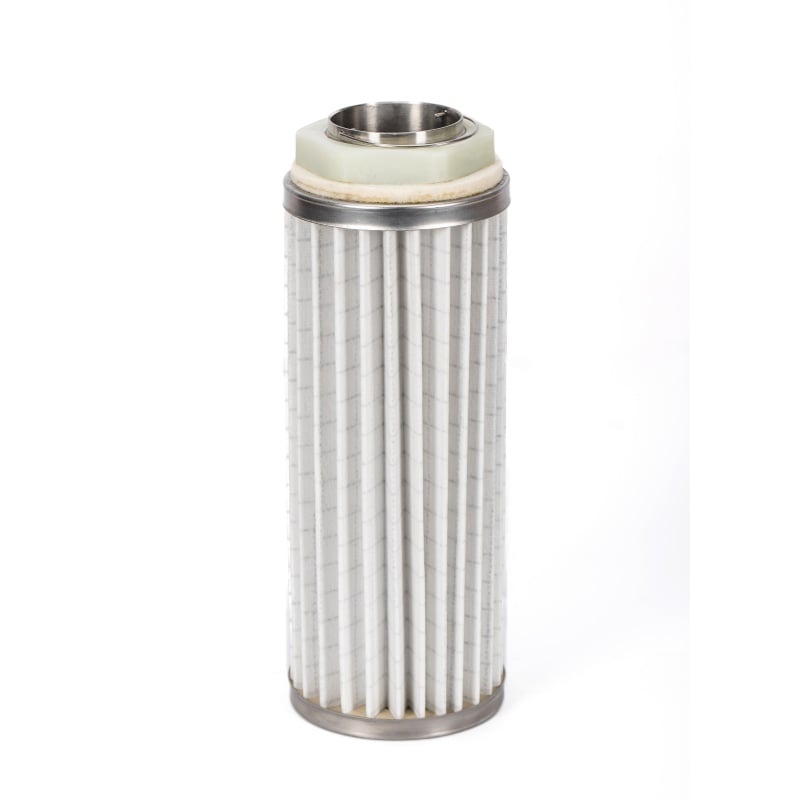
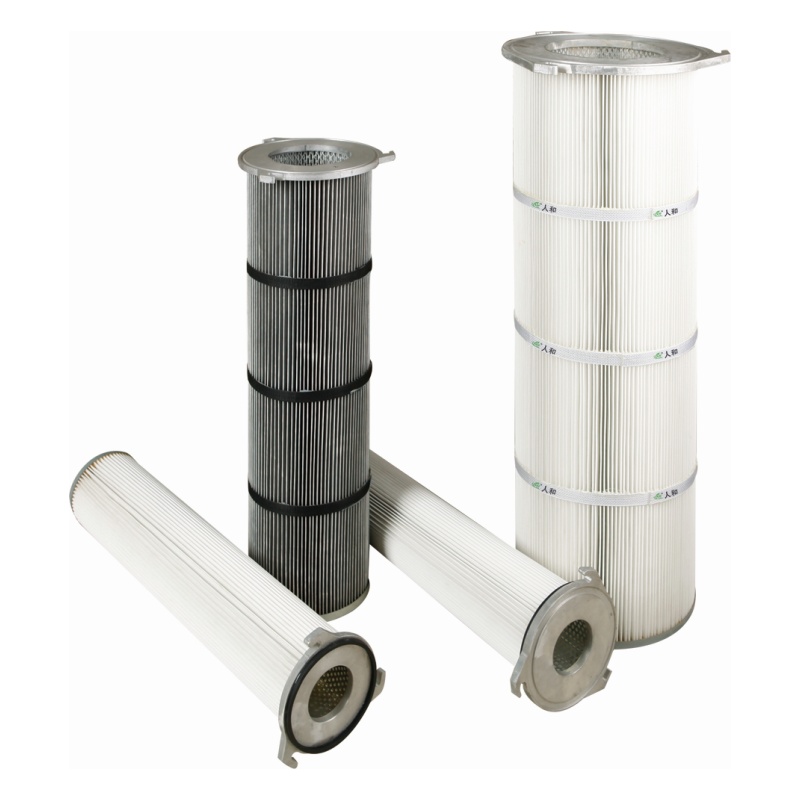
Um cartucho de filtro revestido com PTFE parece resistente por fora. O meio filtrante possui uma camada de suporte, as tampas das extremidades são rígidas e a grade externa suporta impactos leves. A parte frágil é a fina membrana de PTFE no lado sujo. Essa membrana controla a liberação de poeira e a captura de partículas finas. Um arranhão que perfure o revestimento pode criar um caminho de desvio difícil de detectar e de reparar. O manuseio e a instalação devem ser planejados com base nesse único fato. O cartucho deve permanecer na sua embalagem protetora até que a carcaça esteja pronta. A rota da área de armazenamento até a carcaça deve estar livre de bordas afiadas, partículas abrasivas e ferramentas soltas. Arranhões na membrana ocorrem frequentemente antes de o cartucho chegar à carcaça, durante o desembalamento ou o posicionamento em um piso sujo.
O primeiro ponto de risco é a caixa de transporte. Um corte com faca na caixa pode marcar a membrana se a lâmina for muito profunda. O cartucho deve ser retirado levantando-o, não arrastando-o sobre o papelão. As luvas devem estar limpas e livres de partículas abrasivas. Um hábito comum no campo é apoiar o cartucho verticalmente sobre sua tampa final no chão enquanto o invólucro é preparado. Esse hábito coloca o conjunto de dobras em contato com poeira e partículas abrasivas. Uma abordagem melhor é usar um suporte acolchoado limpo ou um suporte dedicado. Se for necessário deitar o cartucho, a superfície deve ser lisa e coberta. A tabela abaixo compara métodos comuns de preparação e o risco associado a cada um.
| Método de preparação | Risco de Arranhões | Observação Prática |
|---|---|---|
| Apoiado verticalmente sobre a tampa final no chão | Médio a alto | Partículas abrasivas podem penetrar nas dobras |
| Apoiado inclinado contra uma parede | Alto | A gaiola pode deformar-se; a membrana esfrega |
| Deitado sobre papelão | Médio | Poeira e bordas do papelão |
| Suporte acolchoado ou suporte dedicado | Baixa | Melhor para preparação breve |
| À esquerda na manga de envio | Baixa | Manter até que o invólucro esteja pronto |
A tabela não trata de condições perfeitas. Trata-se de eliminar os erros mais simples. Um suporte limpo custa menos do que um cartucho de substituição.
A maioria dos danos à membrana durante a instalação origina-se do invólucro, não do cartucho. Salpicos de solda, bordas afiadas no flange, rebarbas na chapa tubular e resíduos secos de junta podem todos prender a membrana enquanto o cartucho é deslizado para dentro. O invólucro deve ser inspecionado com uma fonte de luz e com a mão protegida por luva antes da inserção. A superfície de vedação deve estar limpa e livre de material antigo de junta. O furo deve ser verificado quanto a uma borda afiada ou um degrau capaz de descascar o revestimento. Se o invólucro apresentar uma solda áspera na entrada, pode-se utilizar uma manga-guia protetora ou um chanfro temporário. O cartucho não deve ser forçado a passar por um obstáculo. Uma inserção forçada é uma arranhadura prestes a ocorrer.
O percurso de inserção deve ser reto e suportado. Um cartucho longo e flexível pode ceder e atritar contra a parede da carcaça. Para tamanhos maiores, duas pessoas são preferíveis a uma. O cartucho deve estar alinhado com o furo antes de tocar a superfície de vedação. Uma leve aplicação de lubrificante compatível na junta pode ajudar, mas o lubrificante não deve migrar para a membrana. O cartucho deve ser empurrado pela tampa final, não pelo pacote de dobras nem pela grade externa. Empurrar a grade pode deformar as dobras e fazer com que a membrana atrite contra a camada de suporte. A inserção deve ser interrompida se a resistência aumentar bruscamente. Um empurrão lento e reto é mais fácil de controlar do que um empurrão rápido.
A etapa de fixação com braçadeira e junta é aquela em que pequenos arranhões se transformam em vazamentos reais. A junta deve ser assentada de forma uniforme, e a braçadeira deve ser apertada segundo um padrão cruzado. Apertar em excesso pode deformar a tampa final e afastar a membrana da linha de adesão. Uma chave de torque é útil, mas o padrão de assentamento recomendado pelo fabricante é mais importante do que um único valor numérico. A área ao redor da braçadeira deve ser verificada quanto a parafusos soltos, arruelas e bordas de ferramentas. Uma chave de torque deixada cair pode causar um pequeno entalhe na membrana, facilmente passado despercebido. Um caso de campo de uma reforma em uma fábrica química no sul da China demonstrou exatamente esse problema. A equipe de instalação utilizou uma cinta de arame para içar um grande cartucho até sua posição correta. A cinta entrou em contato com o pacote de dobras e deixou uma marca de atrito próxima à tampa final superior. A unidade passou na inspeção visual, mas apresentou um vazamento local durante o teste de ponto de bolha. A solução foi utilizar uma cinta macia e uma manga-guia. A lição aprendida foi que os equipamentos de içamento devem constar do plano de instalação, não devem ser improvisados.
Uma verificação final deve confirmar que o cartucho está devidamente assentado, que a junta está comprimida de forma uniforme e que a braçadeira está segura. Um ensaio de ponto de bolha ou um ensaio de retenção de pressão pode fornecer uma linha de base para a membrana, e a norma ASTM F316 descreve o ensaio de ponto de bolha para filtros de membrana. A norma ISO 16890 é útil para classificação geral de filtros de ar, mas não substitui uma verificação de instalação. O registro deve indicar o identificador do cartucho, o corpo do filtro, a data de inserção e quaisquer problemas visíveis de condição. Um arranhão na membrana nem sempre é visível; portanto, a documentação não deve afirmar um resultado livre de arranhões, a menos que a inspeção tenha sido minuciosa. Para projetos que exigem qualidade consistente de revestimento, extremidades limpas e rastreabilidade em nível de lote, a base de produção e o processo de controle de qualidade da Renhe podem apoiar o tratamento e a documentação desse trabalho.
 Notícias Quentes
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe foca em cartucho de filtro de ar, filtro de ar de turbina a gás, Mídia de Filtro Prensado, poeira industrial, Nossos principais produtos foram reconhecidos como produtos de alta tecnologia na Província de Jiangsu, marcas famosas na Cidade de Wuxi e certificação CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd POLÍTICA DE PRIVACIDADE
 EN