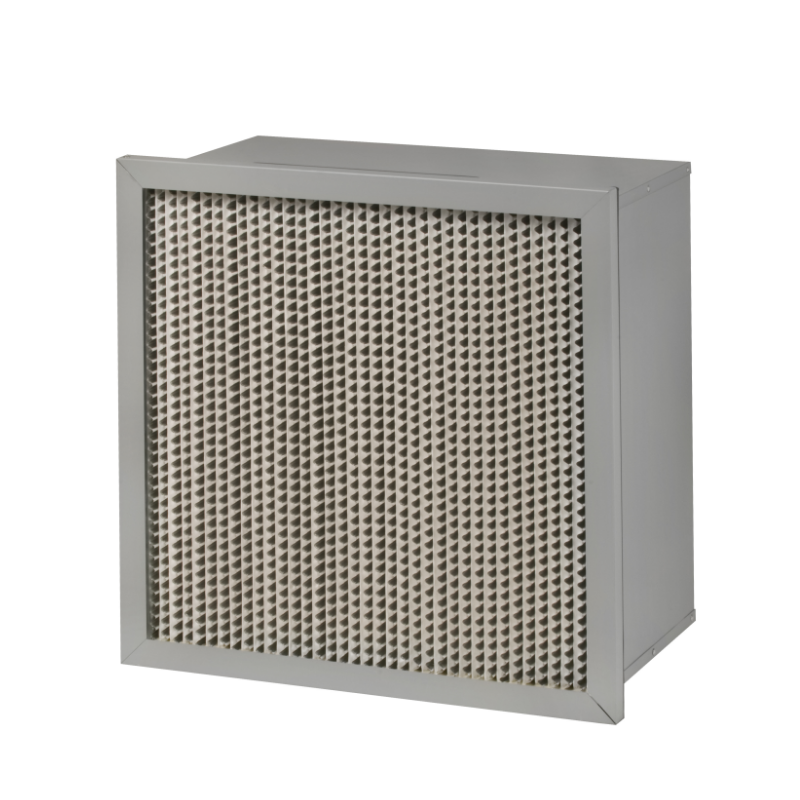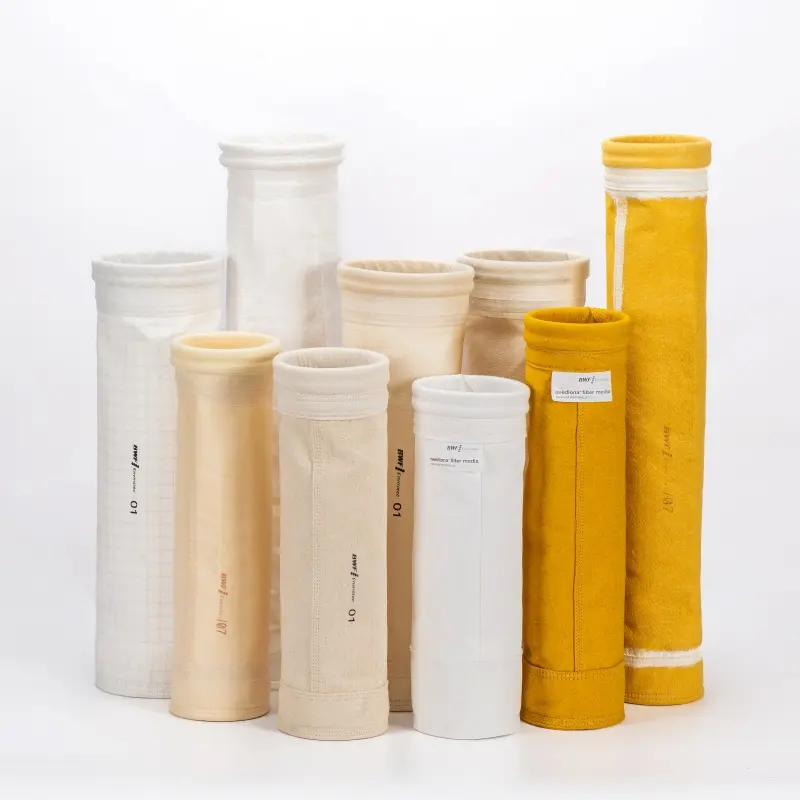
Em uma oficina com muitas estações de soldagem, apenas uma fração delas está ativa em qualquer momento. No entanto, um coletor convencional de fumaça e poeira geralmente opera com um ventilador de velocidade fixa que aspira ar de todas as capelas, independentemente de haver ou não um soldador presente. Isso significa pagar para mover ar condicionado proveniente de estações de soldagem ociosas durante todo o dia. A pergunta prática para um gerente de fábrica não é se o coletor de fumaça e poeira consegue capturar a fumaça, mas sim se o controle de dampers pode direcionar a sucção exatamente onde ela é necessária e reduzir o fluxo de ar em todos os demais locais. Este guia explica a lógica envolvida, as decisões de zoneamento e as verificações que tornam a extração sob demanda eficaz.
Um ventilador operando contra capôs abertos em todas as estações move um grande fluxo de ar constante. Como a potência do ventilador aumenta acentuadamente com o fluxo de ar, extrair de dez capôs quando apenas dois estão ativos desperdiça uma parcela substancial da conta de energia. A extração sob demanda evita esse desperdício. O fluxo de ar excessivo também perturba o aquecimento e o resfriamento da instalação, pois o ar de reposição precisa ser condicionado. Em um coletor de fumaça e poeira sem controle por dampers, a única maneira de reduzir a extração é estrangular todo o sistema, o que também reduz a captação nas estações de trabalho. A limitação não está no meio filtrante nem no ventilador, mas na ausência de controle seletivo ao nível dos ramais. Qualquer avaliação deve separar o custo de movimentar ar ocioso do custo de filtrá-lo, pois os dampers economizam o primeiro sem alterar o filtro.
O controle do amortecedor resolve esse problema ao posicionar um amortecedor controlável em cada ramo ou zona. Quando uma estação está ociosa, seu amortecedor fecha e o ventilador aspira dos demais ramos abertos, de modo que o mesmo ventilador fornece sucção útil às estações de soldagem ativas. Em um coletor moderno de fumos e poeira, os amortecedores estão vinculados a sensores das estações ou a cronogramas de trabalho, e um acionamento de velocidade variável ajusta o ventilador conforme o número de zonas abertas. A extração verdadeiramente sob demanda exige realimentação. O resultado é a extração sob demanda: o sistema acompanha o trabalho em vez de operar continuamente com vazão máxima. Sensores de pressão confirmam que cada captação aberta mantém velocidade de captura adequada, garantindo assim que a segurança não seja sacrificada em prol de economia.
Uma boa zonificação é a base de um controle confiável das comportas. Estações de soldagem que compartilham um processo ou uma baia são agrupadas, e cada zona é dimensionada de modo que, quando ativa, os demais ramos abertos ainda registrem um fluxo de ar estável. Se muitas comportas fecharem simultaneamente, o ventilador pode entrar em uma região instável e a captação será prejudicada; a sequência de controle deve manter um número mínimo de trajetórias abertas. Um coletor de fumos e poeira com controle de comportas bem projetado, portanto, equilibra o fluxo de ar entre as zonas, em vez de simplesmente desligar ramos. Verifique se o fornecedor é capaz de apresentar a sequência de controle, o layout dos sensores e a configuração mínima de fluxo de ar, pois esses detalhes determinam se o sistema é seguro, além de eficiente. Documente a velocidade de captação em cada capuz durante um ensaio, para que a zonificação possa ser ajustada antes da implantação completa.
Um cenário útil vem de uma empresa multinacional do setor de indústria pesada que produz guindastes torre e guindastes sobre esteiras. Na sua linha de braços, componentes grandes de aço carbono eram soldados em pontos não fixos, utilizando processos de soldagem com proteção gasosa MAG e soldagem a arco de argônio. Optou-se por um arranjo distribuído de insuflamento e exaustão, com a saída de insuflamento situada a cerca de quatro metros de altura e a entrada de exaustão a cerca de nove metros de altura; os dois fluxos foram posicionados de forma oposta para criar uma circulação descendente local dos fumos de soldagem. Para um coletor de fumos e poeira destinado a essa linha, o controle de registros é fundamental, pois diferentes estações de soldagem ao longo do braço são utilizadas em momentos distintos. Agrupar os pontos de captação em zonas e vincular os registros às áreas ativas permite que o sistema direcione a exaustão para a seção em operação e reduza o fluxo nas demais, diminuindo o volume de ar sem comprometer a captação nos locais onde efetivamente ocorrem faíscas e fumos.
Ao comparar propostas, vá além da curva do ventilador. A extração sob demanda é eficaz apenas na medida em que sua zonificação o permitir. Pergunte quantas zonas independentes o coletor de fumos e poeiras suporta, como as comportas falham caso haja perda de energia e se o sistema de controle mantém um fluxo de ar mínimo nas capelas abertas. Um fabricante com mais de vinte anos de experiência em filtração, que exporta para mais de sessenta países e possui certificações como a CE, oferece um sistema de qualidade rastreável; contudo, essas credenciais devem apoiar uma análise técnica, não substituí-la. Solicite orientações sobre materiais, revise as especificações da lógica de controle, compare as opções de produto e verifique os documentos de ensaio antes de adjudicar o contrato. Mantenha um registro do fluxo de ar por zona após a colocação em serviço; ele servirá como referência para comprovar a economia.
Pergunta um: O controle de comportas reduz a eficiência da filtração?
Resposta: Não. A eficiência de filtração é uma propriedade do meio filtrante e da vedação. O controle de registro modifica a quantidade de ar que atinge o coletor de fumos e poeiras, não a eficácia com que filtra o ar que chega.
Pergunta dois: É possível adicionar controle de registro a um coletor de fumos e poeiras já existente?
Resposta: Frequentemente sim, desde que a tubulação tenha ramificações distintas e o ventilador possa aceitar um acionamento de velocidade variável. Uma inspeção no local deve confirmar a zonação e a sequência de controle antes da adaptação.
Pergunta três: O que acontece se um registro falhar na posição fechada em uma estação de soldagem ativa?
Resposta: Sistemas adequados detectam a falha e abrem um caminho alternativo ou emitem um alarme. Solicite ao fornecedor que documente o modo de falha e a regra mínima de vazão de ar durante a análise.
 Notícias Quentes
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
Renhe foca em cartucho de filtro de ar, filtro de ar de turbina a gás, Mídia de Filtro Prensado, poeira industrial, Nossos principais produtos foram reconhecidos como produtos de alta tecnologia na Província de Jiangsu, marcas famosas na Cidade de Wuxi e certificação CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd POLÍTICA DE PRIVACIDADE
 EN