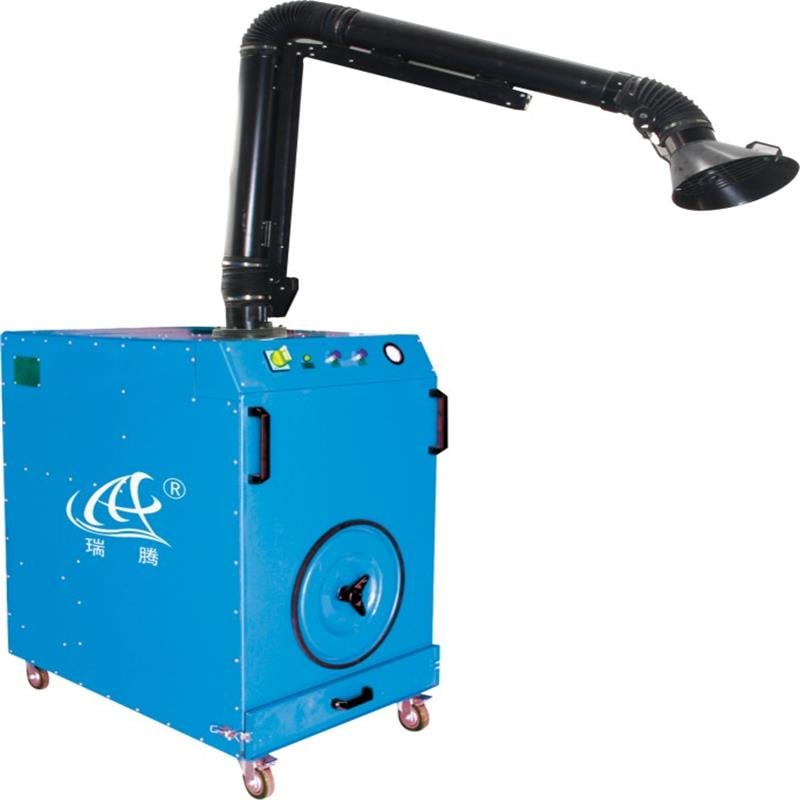
Линия шлифовки, выглядящая чистой при взгляде со стороны двери, всё равно может пропускать мелкую металлическую пыль мимо операторов. Металлические частицы от резки и сварки остаются во взвешенном состоянии, перемещаются вместе с воздухом в цехе и оседают на станках и в лёгких. Выбор картриджного пылеуловителя по привычке, а не по измеренным данным, приводит к одному из двух видов неудач: рабочие места не способны улавливать пыль, либо фильтры приходится заменять слишком часто. Надёжная система пылеулавливания для металлообработки начинается с трёх вопросов: какой объём воздуха должен поступать в зону всасывания, какая площадь фильтрующего материала установлена и как пыль ведёт себя на складках фильтра. В этом руководстве эти вопросы рассматриваются на примере технических характеристик RH XLC II.
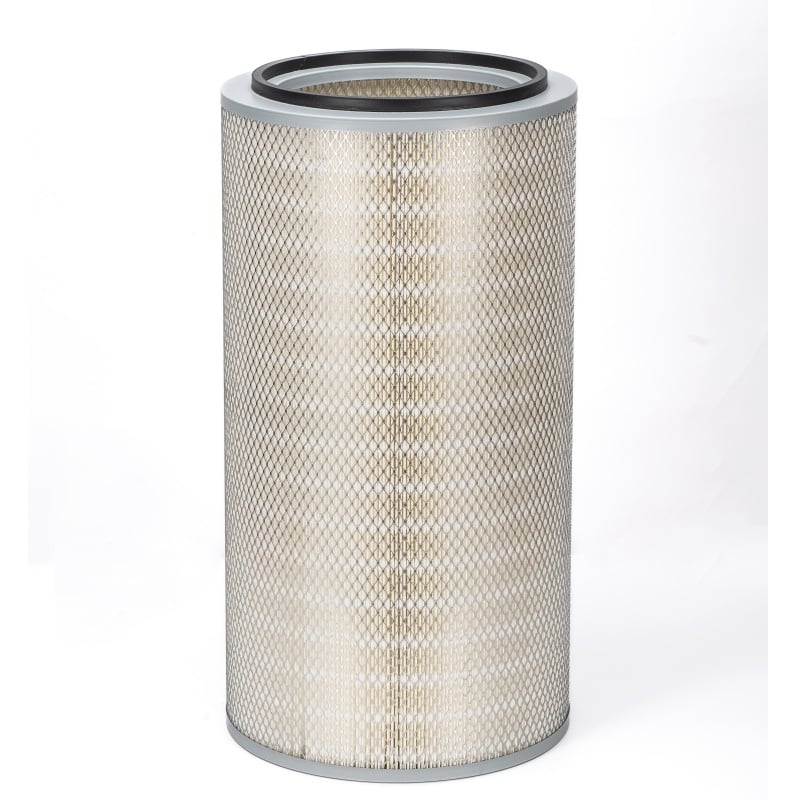
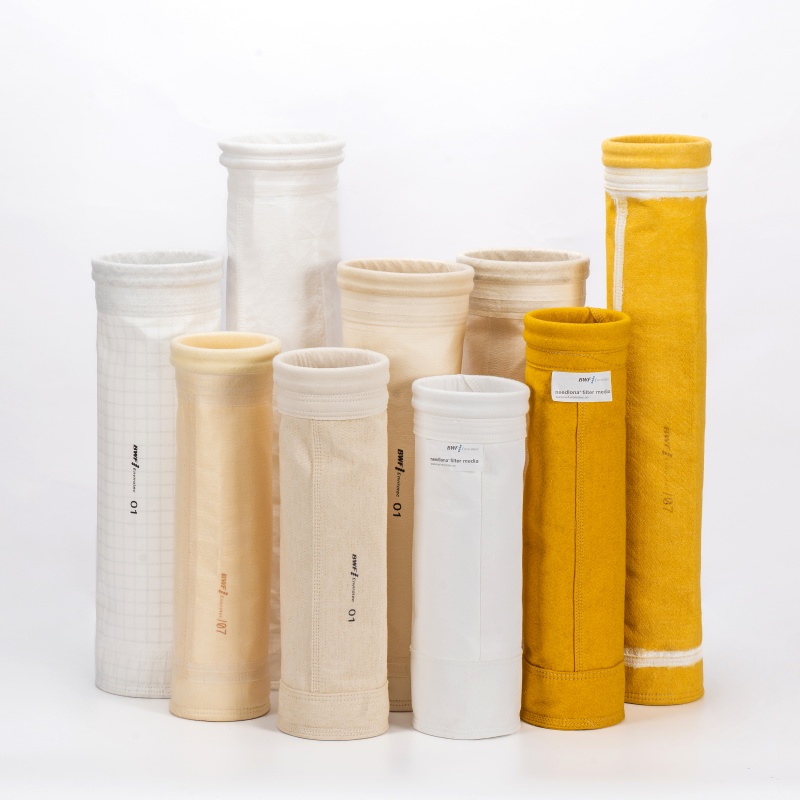
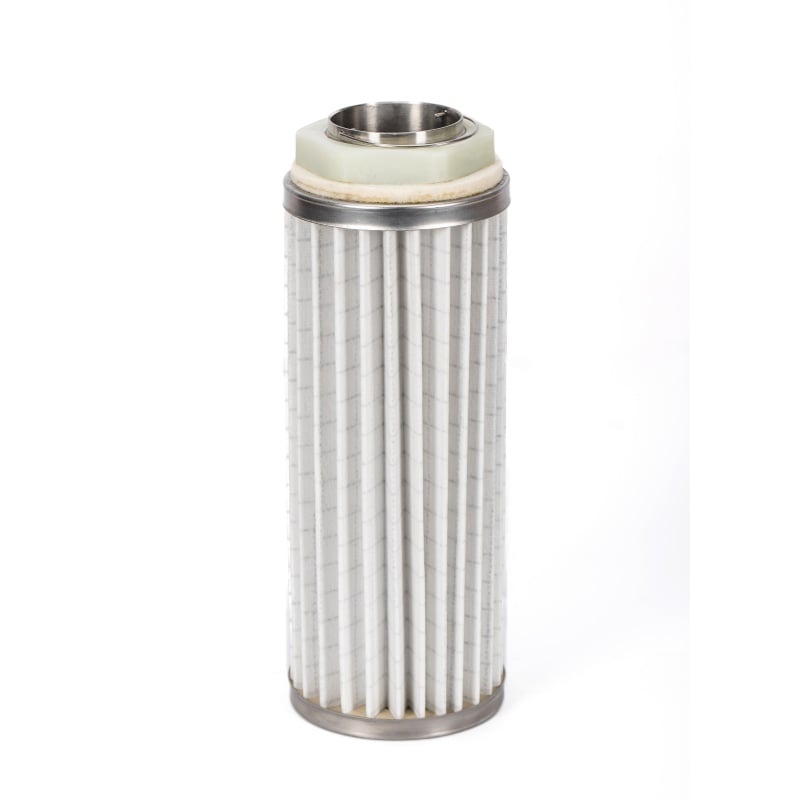
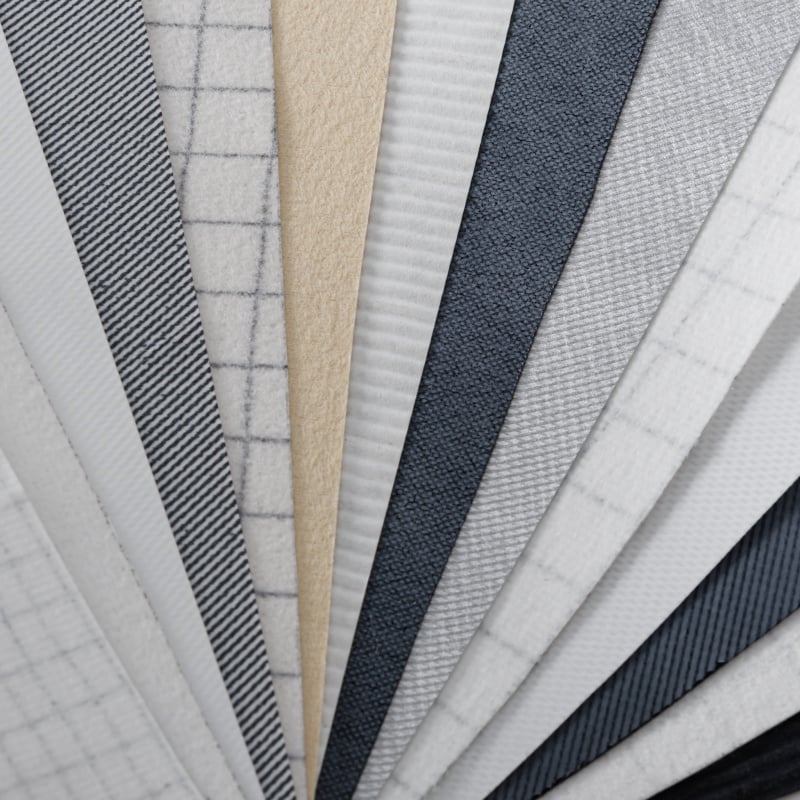
Тонкая металлическая пыль — причина существования патронного пылеуловителя в цехах по обработке металлов. Гофрированный фильтрующий материал обеспечивает большую площадь фильтрации в компактном корпусе, что идеально подходит для мастерских с ограниченной площадью пола. По сравнению с рукавным фильтром, предназначенным для высокопроизводительной работы на цементных заводах или в литейных цехах, патронный пылеуловитель эффективно удаляет мелкодисперсные частицы при меньшей скорости воздуха на поверхности фильтра и занимает меньше места. Именно поэтому сварочные фильтры на основе гофрированного материала широко применяются в сборочных цехах. Фильтрующий материал и корпус должны соответствовать характеристикам пыли, которая может быть абразивной и, в случае некоторых сплавов, взрывоопасной. Надёжная система удаления пыли при обработке металлов начинается с анализа образца: обратите внимание, является ли пыль сухой и сыпучей или липкой из-за охлаждающих жидкостей, а также выделяет ли процесс искры.
Расход воздуха в пылеуловителе — это показатель, определяющий, покидает ли пыль станцию или рассеивается по цеху. Оцените скорость захвата, необходимую для каждой вытяжной насадки или гибкого рукава, затем прибавьте потери давления в воздуховодах. Пылеуловитель с более высоким номинальным расходом воздуха эффективен только в том случае, если воздух действительно достигает вытяжной насадки. Избыточный запас приводит к неоправданным затратам энергии вентилятора и способствует осаждению частиц обратно на фильтрующий материал. Расчёт площади фильтра — это сопутствующий этап: разделите расход воздуха на соответствующее соотношение «воздух/ткань»; для мелкодисперсной металлической пыли используйте меньшее соотношение, чтобы перепад давления оставался стабильным. Та же логика применяется при выборе уловителя сварочных аэрозолей для комбинированных рабочих мест. Запросите фактическую площадь установленного фильтрующего материала, а не габаритные размеры корпуса, и сравните её с расчётным расходом воздуха пылеуловителя.
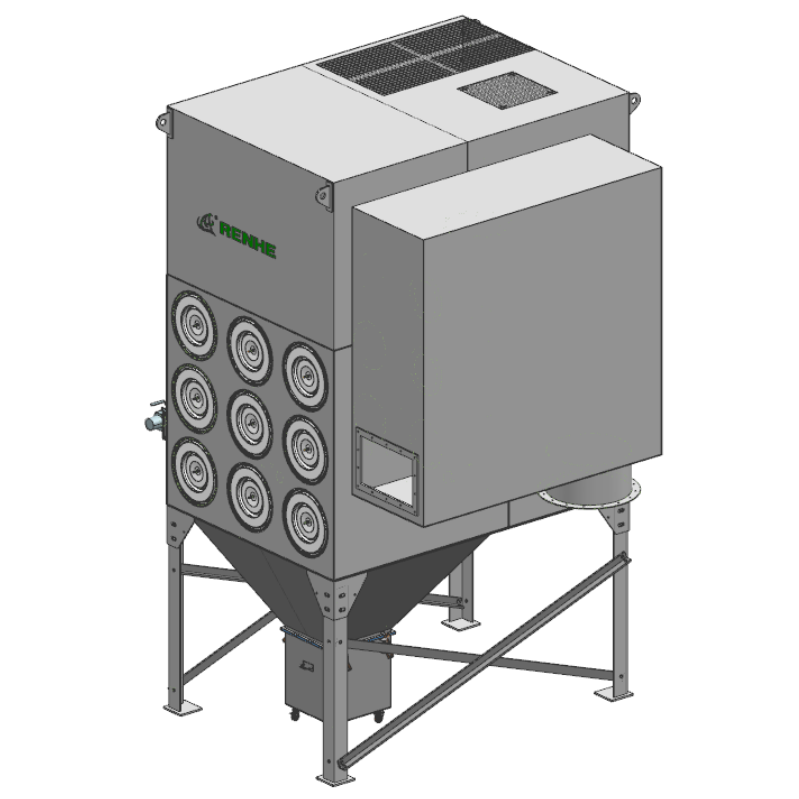
Горизонтальный картриджный пылеуловитель RH XLC II представляет собой полезный эталон, поскольку его модельный ряд охватывает как небольшие, так и крупные станции. Производительность по воздуху варьируется от 3300 до 45000 м³/ч в зависимости от модели, а площадь фильтра — от 184 до 1472 квадратных метров. Эффективность фильтрации указана как 99,99 процента. Сопротивление приводится в трёх стадиях: начальное — от 120 до 250 Па, рабочее — от 500 до 700 Па и конечное — от 1000 до 1250 Па; это позволяет определить моменты, когда требуется очистка и замена фильтра. Диапазон картриджных пылеуловителей выполнен по модульной схеме, поэтому мощность может наращиваться без полного перепроектирования. Каждый картриджный пылеуловитель в этом диапазоне следует одной и той же трёхстадийной схеме сопротивления. Перед составлением короткого списка проверьте испытательные документы и убедитесь, что выбранная модель соответствует расчётным значениям производительности по воздуху и площади фильтра для вашего пылеуловителя.
Доступ для технического обслуживания — это то, что формирует репутацию патронного фильтра. В модели RH XLC II используется установка выдвижных ящиков под углом 15 градусов, благодаря чему патроны извлекаются со стороны чистого воздуха, а пол остаётся чище во время замены. Перегородка на входе загрязнённого воздуха защищает фильтрующий материал от механического воздействия, а небольшое количество внутренних компонентов снижает вероятность отказов. Для систем сбора металлической пыли такая комбинация означает меньше внеплановых простоев и более стабильную эффективность удаления пыли. Коллектор сварочных дымов должен быть проверен на соответствие расходу воздуха того же пылеуловителя перед его совместным использованием с шлифовальной станцией. Оценивая патронный пылеуловитель, обратите внимание на то, как обеспечивается доступ к фильтрующему материалу и как конструкция входного патрубка обрабатывает пыль до её контакта с гофрами.
Многонациональное предприятие тяжёлой промышленности, выпускающее башенные и гусеничные краны, столкнулось с проблемой перемещающихся точек сварки на крупных деталях из углеродистой стали, при этом использовались процессы сварки в среде защитного газа MAG и аргонодуговой сварки. Фиксированный вытяжной колпак не мог следовать за дугой, поэтому команда применила распределённую систему подачи и отсоса воздуха: приточные отверстия расположены на высоте около четырёх метров, а вытяжные — на высоте около девяти метров; отверстия направлены навстречу друг другу, чтобы создать контролируемый воздушный занавес и локальную зону нисходящей рециркуляции. Система сбора сварочного аэрозоля улавливала дым непосредственно вблизи источника и направляла его в фильтрационную установку, не допуская его распространения по цеху. Для сбора металлообрабатывающей пыли вывод однозначен: система улавливания должна соответствовать характеру движения источника, после чего картриджный пылеуловитель подбирается исходя из фактического объёма уловленного. Данный картриджный пылеуловитель обеспечивал работу с подвижными источниками за счёт адаптации системы улавливания под технологический процесс.
Одна ошибка — рассматривать расчёт площади фильтра как второстепенную задачу; это повышает перепад давления и сокращает срок службы фильтрующего материала. Масляные или липкие частицы быстрее забивают складки, чем сухая пыль. При проектировании систем сбора пыли в металлообработке расчёт площади фильтра следует выполнять до определения габаритов шкафа. Не следует приобретать картриджный пылеуловитель только исходя из его занимаемой площади. Сравнивайте варианты оборудования по измеренному расходу воздуха и установленной площади фильтра, а не по одному показателю в рекламных материалах.
Вопрос первый: Как часто следует заменять фильтрующий материал в картриджном пылеуловителе?
Ответ: Фиксированный интервал отсутствует. Замену выполняйте, когда чистый перепад давления остаётся высоким после импульсной очистки или когда в потоке за фильтром обнаруживается пыль. Отслеживание перепада давления во времени надёжнее, чем подсчёт месяцев, а корректный расчёт площади фильтра помогает планировать запасные элементы.
Вопрос второй: Может ли одно устройство одновременно улавливать пары и шлифовальную пыль?
Ответ: Обычно да, если пыль сухая и фильтровальная среда соответствует более мелкой фракции. Смешанные потоки маслянистой и сухой пыли сложнее; для сбора сварочных аэрозолей на той же фильтровальной среде часто достаточно при небольшой нагрузке, но уточните, требуется ли предварительный сепаратор или другая фильтровальная среда для вашей системы сбора металлообрабатывающей пыли.
Вопрос три: Что следует проверить в отношении воздушного потока пылеуловителя перед заказом?
Ответ: Запросите измеренные данные воздушного потока и перепада давления, подробные сведения об эффективности фильтровальной среды и сертификаты, актуальные для вашего рынка. Изучите технические характеристики и проверьте документы испытаний вместо того, чтобы полагаться на устные заверения.
 Горячие новости
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
Renhe специализируется на производстве картриджей воздушных фильтров, газотурбинных воздушных фильтров, складчатых фильтрующих материалов, промышленной пыли. Наши основные продукты сертифицированы как высокотехнологичные продукты провинции Цзянсу, известные торговые марки города Уси и имеют сертификат CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN