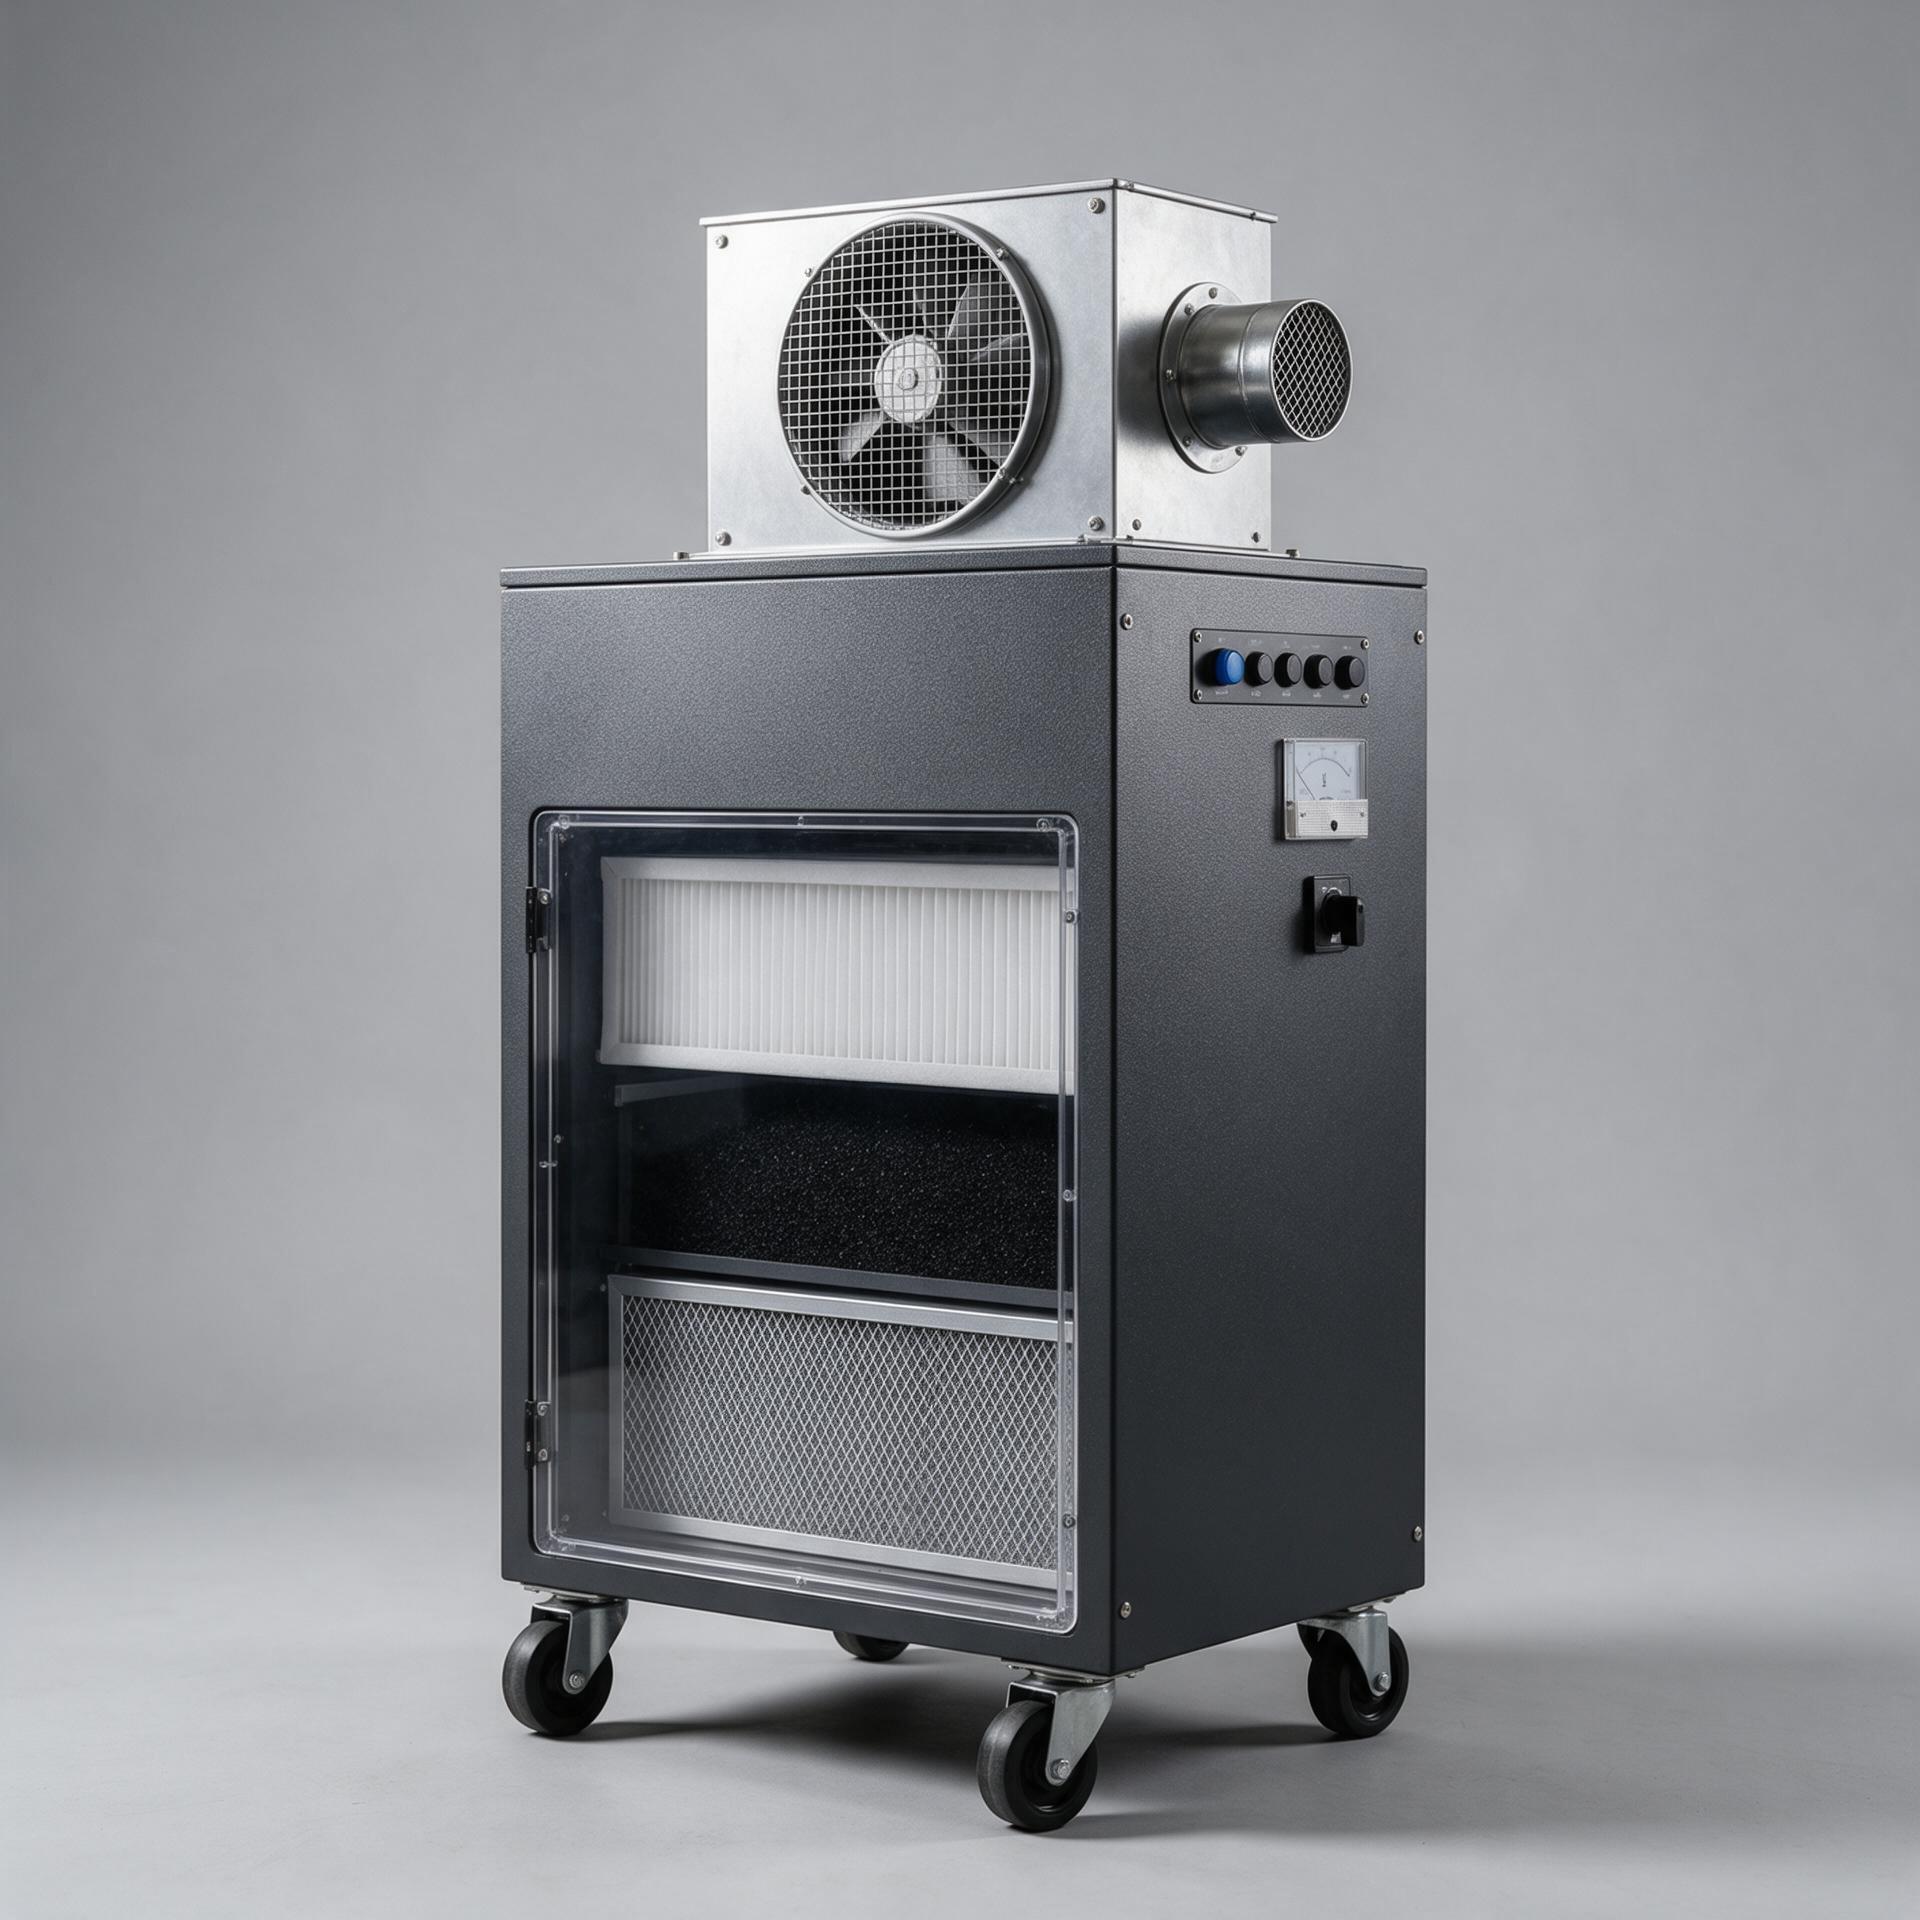
Систему местной вытяжной вентиляции для сварочных аэрозолей часто оценивают по одному показателю эффективности, однако этот показатель осмыслен только в контексте всей воздушной цепи. Сварочные аэрозоли при МАГ-сварке или аргонодуговой сварке представляют собой смесь мелкодисперсных частиц металлических оксидов и газов, и ни один фильтрующий материал не способен эффективно задерживать все фракции. Разумная конструкция разделяет процесс на несколько стадий фильтрации: первичный захват непосредственно у дуги, основная стадия для удаления большей части пыли, высокоточная финишная стадия и, при необходимости, дополнительная стадия для газовой фазы. Понимание этих стадий фильтрации помогает покупателю сравнивать системы по их конструкции, а не по одному «заголовочному» показателю. Оно также объясняет, почему компактная система местной вытяжной вентиляции для сварочных аэрозолей может обеспечивать чистый воздух в цехе — при условии правильного подбора каждой стадии.
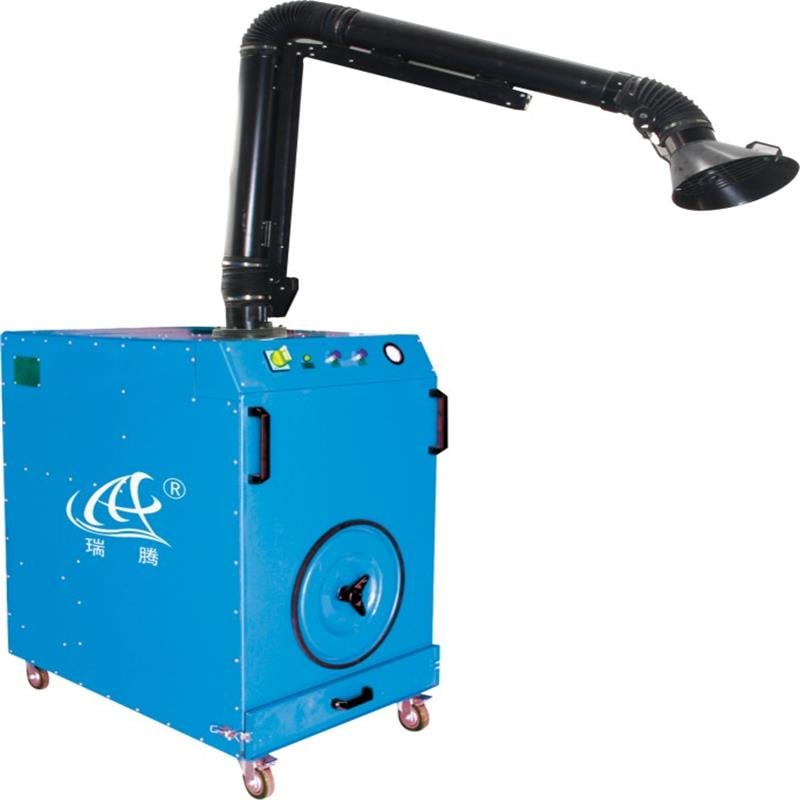
Первый этап фильтрации вовсе не является фильтрацией — это захват. Для захвата сварочного аэрозоля можно использовать вытяжной шкаф на рабочем столе, подвижный рукав или распределённую систему притока и вытяжки, создающую контролируемый воздушный поток над зоной работы. В одном из проектов в тяжёлой промышленности (сварка стрелы крана) выходы для подачи воздуха располагались высоко над линией, а выходы для отсоса — ещё выше; обе группы выходов были направлены навстречу друг другу, формируя нисходящий циркулирующий поток. Главный вывод общий: именно захват определяет, достигнет ли аэрозоль фильтрующего материала вообще. Высокоэффективный сварочный аэрозольный очиститель не способен компенсировать неудачную планировку, при которой облако аэрозоля уходит в цех.
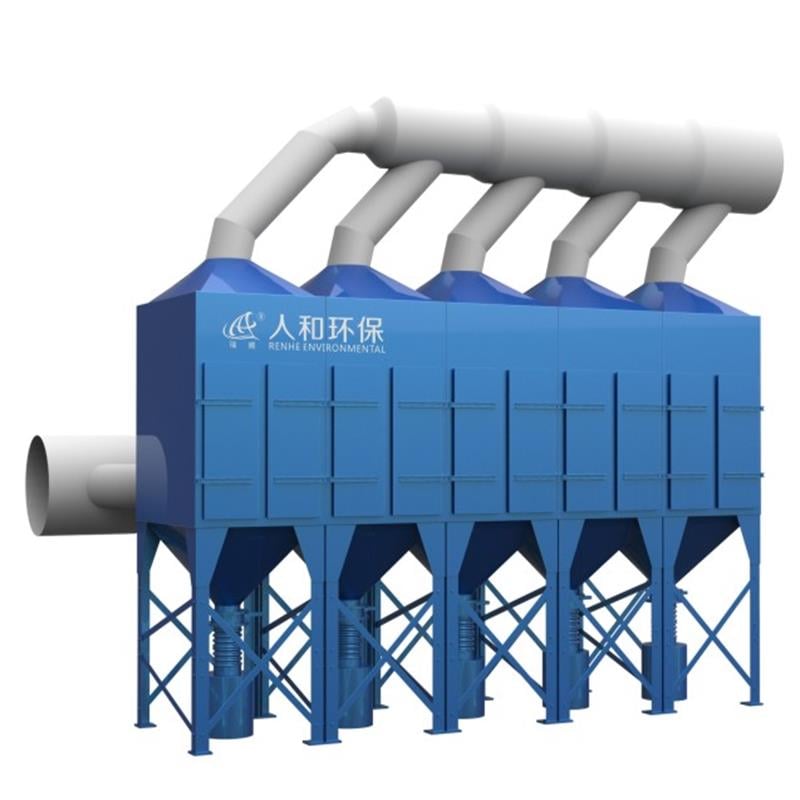
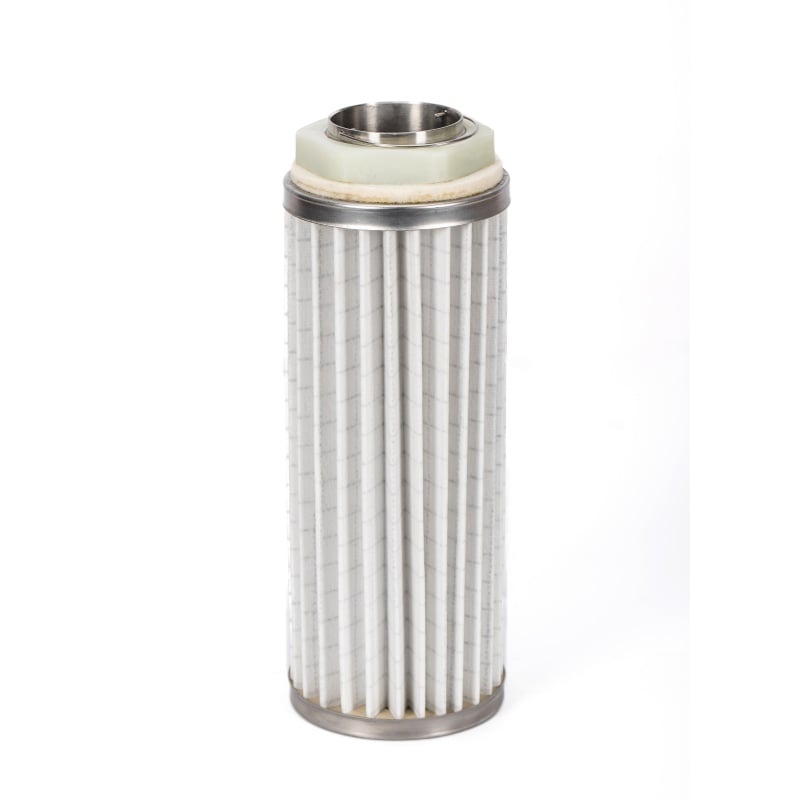
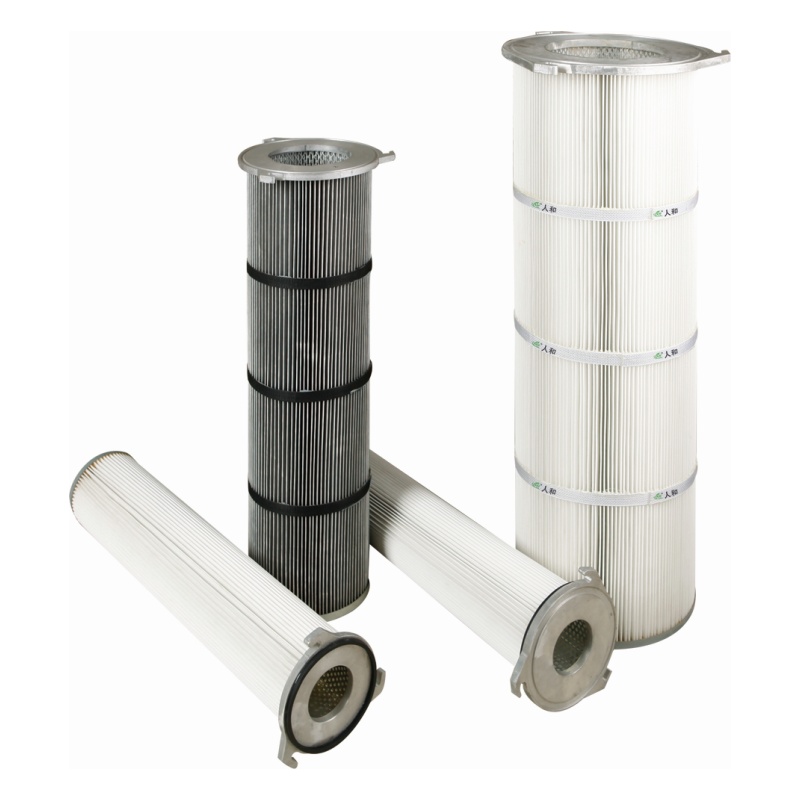
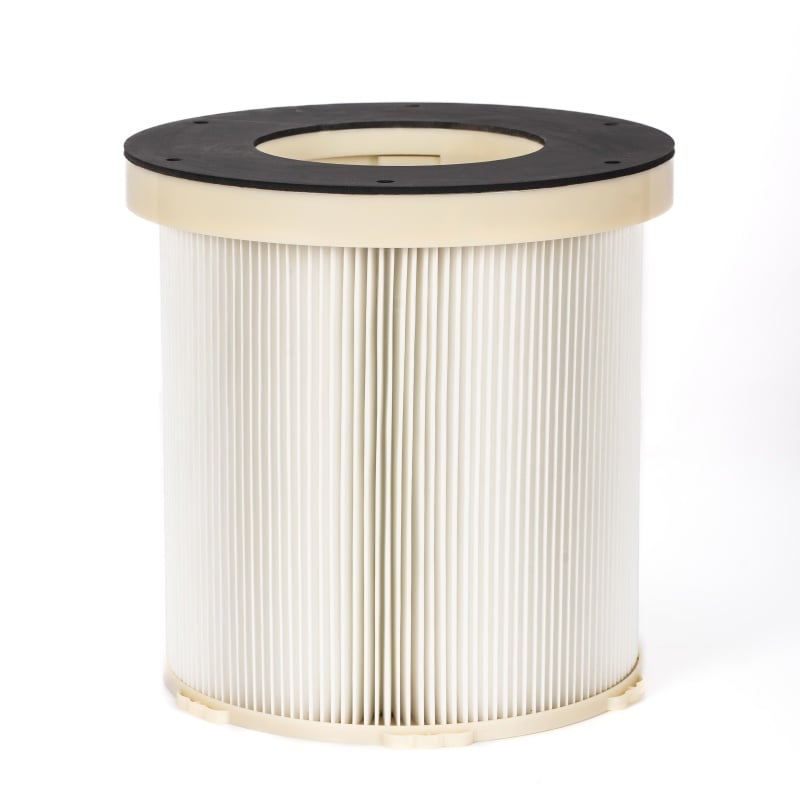
После захвата воздушный поток переносит основную массу пыли к главному фильтрующему элементу. В вытяжных системах для сварочных аэрозолей это обычно гофрированный картридж или блок картриджей, выбранных за счёт большой фильтрующей площади в компактном корпусе. В некоторых конструкциях перед главным элементом устанавливается предварительный фильтр для улавливания крупных брызг. Гофрированная фильтрующая среда увеличивает поверхность без расширения габаритов, поддерживая умеренную скорость потока на входе и продлевая срок службы. При сварке, сопровождающейся образованием электропроводящей пыли, применяются антистатические фильтрующие картриджи, способствующие рассеянию заряда и снижению риска искрообразования; заземление проверяется в рамках регулярного технического обслуживания. На этом этапе удаляется большая часть твёрдых частиц и обеспечивается защита более тонких фильтрующих сред, расположенных ниже по потоку.
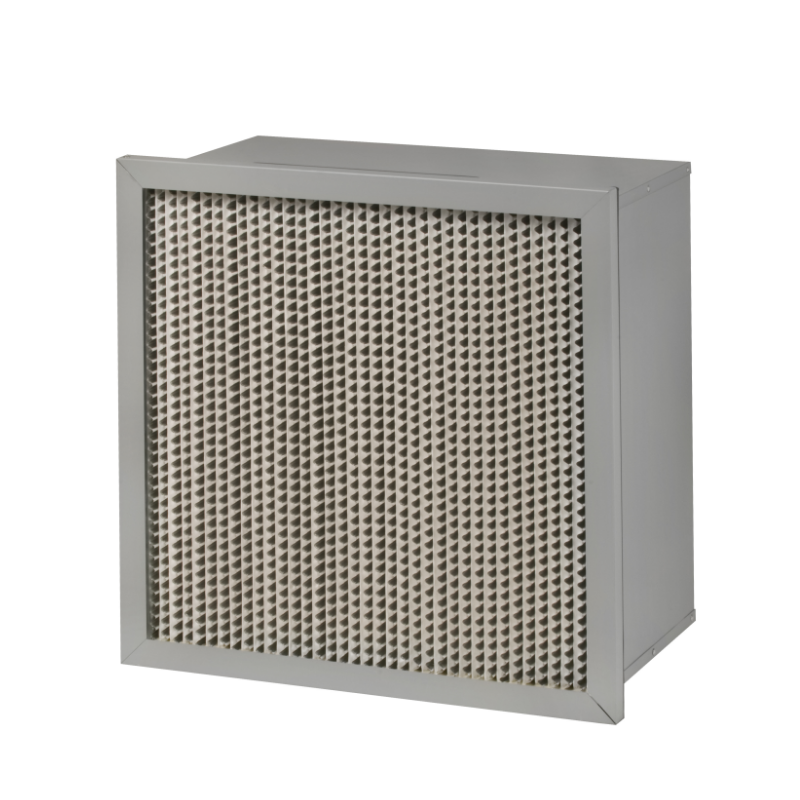
Завершающий этап превращает пылесборник в высокоэффективный экстрактор сварочных аэрозолей. Фильтр класса HEPA рассчитан на улавливание 99,97 % частиц размером 0,3 мкм, что охватывает дыхательную фракцию, наиболее важную для качества воздуха в мастерской. Установленный после основного элемента, фильтр HEPA подвергается значительно меньшей нагрузке пылью и, следовательно, служит дольше. В некоторых системах этот этап представлен V-образной панелью или конечным картриджем. Покупателям следует уточнить, где измеряется указанная эффективность: значение, полученное в лабораторных условиях на образце фильтрующего материала, отличается от значения, достигнутого в герметичном корпусе с реальными путями утечки.
Не каждое применение требует стадии газовой фазы, однако сварка вблизи покрытий или грунтовок может выделять запахи и летучие соединения, которые фильтрующие материалы не удаляют. В качестве дополнительной стадии в систему для очистки сварочных аэрозолей можно добавить слой активированного угля для удаления таких компонентов. Компромисс заключается в увеличении сопротивления, которое должен преодолевать вентилятор, и ограниченном сроке адсорбционной жизни, зависящем от концентрации загрязняющих веществ. Рассматривайте активированный уголь как целенаправленное решение, а не как стандартную опцию. Если ваш аэрозоль состоит исключительно из металлических частиц, стоимость и обслуживание стадии с активированным углём могут быть неоправданными для вашей системы очистки сварочных аэрозолей.
Рассмотрим случай с башенным краном подробнее. Заготовками были крупные секции из углеродистой стали для башенных и гусеничных кранов, а места сварки перемещались вдоль стрелы, поэтому фиксированный колпак не мог следовать за дугой. Команда применила распределённую систему подачи и отвода воздуха: выходы подачи находились на расстоянии четырёх метров, а выходы отвода — на расстоянии девяти метров; две противоположные группы образовывали циркулирующий поток, который направлял дым в локальную зону захвата. Далее отобранный воздух проходил через ступенчатую фильтрационную среду, описанную выше. Вывод заключается в том, что ступенчатая фильтрация работает только тогда, когда захват следует за перемещением заготовки. Перед тем как сравнивать конечный фильтр вытяжного устройства для сварочного дыма, внимательно изучите компоновку системы.
Чёткая спецификация перечисляет каждый этап в последовательности потока: метод захвата, предварительный фильтр (если имеется), основной элемент, финишная ступень очистки и опция газовой фазы — при её наличии. Для вытяжного устройства для сварочных аэрозолей уточните, какая эффективность указана и при каком размере частиц, подходит ли антистатическая опция для вашей пыли и как герметизирован окончательный HEPA-фильтр в корпусе. Запросите испытательные документы на полностью собранный блок, а не только на образцы фильтрующего материала. Если поставщик может объяснить, почему присутствует каждый из этапов фильтрации, значит, конструкция, скорее всего, продумана. Если указано лишь одно число, сначала запросите детализированный перечень этапов.
Вопрос первый: Сколько ступеней фильтрации требуется?
Ответ: Зависит от характера аэрозоля. Большинству систем необходимы ступени захвата, основного фильтрующего элемента и финишной очистки. Активированный уголь добавляется только при наличии запахов или летучих соединений, а предварительный фильтр полезен при интенсивном разбрызгивании.
Вопрос второй: Что означает классификация HEPA?
Ответ: Фильтр HEPA задерживает 99,97 % частиц размером 0,3 мкм. Обычно он устанавливается после основного фильтрующего элемента, поэтому на него приходится сниженная нагрузка пыли в вытяжной системе для сварочных дымов.
Вопрос три: Зачем добавлять антистатический фильтрующий картридж?
Ответ: Проводящая металлическая пыль может накапливать электрический заряд. Антистатический фильтрующий картридж рассеивает этот заряд и снижает риск возникновения искр при условии, что заземление и каркас проверяются во время технического обслуживания вытяжной системы для сварочных дымов.
 Горячие новости
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
Renhe специализируется на производстве картриджей воздушных фильтров, газотурбинных воздушных фильтров, складчатых фильтрующих материалов, промышленной пыли. Наши основные продукты сертифицированы как высокотехнологичные продукты провинции Цзянсу, известные торговые марки города Уси и имеют сертификат CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN