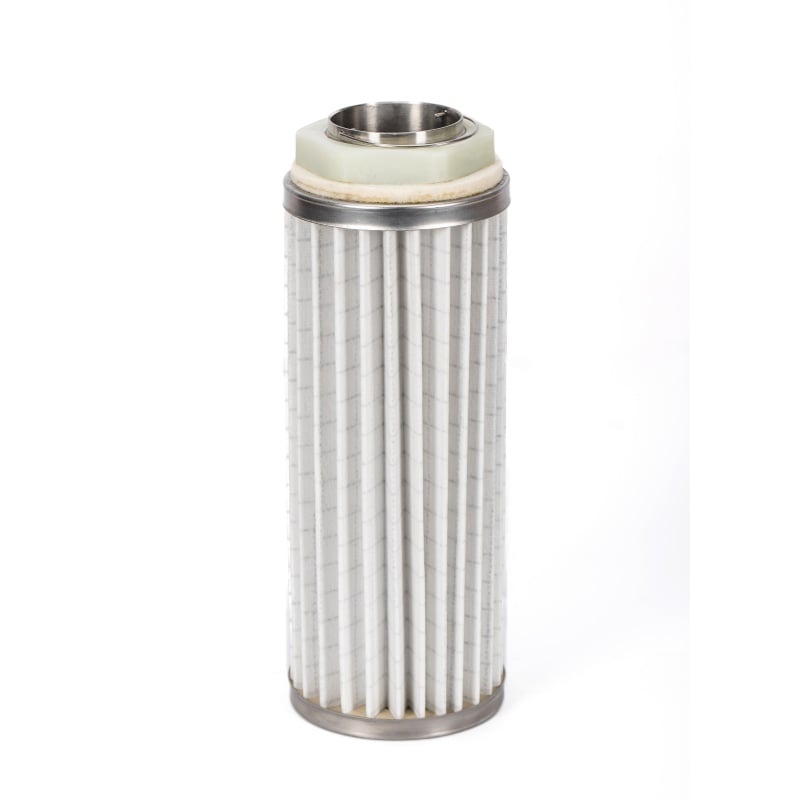
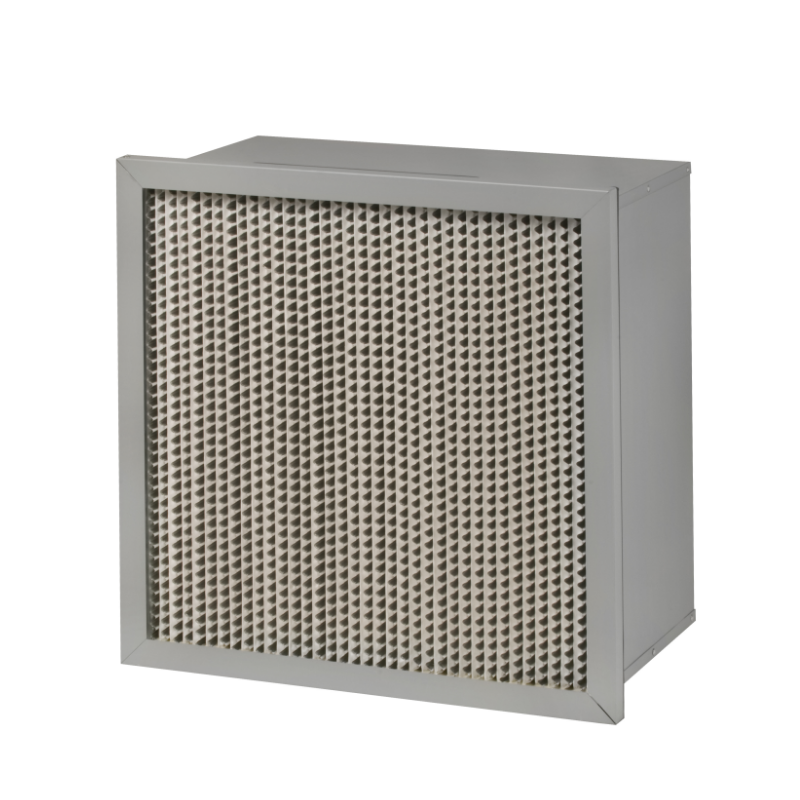
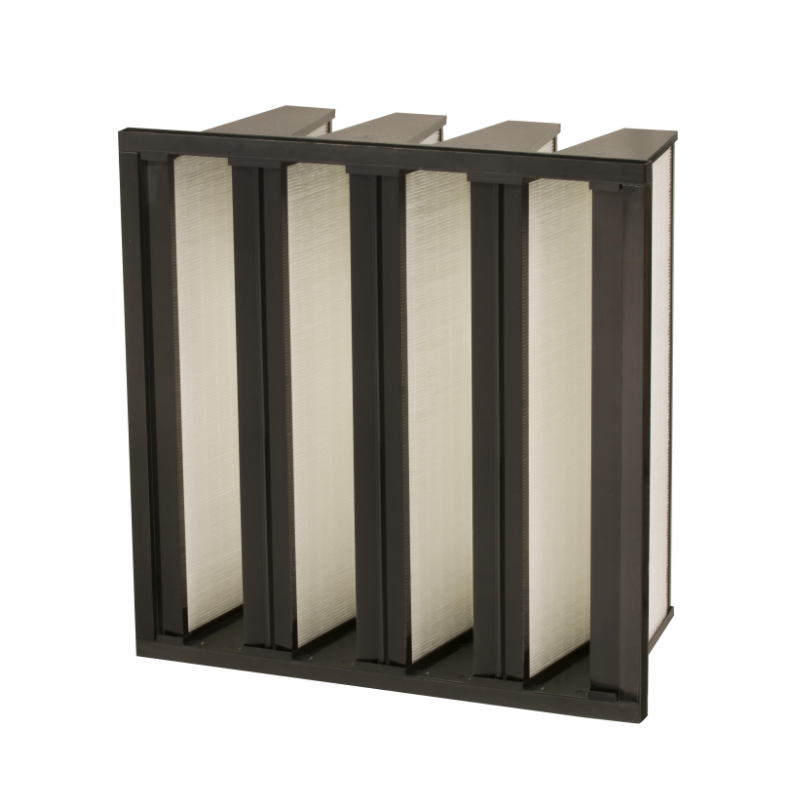
ตัวกรองแบบมินิพเลต HEPA อาจผ่านการทดสอบประสิทธิภาพบนโต๊ะทดลองได้ แต่ยังคงรั่วซึมบริเวณรอยต่อของโครงกรอบ ขอบของชุดพับ หรือแนวซีลกัสเก็ตหลังติดตั้งแล้ว นี่คือเหตุผลที่การสแกนด้วยแอโรซอลในสถานที่จริงจัดเป็นการตรวจสอบการติดตั้ง ไม่ใช่การทวนซ้ำรายงานจากโรงงาน ขอบเขตของการทดสอบควรตกลงกันให้ชัดเจนก่อนที่ผู้ใดจะเปิดเครื่องกำเนิดแอโรซอล ขอบเขตนั้นมักครอบคลุมตัวกรอง ซีลโครงกรอบ ซีลกัสเก็ตของตัวเรือน และการเชื่อมต่อท่อทางด้านปลายน้ำ หากการสแกนเริ่มต้นที่พื้นผิวด้านหน้าของตัวกรองแต่ละเลยตัวเรือน รอยรั่วบริเวณแคลมป์อาจถูกมองข้ามไป มาตรฐาน ISO 14644-3 อธิบายวิธีการทดสอบห้องสะอาดโดยทั่วไป ส่วนเอกสาร IEST-RP-CC034 ให้คำแนะนำเชิงปฏิบัติสำหรับการทดสอบการรั่วซึมของตัวกรอง HEPA และ ULPA เอกสารอ้างอิงเหล่านี้มีประโยชน์เพราะบังคับให้แผนการทดสอบระบุสารท้าทายแบบแอโรซอล ความเข้มข้นด้านต้นทาง ความเร็วในการสแกน ระยะห่างของโพรบที่ใช้สแกน และค่าขีดจำกัดที่ยอมรับได้ หากรายการตัวเลขทั้งสี่หรือห้าตัวนี้ไม่ได้ถูกบันทึกไว้อย่างชัดเจน การสแกนนั้นจะกลายเป็นเพียงพิธีกรรมเชิงสายตาเท่านั้น
PAO และ DOP ต่างก็เป็นสารกระจายที่ใช้ในการทดสอบด้วยโฟโตมิเตอร์ได้ทั้งคู่ หากสถานที่อนุญาต PAO หรือโพลีแอลฟาโอลีฟิน มักได้รับความนิยมมากกว่า เนื่องจากมีความมันน้อยกว่า และทิ้งคราบไว้บนตัวกรองและผิวท่อระบายอากาศน้อยกว่า ส่วน DOP หรือได-ออกทิล ฟทาเลต มีประวัติการใช้งานมายาวนานในการทดสอบตัวกรอง แต่มีข้อจำกัดมากกว่าในบางภูมิภาค และอาจทิ้งฟิล์มบางๆ ที่ทำให้การล้างทำความสะอาดหลังการทดสอบซับซ้อนขึ้น การเลือกใช้ควรพิจารณาจากรายงานการประเมินด้านสิ่งแวดล้อม อาชีวอนามัย และความปลอดภัย (EHS) ของสถานที่ คู่มือการสอบเทียบของผู้ผลิตโฟโตมิเตอร์ และข้อกำหนดเกี่ยวกับการจัดการของเสีย ข้อผิดพลาดทั่วไปคือ การเปลี่ยนสารกระจายโดยไม่ทำการสอบเทียบโฟโตมิเตอร์ใหม่ หรือไม่ตรวจสอบค่าเอาต์พุตของเครื่องกำเนิดสารกระจาย ทั้งนี้เพราะโฟโตมิเตอร์วัดค่าจากการกระเจิงของแสง ดังนั้นสารกระจายที่ใช้จึงต้องสอดคล้องกับเส้นโค้งการสอบเทียบ หากสถานที่ใช้ PAO แต่โฟโตมิเตอร์ถูกสอบเทียบด้วย DOP ค่าที่อ่านได้อาจคลาดเคลื่อน ตารางด้านล่างแสดงความแตกต่างเชิงปฏิบัติ
| รายการ | การทดสอบด้วย PAO | การทดสอบด้วย DOP | สิ่งที่ต้องยืนยัน |
|---|---|---|---|
| คราบที่ตกค้างบนตัวกรอง | ฟิล์มมันน้อยกว่า | ฟิล์มมันมากกว่า | แผนการทำความสะอาดหลังการทดสอบ |
| การยอมรับตามภูมิภาค | ใช้งานอย่างแพร่หลาย | ถูกจำกัดการใช้ในบางพื้นที่ | การอนุมัติจากฝ่าย EHS |
| การปรับค่าเครื่องวัดความเข้มแสง | ต้องสอดคล้องกับ PAO | ต้องสอดคล้องกับ DOP | ใบรับรองการ较เทียบ |
| กำลังผลิตเครื่องกำเนิดไฟฟ้า | มีเสถียรภาพและปรับค่าได้ | มีเสถียรภาพและปรับค่าได้ | ความเข้มข้นด้านที่ไหลเข้า |
| ความเร็วการสแกน | โดยทั่วไปอยู่ระหว่าง 2.5 ถึง 5 เซนติเมตรต่อวินาที | โดยทั่วไปอยู่ระหว่าง 2.5 ถึง 5 เซนติเมตรต่อวินาที | ขั้นตอนการตรวจสอบในสถานที่ |
ความเข้มข้นด้านที่ไหลเข้าจะต้องสูงพอที่เครื่องวัดความเข้มแสงจะสามารถตรวจจับรอยรั่วได้ แต่ไม่สูงเกินไปจนทำให้ค่าที่วัดด้านที่ไหลออกเกินขอบเขต (saturation) จุดเริ่มต้นที่ใช้งานได้จริงคือความเข้มข้นของอนุภาคที่ให้ค่าการวัดด้านที่ไหลเข้าคงที่อยู่ในช่วงเชิงเส้นของเครื่องวัด โดยทั่วไปอยู่ที่ประมาณ 10 ถึง 100 ไมโครกรัมต่อลิตร ขึ้นอยู่กับชนิดของเครื่องวัดและเกณฑ์การยอมรับที่กำหนด ควรมีการฉีดอนุภาคเข้าไปด้านที่ไหลเข้าของตัวกรอง แล้วปล่อยให้ผสมอย่างทั่วถึง ท่อสั้นๆ ที่มีแผ่นกั้นหรือแผ่นผสมจะช่วยให้การผสมดีขึ้น หากฉีดอนุภาคเข้าไปบริเวณผิวด้านหน้าของตัวกรองโดยตรง ความเข้มข้นอาจไม่สม่ำเสมอ และค่าที่วัดได้ต่ำอาจเกิดจากการผสมไม่ดี มากกว่าจะเป็นผลจากความแน่นสนิทของตัวกรองจริงๆ การสแกนควรเริ่มต้นก็ต่อเมื่อค่าที่วัดด้านที่ไหลเข้ามีความคงที่อย่างน้อยหนึ่งนาที ค่าที่เปลี่ยนแปลงขึ้นลงอย่างต่อเนื่องด้านที่ไหลเข้าจะทำให้ค่าที่วัดด้านที่ไหลออกทุกค่าขาดความน่าเชื่อถือ
หัววัดควรอยู่ใกล้กับพื้นผิวตัวกรอง โดยทั่วไปอยู่ห่างประมาณ 2.5 เซนติเมตร และเคลื่อนย้ายด้วยการทับซ้อนกันเป็นแนวพาส รูปแบบการสแกนควรครอบคลุมบริเวณขอบโครง กรอบขอบของชุดเพลท แนวแบ่งระหว่างเพลท และบริเวณที่ซีลยางสัมผัส ตัวกรองแบบมินิเพลทมีเพลทแคบจำนวนมาก ดังนั้นการสแกนอย่างช้าๆ และสม่ำเสมอตามแนวเพลทจึงให้ผลเชื่อถือได้มากกว่าการสแกนแบบซิกแซกเร็ว ค่าความเร็วที่ใช้บ่อยในสนามคือ 2.5 ถึง 5 เซนติเมตรต่อวินาที หากเร็วกว่านั้น รูเข็มเล็กๆ อาจหลุดรอดใต้หัววัดได้ ควรเฝ้าสังเกตค่าการอ่านทางด้านปลายน้ำอย่างต่อเนื่อง ไม่ใช่การเก็บตัวอย่างเฉพาะเมื่อสิ้นสุดแต่ละพาส เมื่อพบค่าเพิ่มขึ้น หัววัดควรหยุดทันที และทำเครื่องหมายตำแหน่งนั้น ขีดจำกัดในการยอมรับขึ้นอยู่กับสถานที่นั้นๆ โดยทั่วไปการติดตั้งตัวกรอง HEPA มักใช้เกณฑ์การรั่วที่ระบุเป็นร้อยละของค่าความท้าทายที่ด้านต้นน้ำ ซึ่งมักกำหนดไว้ที่ร้อยละ 0.01 ตัวเลขที่แน่นอนนี้ควรระบุไว้ในแผนการทดสอบ ไม่ใช่ในคำชี้แจงด้วยวาจา
การอ่านค่าการรั่วไหลไม่ได้หมายความโดยอัตโนมัติว่าไส้กรองมีข้อบกพร่อง แหล่งที่มาของการรั่วไหลอาจเป็นซีลของฝาครอบ แคลมป์ มุมของโครงที่เสียหาย หรือรอยยึดระหว่างพับของไส้กรอง ขั้นตอนแรกคือการยืนยันตำแหน่งที่แน่นอนด้วยการเคลื่อนหัววัดช้าลงและตรวจสอบทิศทางอย่างละเอียด หากการรั่วไหลเกิดที่บริเวณซีล วิธีแก้ไขที่ถูกต้องคือการจัดวางซีลใหม่หรือเปลี่ยนซีลใหม่ ถ้าการรั่วไหลเกิดที่รอยยึดระหว่างโครงกับไส้กรองหรือขอบของพับ สามารถใช้สารซีลที่ได้รับการรับรองในปริมาณเล็กน้อยได้ แต่การซ่อมแซมนั้นต้องเข้ากันได้กับวัสดุของไส้กรองและกระบวนการผลิต กรณีจริงจากห้องบรรจุยาในภาคใต้ของประเทศจีนแสดงให้เห็นถึงคุณค่าของการสแกนรอบที่สอง การสแกนครั้งแรกเคลื่อนเร็วเกินไป ทำให้ผิวหน้าปรากฏว่าไม่มีการรั่วไหล แต่การสแกนรอบที่สองด้วยความเร็ว 2.5 เซนติเมตรต่อวินาทีพบหลุมเล็กๆ ที่รอยยึดระหว่างพับกับโครง วิธีซ่อมคือการทาสารซีลเป็นเส้นเล็กๆ ตามด้วยการทดสอบซ้ำทั้งบริเวณที่ซ่อมและตรวจสอบขอบภายนอกทั้งหมด ผลการทดสอบซ้ำผ่านเกณฑ์ แต่บทเรียนที่ได้คือ ความเร็วของหัววัดเป็นส่วนหนึ่งของกระบวนการวัด ไม่ใช่เพียงความสะดวกสบาย
บันทึกควรมีข้อมูลเกี่ยวกับชนิดของสารละออง ค่าการตั้งค่าเครื่องกำเนิดสารละออง ความเข้มข้นของสารละอองก่อนผ่านตัวกรอง วันที่สอบเทียบโฟโตมิเตอร์ ระยะห่างของโพรบที่ใช้สแกน ความเร็วในการสแกน ค่าขีดจำกัดที่ยอมรับได้ ตำแหน่งที่พบการรั่วซึม วิธีการซ่อมแซม และผลการทดสอบซ้ำ หากไม่มีรายละเอียดเหล่านี้ รายงานการสแกนจะยากต่อการพิสูจน์ในระหว่างการตรวจสอบ การทดสอบด้วยโฟโตมิเตอร์ก็มีข้อจำกัดเช่นกัน โดยการสแกนด้วยโฟโตมิเตอร์เป็นการทดสอบการรั่วซึม ไม่ใช่การทดสอบประสิทธิภาพอย่างสมบูรณ์ จึงไม่สามารถแทนการจัดจำแนกตัวกรองตามมาตรฐาน EN 1822 หรือการนับอนุภาคระดับระบบได้ รอยรั่วขนาดเล็กมากที่ต่ำกว่าความไวของโฟโตมิเตอร์อาจไม่ถูกตรวจพบได้ ความชื้นสูง สารเคมีที่มีปฏิกิริยา และสารละอองที่มีลักษณะมันเยิ้ม อาจส่งผลต่อค่าที่วัดได้ การสแกนควรดำเนินการโดยบุคลากรที่ผ่านการฝึกอบรม มีเครื่องวัดที่ผ่านการสอบเทียบแล้ว และมีขั้นตอนการปฏิบัติงานที่เขียนไว้เป็นลายลักษณ์อักษร สำหรับโครงการที่ต้องการความสม่ำเสมอของโครงสร้างตัวกรองและสามารถติดตามแหล่งที่มาของแต่ละล็อตได้ ฐานการผลิตและกระบวนการควบคุมคุณภาพของ Renhe สามารถสนับสนุนด้านเอกสารซึ่งมักมีความสำคัญไม่แพ้การสแกนเอง
 ข่าวร้อนแรง
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
เรนเฮเน้นการกรองอากาศกรองอากาศกรองอากาศทูไบน์แก๊ส สื่อกรอง pleated ผงอุตสาหกรรม ผลิตภัณฑ์หลักของเราได้รับการยอมรับเป็นผลิตภัณฑ์เทคโนโลยีสูงในจังหวัดจาง
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd นโยบายความเป็นส่วนตัว
 EN