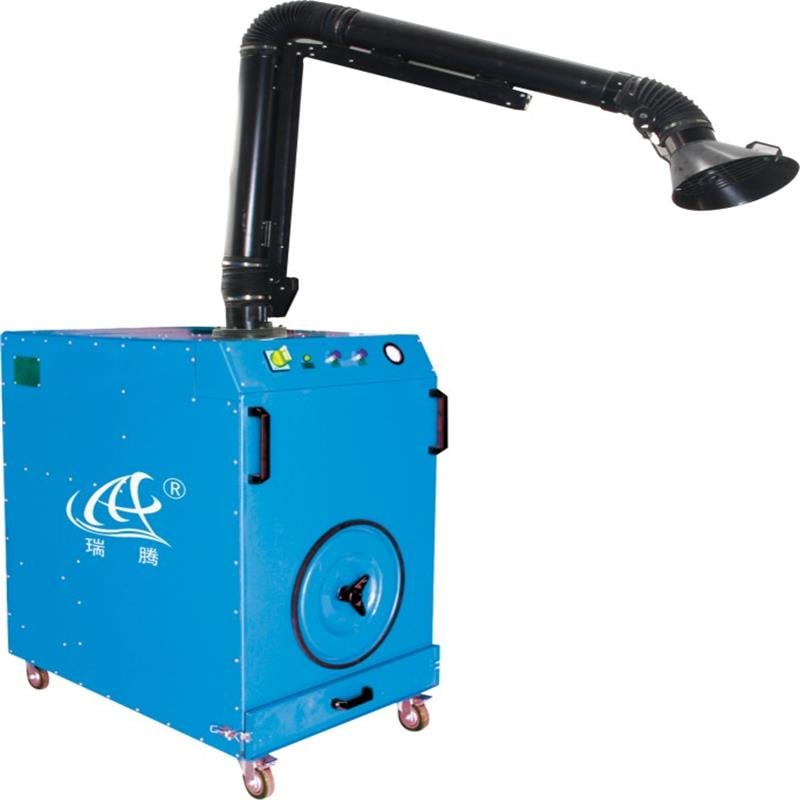
Лінія шліфування, яка виглядає чистою з дверей, все одно може розповсюджувати дрібний металевий пил повз операторів. Металеві частинки від різання та зварювання залишаються у завислому стані, переносяться повітрям у цеху й осідають на обладнанні й у легенях. Вибір патронного пиловідсмоктувача за звичкою замість вимірювань призводить до одного з двох провалів: робочі місця не спроможні уловлювати пил або фільтри доводиться замінювати надто часто. Надійне пиловідсмоктування в металообробці починається з трьох запитань: скільки повітря має надходити до пильової шафи, яка площа фільтруючого матеріалу встановлена й як пил поводиться на складках фільтра. У цьому посібнику на них відповідають із використанням специфікації RH XLC II як опорної точки.
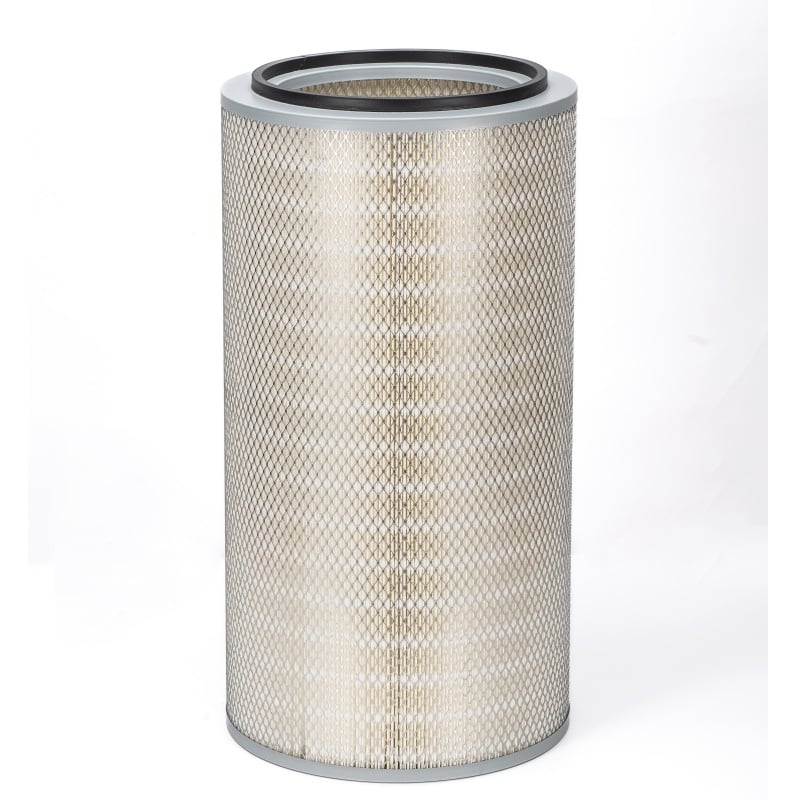
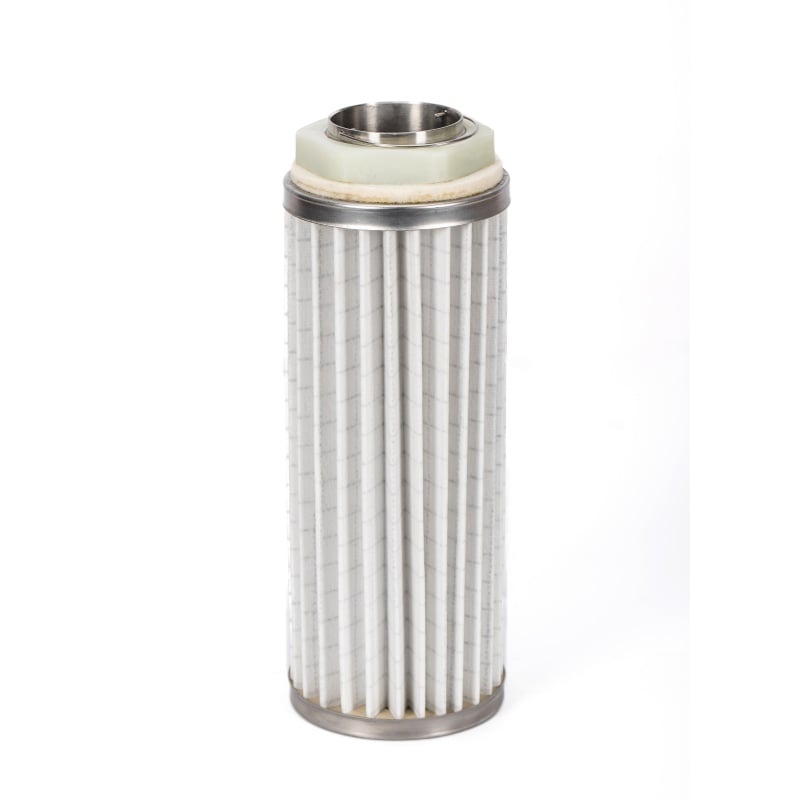
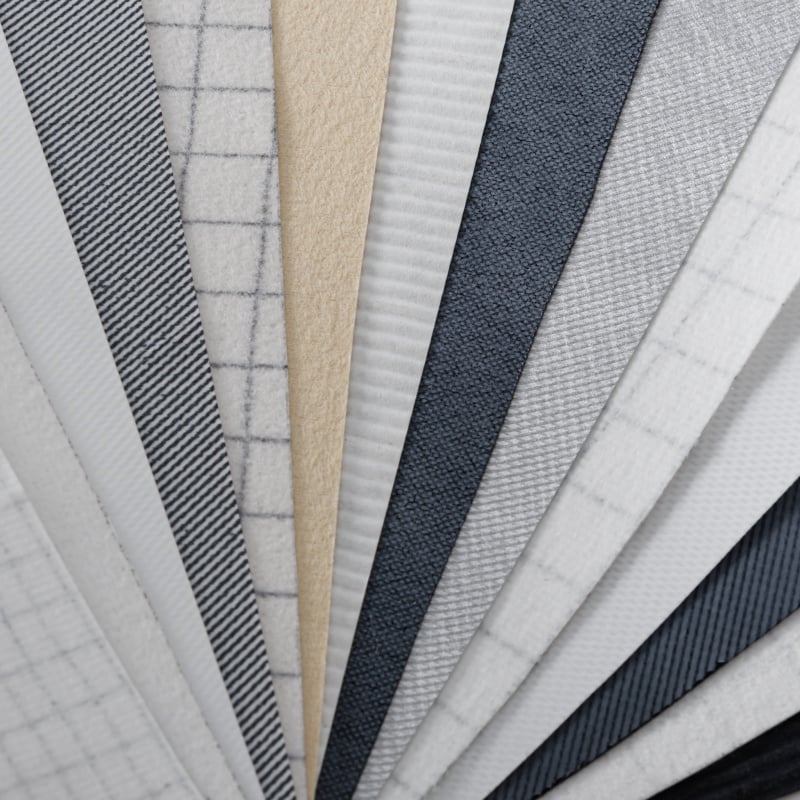
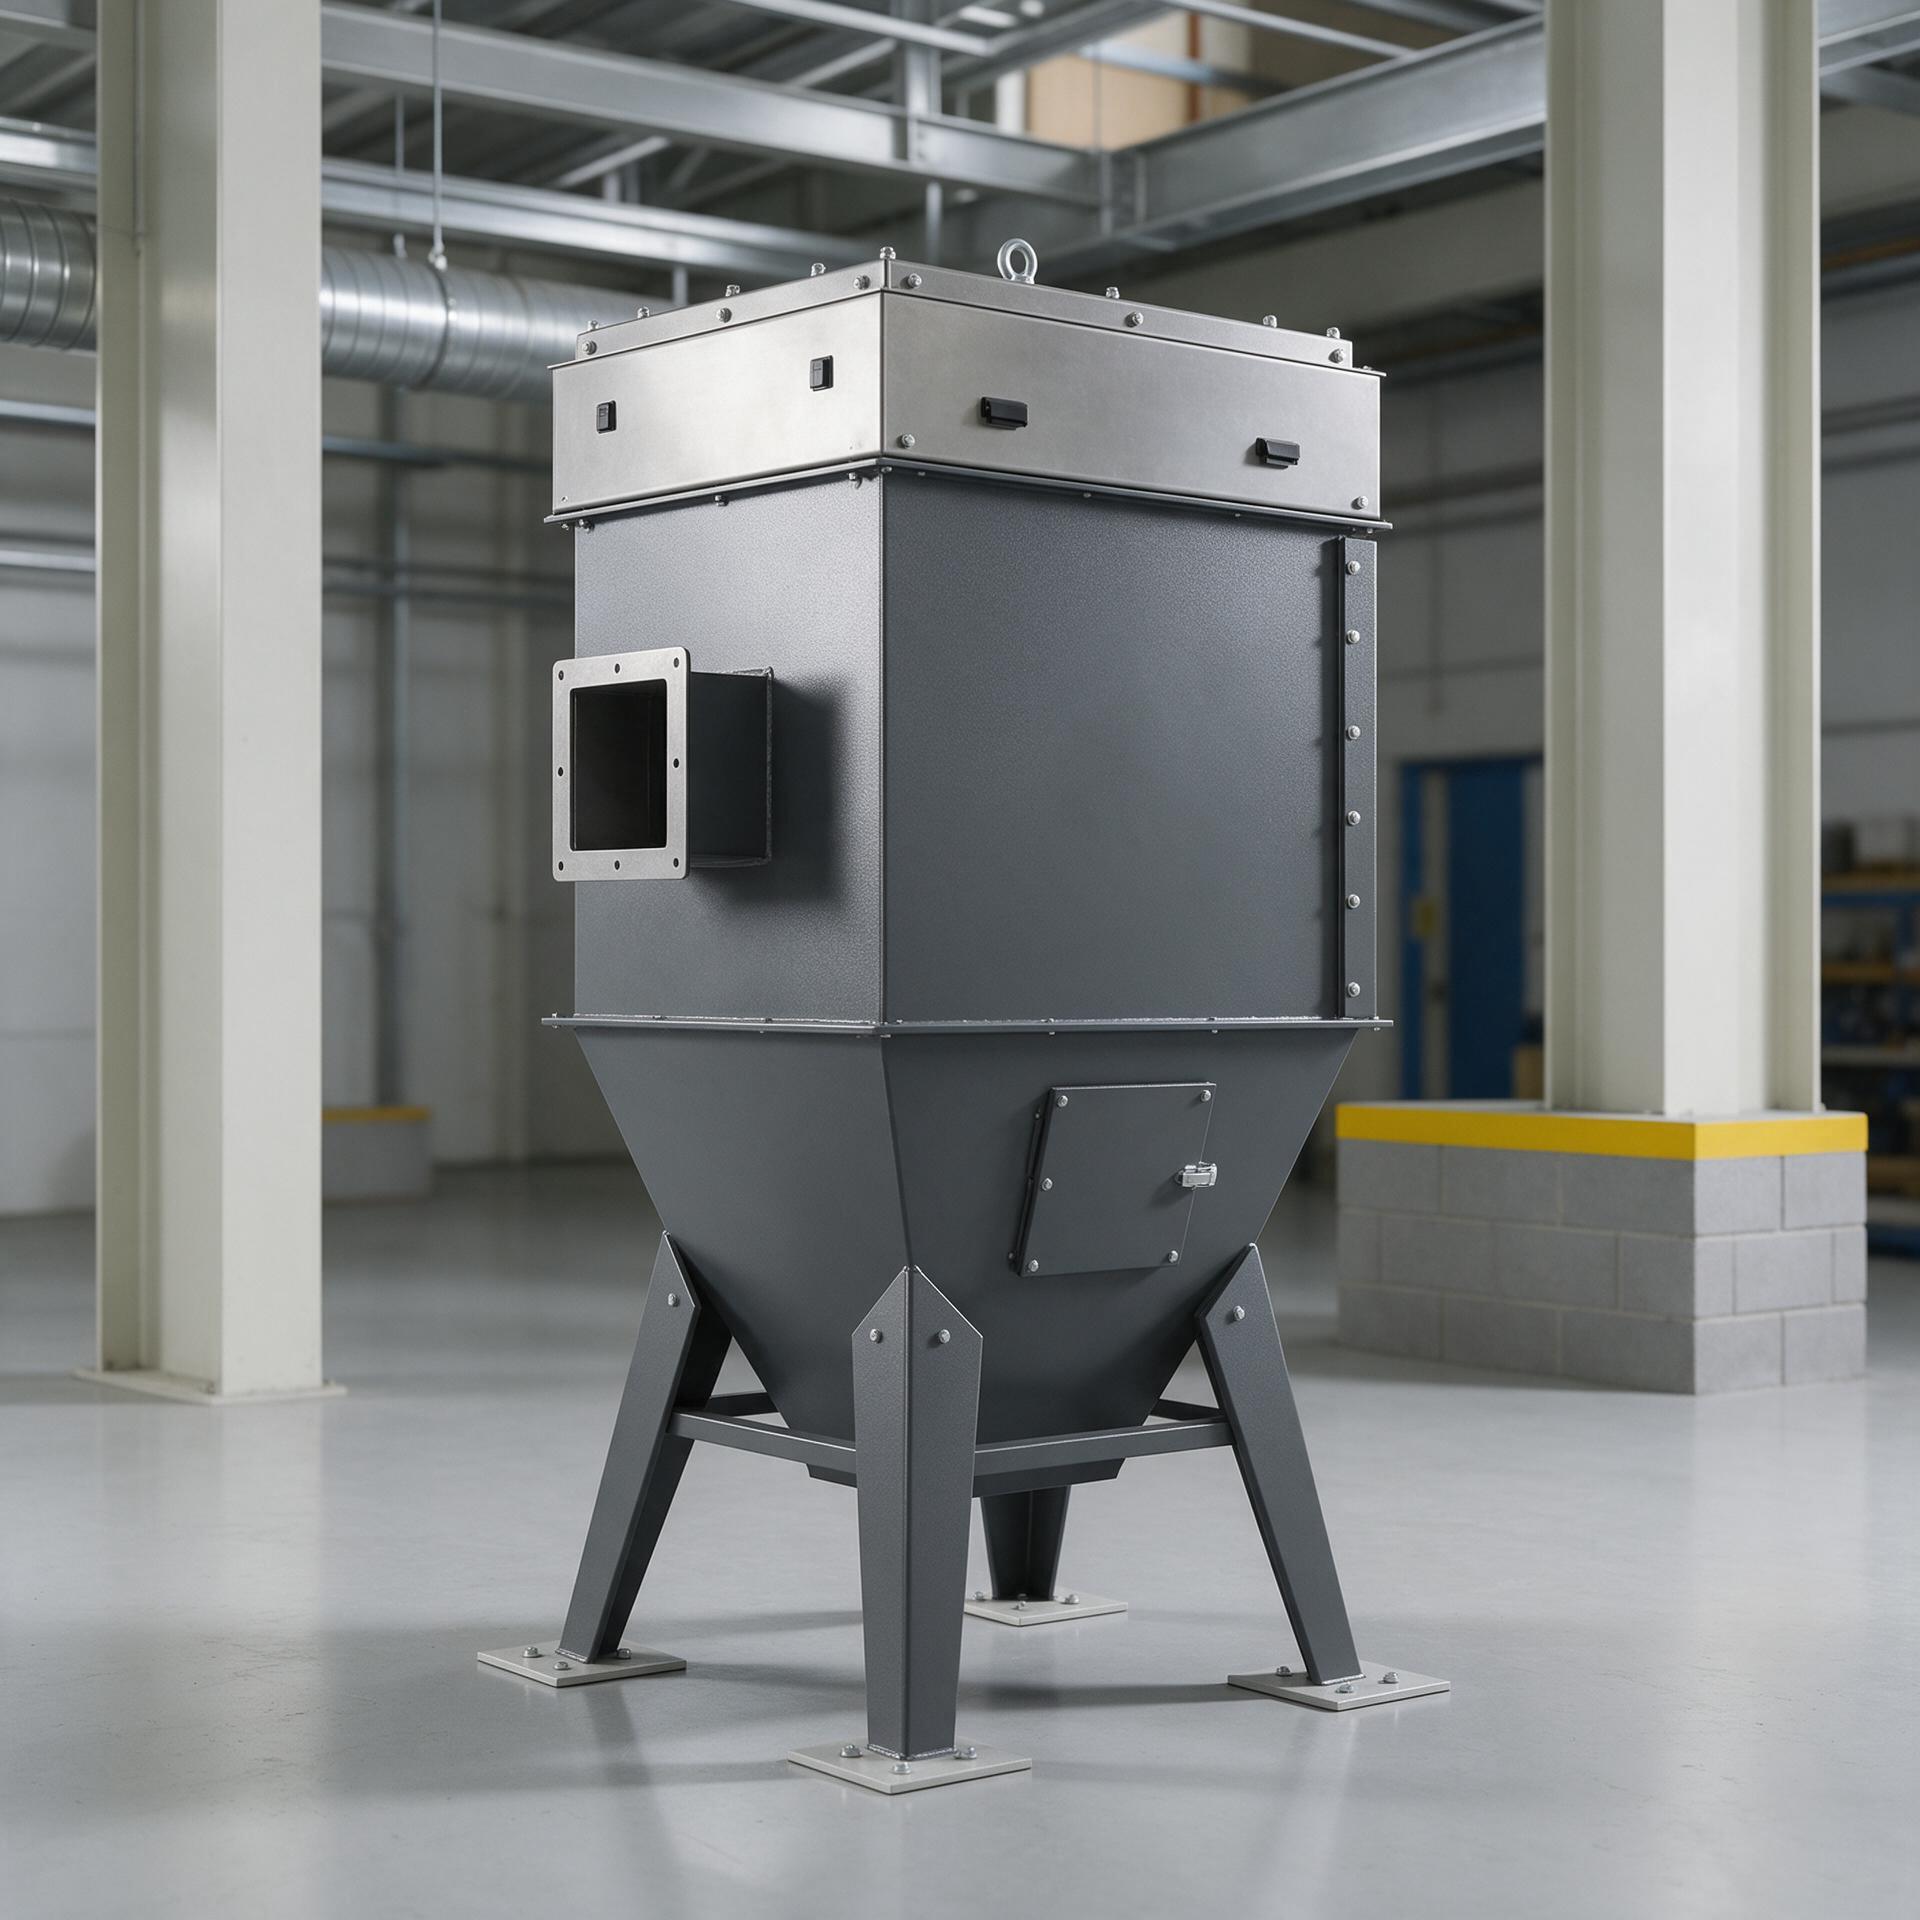
Дрібна металева пилова фракція — це причина існування картриджного пиловловлювача у виробництві. Гофрований фільтруючий матеріал забезпечує велику поверхню фільтрації в компактному корпусі, що робить його ідеальним для майстерень із обмеженою площею підлоги. У порівнянні з багажним пиловловлювачем, розрахованим на високопродуктивне використання в цементних або литейних виробництвах, картриджний пиловловлювач ефективно справляється з дрібними частинками при нижчій швидкості проходження повітря крізь фільтр та меншій загальної площі. Саме тому зварювальні пиловловлювачі на основі гофрованих фільтрів поширені у виробничих цехах. Фільтруючий матеріал і корпус мають відповідати характеристикам пилу, який може бути абразивним, а в деяких сплавах — навіть вибухонебезпечним. Надійне пиловловлення у металообробці починається з аналізу зразка: зверніть увагу, чи є пил сухим і сипучим чи липким через мастильні рідини, а також чи супроводжує процес виникнення іскри.
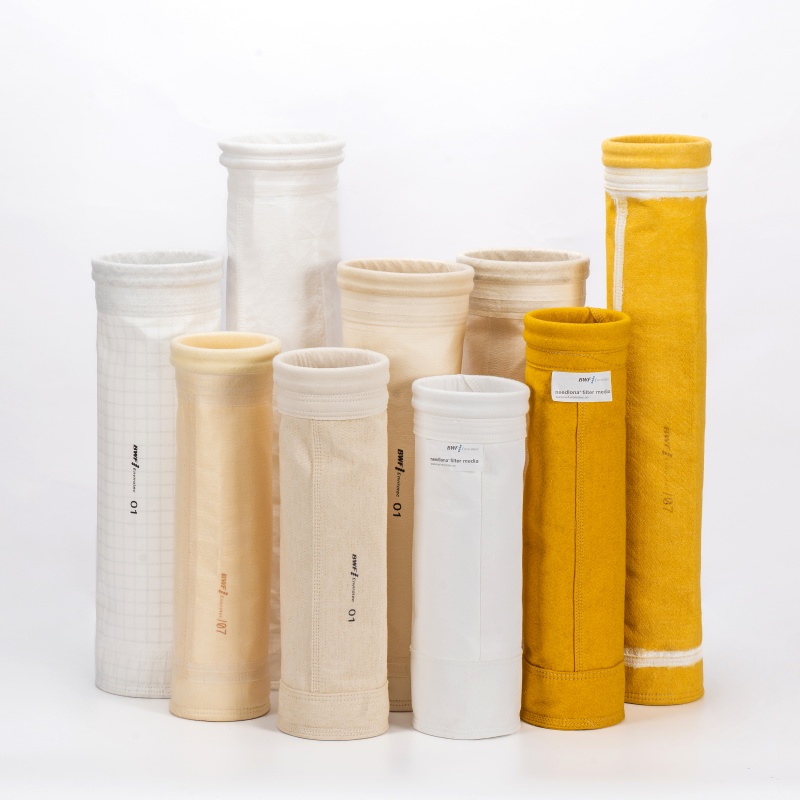
Потік повітря пиловідсмоктувача — це показник, що визначає, чи пил залишає робочу зону чи розноситься по майстерні. Оцініть швидкість захоплення, необхідну для кожної витяжної шафи або рукава, а потім додайте втрати тиску в повітропроводах. Пиловідсмоктувач із вищим номінальним значенням допомагає лише тоді, коли повітря справді надходить до витяжної шафи. Надмірне збільшення потужності призводить до марнотратства енергії вентилятора й спричиняє зворотне осідання частинок на фільтруючому матеріалі. Розрахунок площі фільтра — це супутній етап: поділіть потік повітря на відповідне співвідношення «повітря до тканини»; для дрібного металевого пилу використовуйте нижче співвідношення, щоб забезпечити стабільність перепаду тиску. Те саме логічне міркування застосовується й при виборі відсмоктувача сварювальних димів для багатофункціональних робочих місць. Запитуйте фактичну площу встановленого фільтруючого матеріалу, а не габаритні розміри корпусу, й перевіряйте її відповідність потоку повітря пиловідсмоктувача, який плануєте використовувати.
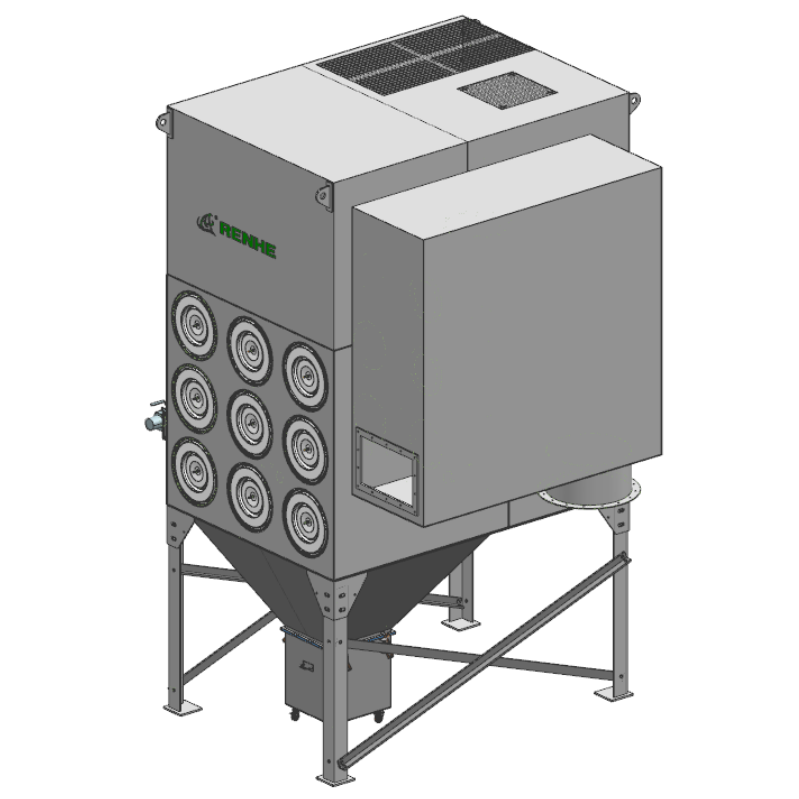
Горизонтальний картриджний пиловіддільник RH XLC II є корисним еталоном, оскільки його діапазон охоплює як малі, так і великі станції. Витрата повітря варіюється від 3300 до 45000 м³/год у різних моделей, а площа фільтрування — від 184 до 1472 квадратних метрів. Ефективність фільтрації становить 99,99 відсотка. Опір наводиться у трьох стадіях: початковий — 120–250 Па, робочий — 500–700 Па та кінцевий — 1000–1250 Па, що вказує на час, коли потрібно проводити очищення та заміну. Цей ряд картриджних пиловіддільників є модульним, тому потужність можна збільшувати без повного переоснащення. Кожен картриджний пиловіддільник цього ряду дотримується однакових рекомендацій щодо опору на трьох стадіях. Перед обранням короткого списку перевірте випробувальні документи та переконайтеся, що вибрана модель відповідає розрахункам витрати повітря та площі фільтрування вашого пиловіддільника.
Доступ до обслуговування — це те, що робить пиловідсмоктувач з касетними фільтрами справжнім професіоналом. RH XLC II використовує встановлення касет у ящику під кутом 15 градусів, тому касети виймаються з чистого боку, а підлога залишається чистою під час заміни. Захисна перегородка на вході нечистого повітря захищає фільтруючий матеріал від ударного навантаження, а мінімальна кількість внутрішніх деталей зменшує ймовірність поломки. Для пиловідсмоктування в металообробці така комбінація означає менше аварійних простоїв і стабільніше видалення пилу. Колектор для зварювальних димів має бути перевірений на відповідність потоку повітря того самого пиловідсмоктувача перед його з’єднанням із шліфувальним робочим місцем. Оцінюючи пиловідсмоктувач з касетними фільтрами, зверніть увагу на те, як забезпечується доступ до фільтруючого матеріалу та як вхідне відділення обробляє пил до того, як він досягне складок.
Багатонаціональне підприємство важкої промисловості, що виробляє баштові й гусеничні крани, стикнулося з проблемою рухомих точок зварювання на великих деталях із вуглецевої сталі за допомогою процесів зварювання в середовищі захисного газу MAG та аргонового дугового зварювання. Фіксований капюшон не міг слідувати за дугою, тому команда використала розподілене рішення «подув–всмоктування»: подавальні отвори на висоті близько чотирьох метрів та всмоктувальні отвори на висоті близько дев’яти метрів, розташовані навпроти один одного, щоб створити контрольовану повітряну завісу й локальну зону низхідної рециркуляції. Система збору зварювального диму захоплювала димовий стовп поблизу джерела й направляла його на фільтрацію замість того, щоб дозволити йому поширюватися по цеху. Для збору металообробного пилу висновок є прямим: співвіднесіть систему захоплення з рухомим процесом, а потім підберіть картриджний пиловідсмоктувач за обсягом фактично захопленого пилу. Цей картриджний пиловідсмоктувач обслуговував рухомі джерела шляхом точного співвіднесення системи захоплення з технологічним процесом.
Одна з помилок — розгляд розрахунку площі фільтра як другорядного завдання, що призводить до підвищення перепаду тиску й скорочення терміну служби фільтрувального матеріалу. Олійні або липкі частинки забруднюють складки швидше, ніж сухий пил. У системах збору пилу в металообробці розрахунок площі фільтра слід перевіряти до визначення розмірів шафи. Не слід купувати картриджний пиловідсмоктувач лише на основі його габаритів. Порівнюйте варіанти продуктів за виміряним об’ємом повітряного потоку й загальною площею встановлених фільтрів, а не за одним показником у заголовку.
Питання перше: Як часто потрібно замінювати фільтрувальний матеріал у картриджному пиловідсмоктувачі?
Відповідь: Фіксований інтервал відсутній. Замінюйте матеріал, коли після імпульсного очищення залишається високий чистий перепад тиску або коли пил виявляється за фільтром. Спостереження за перепадом тиску в часі є надійнішим методом, ніж підрахунок місяців, а правильний розрахунок площі фільтра допомагає планувати запасні елементи.
Питання друге: Чи може один пристрій одночасно обробляти як дим, так і шліфувальний пил?
Відповідь: Зазвичай так, якщо пил сухий, а фільтруючий матеріал відповідає дрібнішій фракції. Змішані струмені оливи та сухого пилу важче очищати; колектор для зварювальних димів із тим самим фільтруючим матеріалом часто достатній за незначного навантаження, але слід уточнити, чи потрібен попередній сепаратор або інший фільтруючий матеріал для вашої системи збирання металообробного пилу.
Питання три: Що слід перевірити щодо повітряного потоку колектора пилу перед замовленням?
Відповідь: Запитайте дані про виміряний повітряний потік та перепад тиску, детальну інформацію про ефективність фільтруючого матеріалу та сертифікати, релевантні для вашого ринку. Уважно перегляньте технічні специфікації й перевірте документи з випробувань замість того, щоб покладатися на усну обіцянку.
 Гарячі новини
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
Renhe спеціалізується на фільтрувальних картриджах, газотурбінових повітряних фільтрах, складаних фільтрувальних матеріалах, промисловому пилу. Наша основна продукція отримала визнання як високотехнологічна в провінції Цзянсу, є відомими торговими марками міста Вuxі та має сертифікацію CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd ПОЛІТИКА КОНФІДЕНЦІЙНОСТІ
 EN