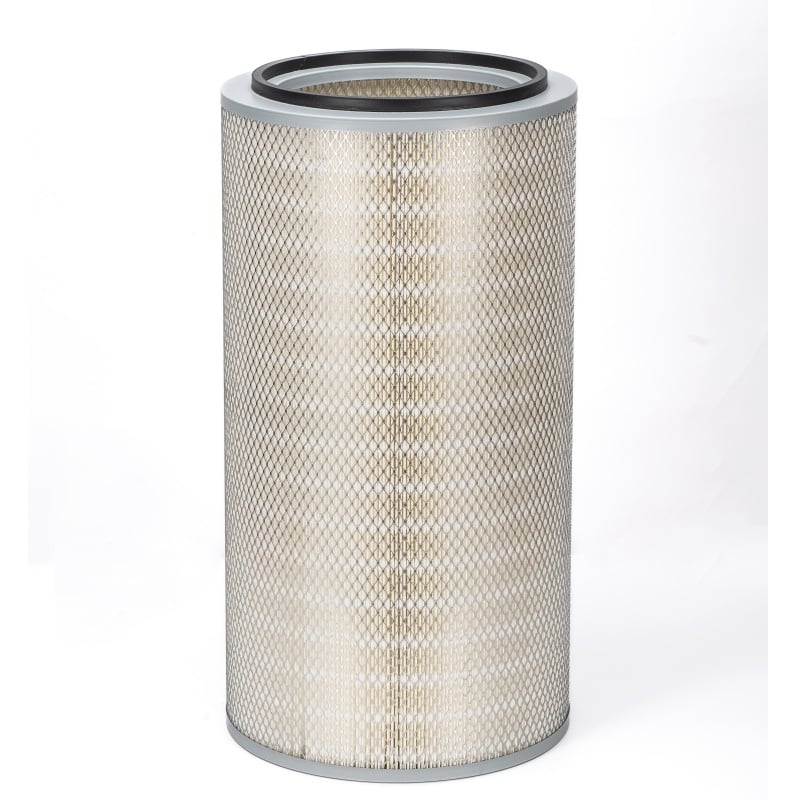
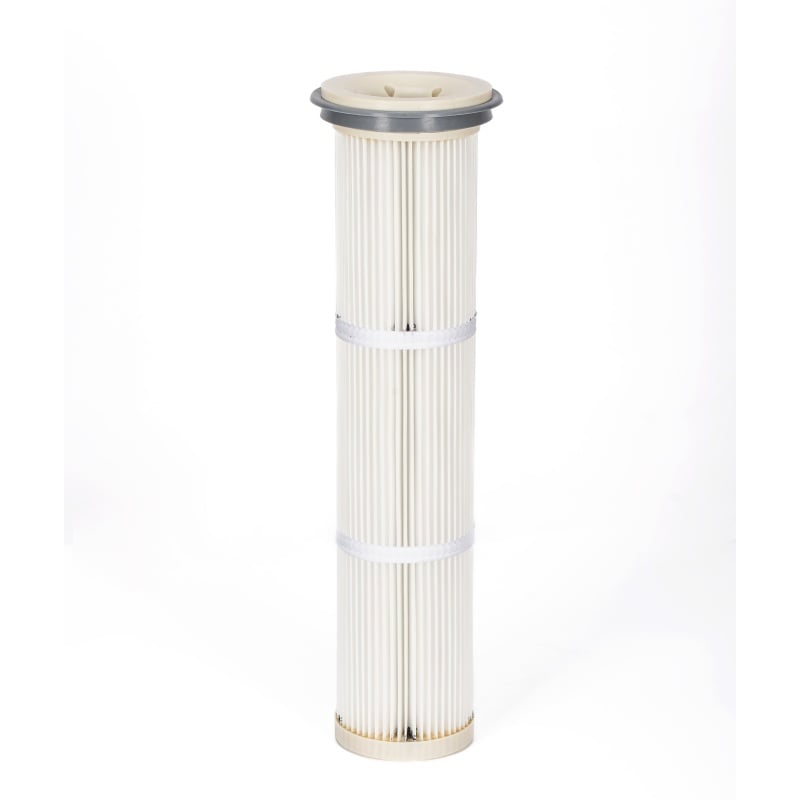
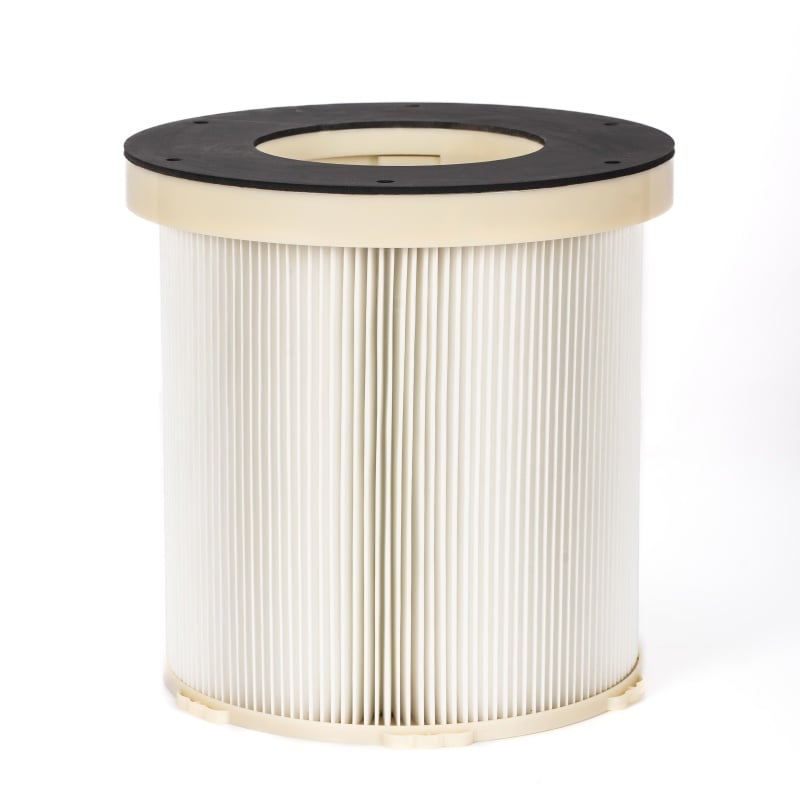
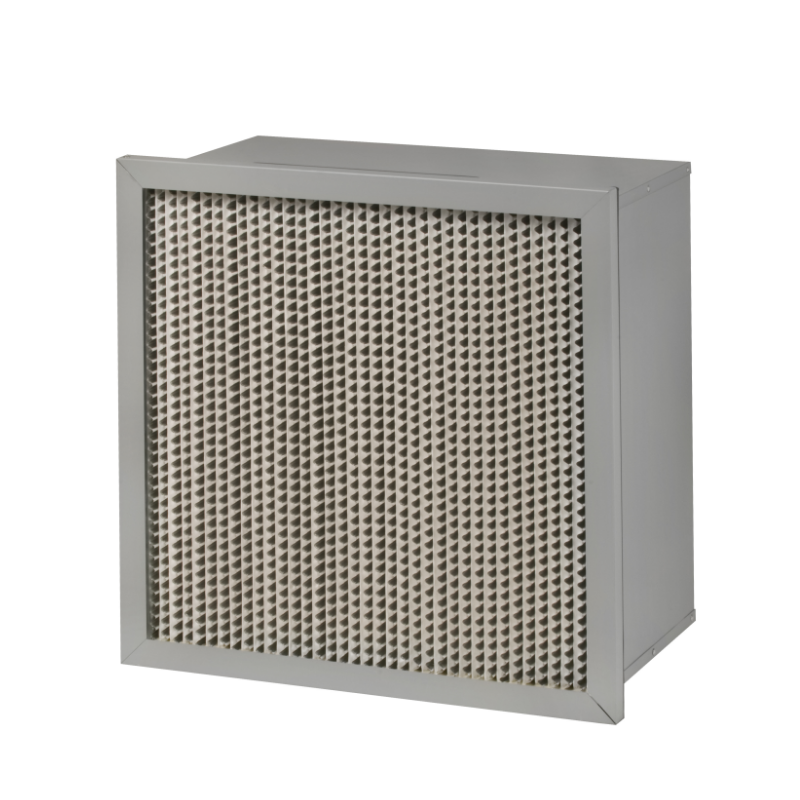
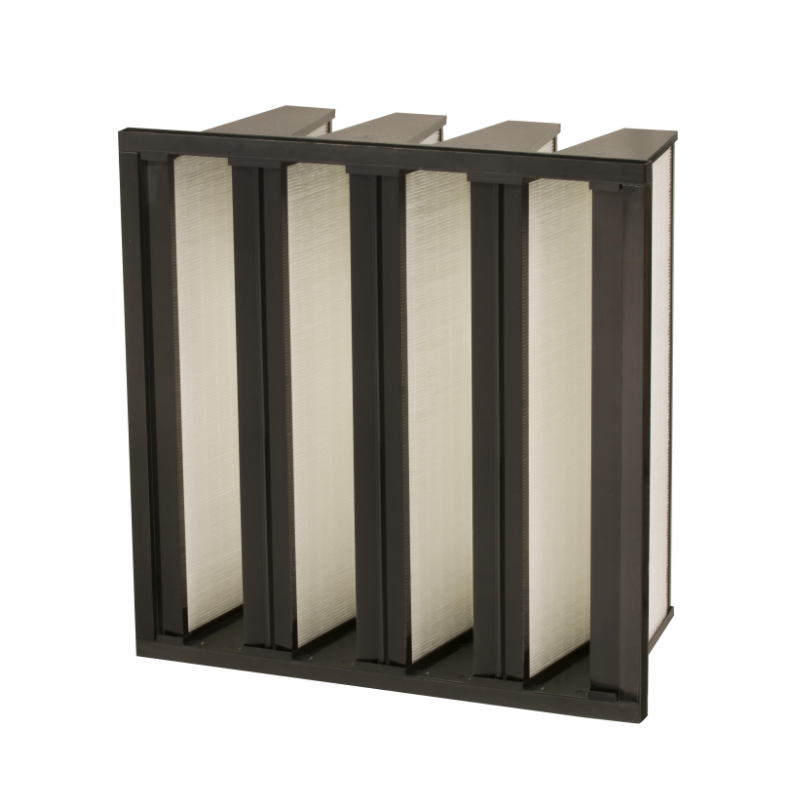
Qovşaq sıxılması, qatlama şəklində hazırlanmış süzgəc patronunun iki tərəfindəki təzyiq fərqinin qonşu qovşaq səthlərini bir-birinə doğru itələməsi və onların toxunması ilə baş verir. Bir dəfə onlar toxunduqda, həmin hissədən keçən qaz yolu bağlanır, effektiv süzgəc sahəsi azalır və təzyiq düşüşü artır. Yalnızca ölçmə cihazı erkən məlumat verməyəcək. Təmizləmə impulsundan sonra bərpa olunmayan yavaş artım daha yaxşı xəbərdarlıq siqnalıdır. Ay əvvələ nisbətən daha kiçik təzyiq düşüşü yaradan impuls da eyni şəkildə xəbərdarlıq edir. Yüksək təzyiq şəraitində işçilər dəyişdikdən sonra qovşaq uclarına baxmalıdır. Parlaq toxunma izləri və ya düzəldilmiş qovşaq kənarları, yüklənmə altında həndəsi formanın daraldığını göstərir. Bunu erkən aşkar etmək, çökmüş patronu əvəz etməkdən daha ucuzdur.
Qatlama dərinliyi, qatlama aralığı və dəstək avadanlığı filtr materialının üzüzlər bir-birinə toxunana qədər hansı təzyiqə davam gətirə biləcəyini müəyyən edir. Dərin qatlamar patrona daha çox sahə yerləşdirməyə imkan verir, lakin eyni zamanda materialın daha çox uzaqlaşmasına (deformasiyaya) imkan verir. Sıx qatlama aralığı sahəni artırır, lakin eyni zamanda üzüzlər arasındakı məsafəni qısaltır; beləliklə, sıxılma daha aşağı təzyiq düşməsində başlayır. Qatlama ayırıcıları, dəstək toru və bantlar kanalları açıq saxlayır. Kompromis realdır: daha çox dəstək avadanlığı istifadə edilməsi filtr materialının istifadə oluna bilən sahəsini azalda bilər; buna görə də dizayn sahə ilə sərtlik arasında tarazlıq yaratmalıdır. Düzdür, düz material üzərində aparılan testdə yaxşı görünən bir patron, əgər qatlama paketi kifayət qədər dəstəklənmirsə, filtr qutusunda yenə də sıxıla bilər. ISO 16890 standartı təzyiq düşməsini və toz tutma qabiliyyətini düz material üzərində test edir; beləliklə, qatlama həndəsisi və dəstək avadanlığı hələ də faktiki filtr qutusunda yoxlanılmalıdır.
| Dizayn və ya işləmə amili | Aşağı təzyiqdə davranış | Yüksək təzyiq riski | Sahədə reaksiya |
|---|---|---|---|
| Geniş aralıqlı dərin qatlamar | Yaxşı sahə, orta sərtlik | Üzüzlər uzaqlaşır və bir-birinə toxunur | Ayrışdırıcılar əlavə edin və ya dərinliyi azaldın |
| Sıx qatlama aralığı | Kiçik sahədə yüksək sahə | Sıxılma erkən başlayır | Məsafəni artırın və ya dəstək əlavə edin |
| Yüngül dəstək toru | Aşağı ilkin təzyiq təpəsi | Qırış paketi dağılır | Daha ağırlıqda tor və ya lentlərdən istifadə edin |
| Ağır dəstək toru | Başlanğıcda daha yüksək təzyiq düşməsi | Sıxılma riski aşağıdır | Təzyiq mübadiləsini qəbul edin |
| Yüksək impuls təzyiqi | Yaxşı keyk çıxarılması | Qatlama yorulması və bağlanma | Impulsu media reytinqinə uyğunlaşdırın |
| Bərabərsiz giriş havası axını | Yerli aşağı yük | Yerli yüksək təzyiq düşməsi | Perdə əlavə edin və ya layihəni dəyişdirin |
Yüksək təzyiqdə işləmə, patronun həddində işləmək demək deyil. Qatlamanın bağlanmaya başladığı nöqtənin altına təzyiq düşməsi siqnalı qurun və oxunu zamanla izləyin. Toz sıçramasından sonra tək yüksək oxunuş, əsas səviyyənin yavaş-yavaş yuxarı doğru irəliləməsindən daha az narahatlıq verir. Təmizləmə enerjisi də vacibdir. Çox zəif impuls katlamaların dibində toz qoyub təzyiq düşməsini artırır. Çox güclü impuls isə katlama paketini əyir və media materialını qatlama xətlərində yorulmaya məruz qoyur. Məqsəd, katlamaları bir-birinə sıxmadan keyki çıxaran impulsdur. Impuls təzyiqini kompressorda deyil, kollektorda yoxlayın və klapan ölçüsünün patron sayına uyğun olduğunu təsdiqləyin.
Dəstəkləyici avadanlıq parlaq görünmür, lakin bu, sabit qatlanma paketi ilə çökmüş paket arasındakı fərqdir. Qatlanma ayırıcıları kanalları açıq saxlayır. Dəstəkləyici torşəbək media üzərinə təzyiq yükünü verir. Uc qapaqlar və daxili kafeslər paketi kvadrat şəkildə saxlayır. Quraşdırma avadanlığı da əhəmiyyətlidir. Uc qapaq manjetini çox sıxmaq qatlanma paketini əyə bilər və bir tərəfdə sıxılma nöqtəsi yarada bilər. Yanlış yerləşdirilmiş patronun üz səthində bərabərsiz təzyiq düşüşü müşahidə olunacaq və yüksək təzyiqli tərəf əvvəlcə sıxılacaq. Patronun boru lövhəsində düzgün kvadrat şəkildə oturduğunu və manjetin bərabər sıxıldığını yoxlayın. Əgər qablaşdırma klampdan istifadə edirsə, onu çarpaz nümunə ilə sıxın.
Housing daxilində hava axını paylanması lokal yüksək təzyiq düşməsi zonaları yarada bilər. Yaxşı yerləşdirilməmiş giriş və ya çəpər olmaması qutuya bir tərəfə daha çox qaz göndərir. Bu tərəfdə üzlük sürəti və təzyiq düşməsi artır və onun qırışları əvvəlcə bağlanır. Həll yolu sadəcə çəpər qoymaq və ya giriş yerini dəyişmək ola bilər. Qutuların bir-birinə məsafəsi də əhəmiyyətlidir. Qutular bir-birinə çox yaxın yerləşdirildikdə xarici qırışlar kifayət qədər havadan məhrum qala bilər və təzyiq kölgəsi yaranar. Quraşdırma zamanı qutunun mərkəzləşdirildiyini və manjetin qatlanmadığını təsdiqləyin. Qatlanmış manjet sızıntı yolu yaradır və sızıntı filtr materialı üzrə təzyiq profilini dəyişdirir. Sızıntı əvvəlcə aşağı təzyiq düşməsi kimi görünə bilər, sonra toz yükü yerini dəyişdikdə toz keçirməyə və sıxılmış sahəyə səbəb olar.
Cənubda bir kimya zavodunda yüksək təzyiqli qabın içində qatlama şəklində hazırlanmış süzgəc patronu üç həftə ərzində təzyiq düşməsini 1,2 kPa-dan 2,8 kPa-ya qədər artırmağa başladı. Təmizləmə impulsları onu hər dəfə daha az endirirdi. Patronlar çıxarıldı və katlanmaların uclarında hər bir katlanmanın xarici üçdə bir hissəsi boyunca toxunma izləri müşahidə edildi. Süzgəc materialı sağlam qaldı. Katlanmaların paketi arasında boşluq verən parçalar (spacer) yox idi və giriş havası axını bir tərəfə meylli idi. Komanda yeni patronlara katlanmalar arasına boşluq verən parçalar əlavə etdi, girişə baffle qoydu və impuls təzyiqini süzgəc materialı istehsalçısının tövsiyə etdiyi səviyyəyə qaytardı. Təmizləmədən sonra təzyiq düşməsi 1,4 kPa ətrafında sabitləşdi. Bu hal göstərir ki, sıxılma çox zaman süzgəc materialının pozulması deyil, həndəsi və havanın axın sxemi ilə bağlı problemdir.
Düzəlişin sənədləşdirilməsi. Təzyiq düşməsinin tendensiyası, impuls təzyiqi, patronun yerləşməsi və hər hansı аппарат dəyişiklikləri qeyd edilməlidir. Bu qeydlər növbəti texniki xidmət dövrünə kömək edir və düzəlişin davamlılığını göstərir. Renhe bu növ patron təchizatını istehsalat nəzarəti, gələn materialların yoxlanılması və qatlardan katlara qatlanma həndəsisi, dəstəkləyici aparatlar və contaların detallarının sabit qalmasını təmin edən təchizat zənciri planlaşdırması vasitəsilə dəstəkləyir.
 Son xəbərlər
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe hava filtrinin kartoşu, qaz turbininin hava filtrinə, Pleated Filter Media, sənaye tozuna diqqət yetirir. Əsas məhsullarımız Jiangsu əyalətində yüksək texnologiyalı məhsullar, Wuxi şəhərində məşhur ticarət nişanları və CE sertifikatı kimi tanınmışdır.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd Gizlilik Siyasəti
 EN