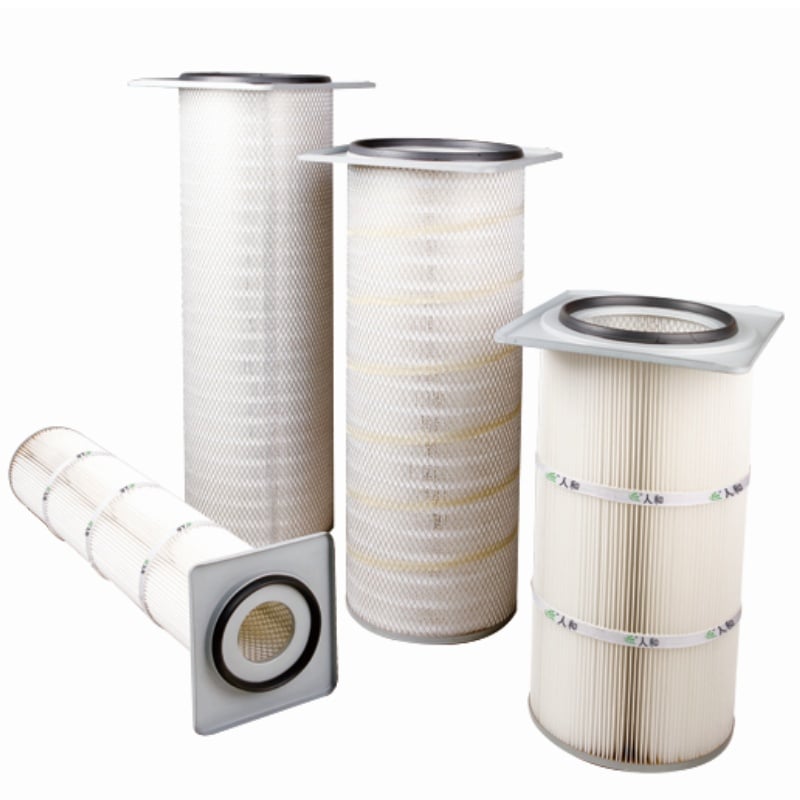
Un colector de polvo construido in situ o modificado a lo largo de los años rara vez coincide con un plano del catálogo. La abertura de la placa tubular puede estar fuera de redondo, la superficie de sellado puede estar picada y la profundidad de inserción disponible puede ser menor que la de un cartucho estándar. Estos problemas se manifiestan como derivación, fugas en las juntas o imposibilidad de asentar correctamente el cartucho. Un cartucho de filtro personalizado resuelve la interfaz, no el polvo. El medio filtrante sigue teniendo que soportar la carga de polvo. La diferencia radica en que el cartucho se fabrica según la carcasa existente, no según una medida nominal que la carcasa debería tener. Esta distinción es crucial en trabajos de modernización, donde la carcasa es fija y el cartucho es la variable.
El primer paso es una inspección dimensional. Esta inspección debe registrar el diámetro de la abertura de la placa tubular en varios puntos, la planicidad de la superficie de sellado, la distancia desde el reborde de sellado hasta el tope, la geometría de la abrazadera o del dispositivo de sujeción y el juego alrededor de la jaula. Una fotografía resulta útil, pero una fotografía no incluye tolerancias. Asimismo, la inspección debe anotar la presencia de corrosión, salpicaduras de soldadura y residuos de juntas antiguas. Un cartucho personalizado fabricado a partir de un croquis que omita estos detalles puede ajustarse al agujero y, aun así, presentar fugas. ASME Y14.5-2018 es una referencia útil para especificar dimensiones y tolerancias con claridad, y resulta especialmente útil cuando la inspección se convierte en un paquete de planos. El paso de medición no es espectacular; sin embargo, es el paso que determina si el cartucho funcionará correctamente.
El tapón final es donde normalmente se produce el daño en una carcasa no estándar. Un cartucho estándar puede tener una junta tórica que se asienta sobre una superficie plana. La carcasa existente puede tener una superficie acanalada, un reborde elevado o una superficie irregular. Un tapón final personalizado puede fabricarse con un acanalado coincidente, un perfil distinto de junta tórica o una cara de sellado más ancha. La dureza de la junta tórica y su altura de compresión deben seleccionarse según la superficie real, no según un valor de catálogo. Una compresión excesiva puede deformar el tapón. Una compresión insuficiente puede superar una inspección visual y, sin embargo, provocar fugas bajo presión negativa. La tabla siguiente muestra las diferencias entre un cartucho estándar y un cartucho personalizado cuando se instalan en una carcasa no estándar.
| Problema de interfaz | Resultado con cartucho estándar | Respuesta con cartucho personalizado | Qué verificar |
|---|---|---|---|
| Placa tubular fuera de redondez | Contacto puntual de la junta tórica, derivación | Tapón mecanizado según el diámetro medido del orificio | Redondez y holgura |
| Superficie de sellado picada | Ruta de fuga debajo de la junta tórica | Junta más ancha, dureza más baja | Preparación de la superficie y compresión |
| Profundidad de inserción reducida | Cartucho sobresale o se atasca | Paquete de pliegues y tapa acortados | Distancia de parada y holgura de la jaula |
| Abrazadera no estándar | Asiento flojo o irregular | Geometría de la tapa adaptada a la abrazadera | Patrón de contacto de la abrazadera |
| Hombro de parada corroído | La tapa no asienta correctamente | Hombro y junta revisados | Recorrido de carga y sellado |
La tabla es una guía de diseño. Cada fila requiere una medición, no una suposición.
Un cartucho puede encajar en el agujero y aun así fallar en servicio porque la jaula roza contra la carcasa o porque el cartucho no se puede extraer. El diseño personalizado debe incluir la profundidad de inserción, el juego entre la jaula exterior y la pared de la carcasa, y el espacio necesario para su extracción. Un cartucho demasiado largo puede tocar fondo y levantar la junta. Un cartucho demasiado ancho puede rozar contra la membrana o contra la jaula. El espacio para extracción es fundamental en carcasas con altura libre limitada. Un cartucho fabricado a medida que no se pueda mantener sigue siendo un diseño deficiente. El dibujo debe mostrar la trayectoria de extracción y el espacio libre para las herramientas, no solo la posición instalada.
El ajuste es necesario, pero no suficiente. El cartucho de filtro personalizado aún necesita suficiente superficie de medio para el caudal de aire y la carga de polvo previstos en el diseño. Un cartucho que se ajusta a una carcasa poco profunda puede requerir un paquete de pliegues más pequeño, lo que puede aumentar la velocidad frontal y la caída de presión. También importa el sistema de limpieza: un chorro pulsante dimensionado para el cartucho original puede ser demasiado fuerte o demasiado débil para el nuevo medio. La norma ISO 16890 resulta útil para clasificar filtros de aire generales, pero no sustituye una revisión específica del proyecto sobre la carga de polvo. El diseño debe especificar el caudal de aire, la carga esperada, el método de limpieza y el límite de caída de presión. Un diseño basado únicamente en el ajuste puede superar la instalación y fallar durante la operación.
Un cartucho personalizado resuelve problemas de interfaz. No corrige una carcasa demasiado pequeña para el caudal de aire, una envoltura corroída, un ventilador incapaz de soportar la caída de presión ni un polvo que requiere un tipo distinto de colector. Un caso de campo procedente de una modernización en una planta química del sur de China mostró tanto su valor como sus límites. El colector de polvo existente tenía una placa tubular fuera de redondez y una superficie de sellado con salpicaduras de soldadura antiguas. Un cartucho estándar presentaba fugas en la junta. Un cartucho personalizado con tapa final mecanizada y una junta más ancha selló correctamente la carcasa. Sin embargo, la caída de presión seguía siendo elevada porque la carcasa era insuficiente para el caudal de aire. El cartucho personalizado solucionó el ajuste, no la capacidad. Ese es un límite honesto. Para proyectos que exigen fabricación consistente, control de materiales a nivel de lote y una cadena de suministro capaz de adaptarse a las interfaces medidas de la carcasa, la base productiva y el proceso de control de calidad de Renhe pueden respaldar la revisión de planos y la fase de primer artículo del trabajo.
 Noticias destacadas
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe se centra en el cartucho de filtro de aire, filtro de aire de turbina de gas, medios de filtro pliado, polvo industrial, Nuestros productos principales han sido reconocidos como productos de alta tecnología en la provincia de Jiangsu, marcas comerciales famosas en la ciudad de Wuxi y certificación CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd POLÍTICA DE PRIVACIDAD
 EN