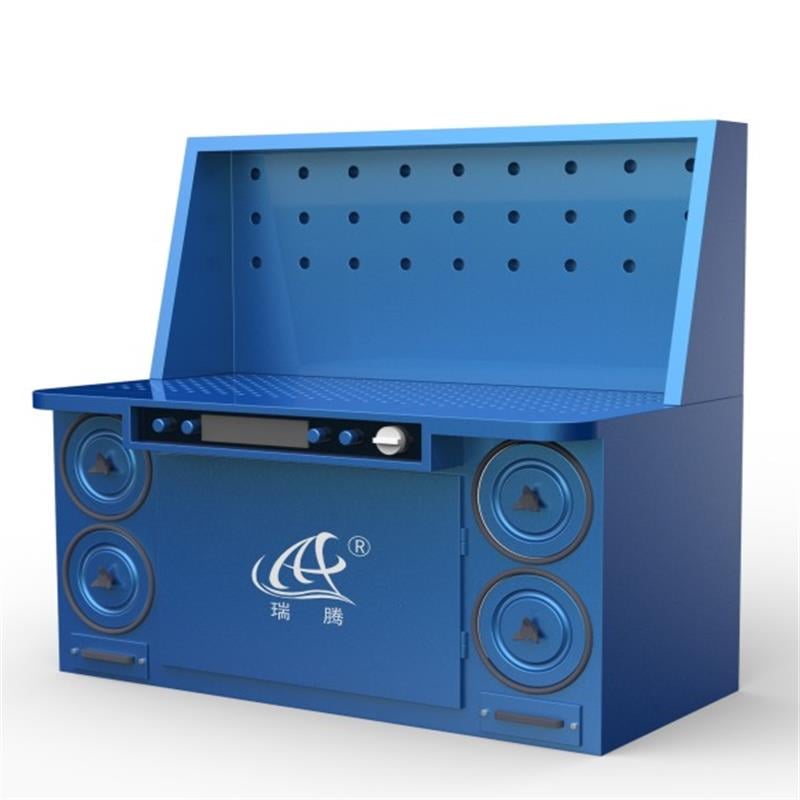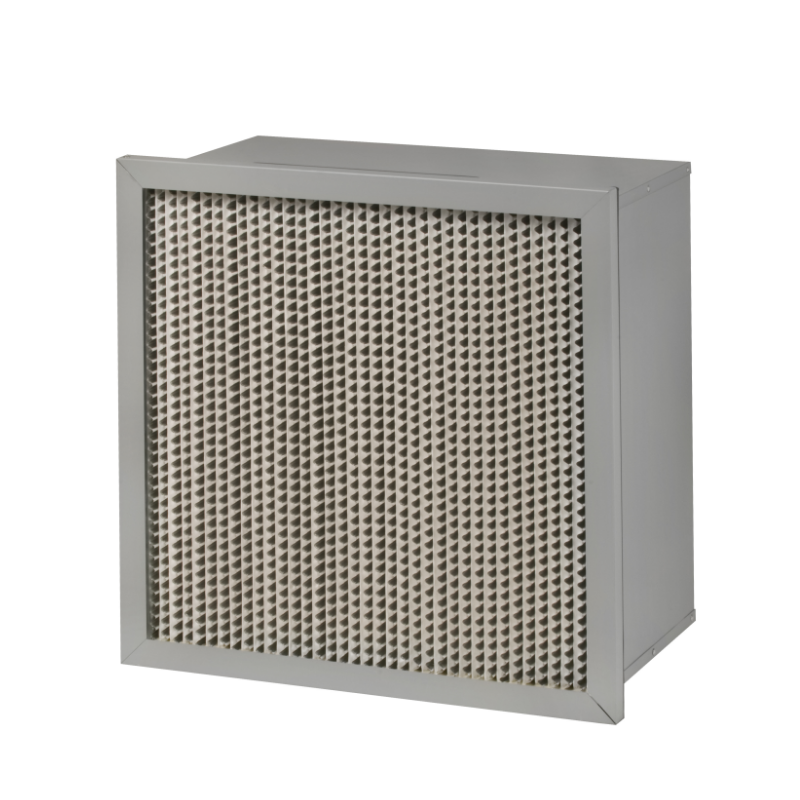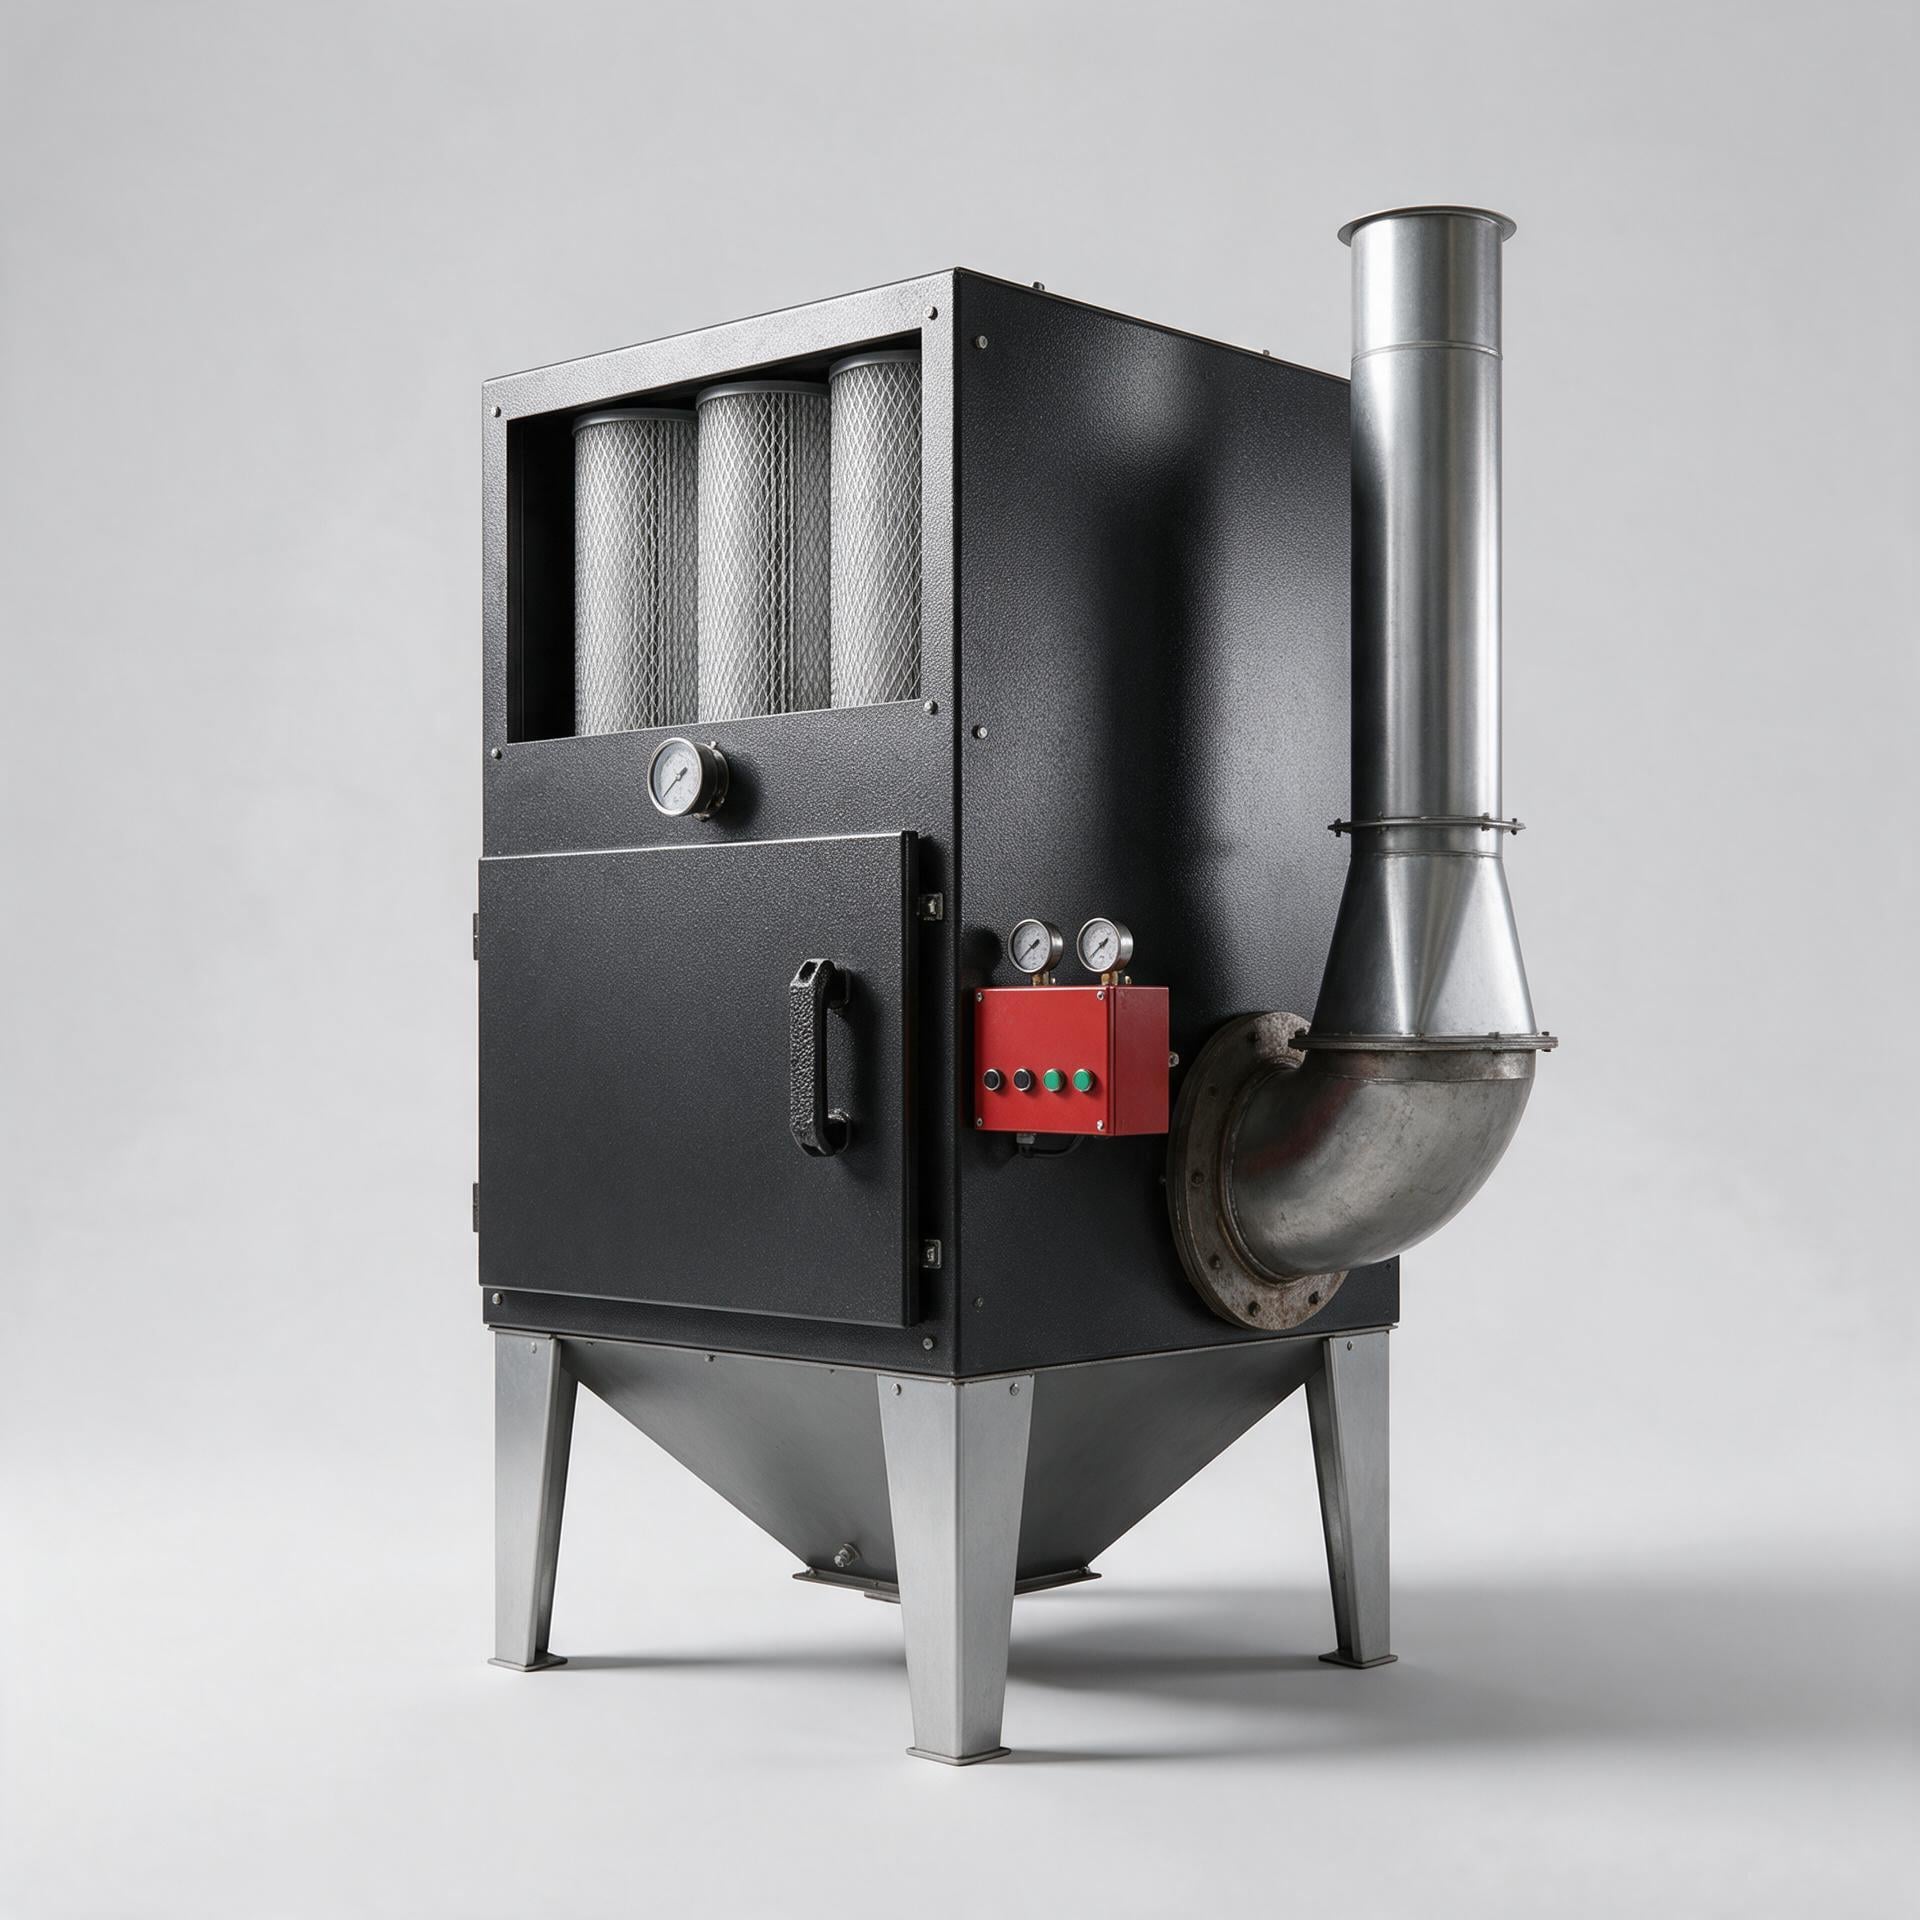
پیادهروی در یک سالن ساخت و ساز تقریباً هر بار الگویی یکسان را آشکار میسازد: واحدهای قابل حمل در نزدیکی چند میز کار ایستادهاند، در حالی که سایر بخشهای سالن به تهویه عمومی متکیاند. کارشناس ایمنی که مأمور بهبود شرایط است، با پرسشی عملی — نه فلسفی — روبهرو میشود: آیا یک دستگاه متمرکز جمعآوری دود و گرد و غبار قادر خواهد بود به منابعی برسد که واحدهای قابل حمل از آنها غافل ماندهاند؟ ارزش یک دستگاه جمعآوری دود و گرد و غبار بر اساس میزان قرار گرفتن در معرض خطر که در طول تمام شیفت جلوگیری میشود، سنجیده میشود، نه بر اساس تمیزی یک ایستگاه خاص. جمعآوری متمرکز هندسهٔ جذب را تغییر میدهد، زیرا لولهها میتوانند به منابع ثابت و متحرک بهطور همزمان هدایت شوند. درک مزایای ایمنی محیط کار از نقشهبرداری محل تولید دود و نحوهٔ حرکت آن — پیش از رقیقشدن در فضای سالن — آغاز میشود.
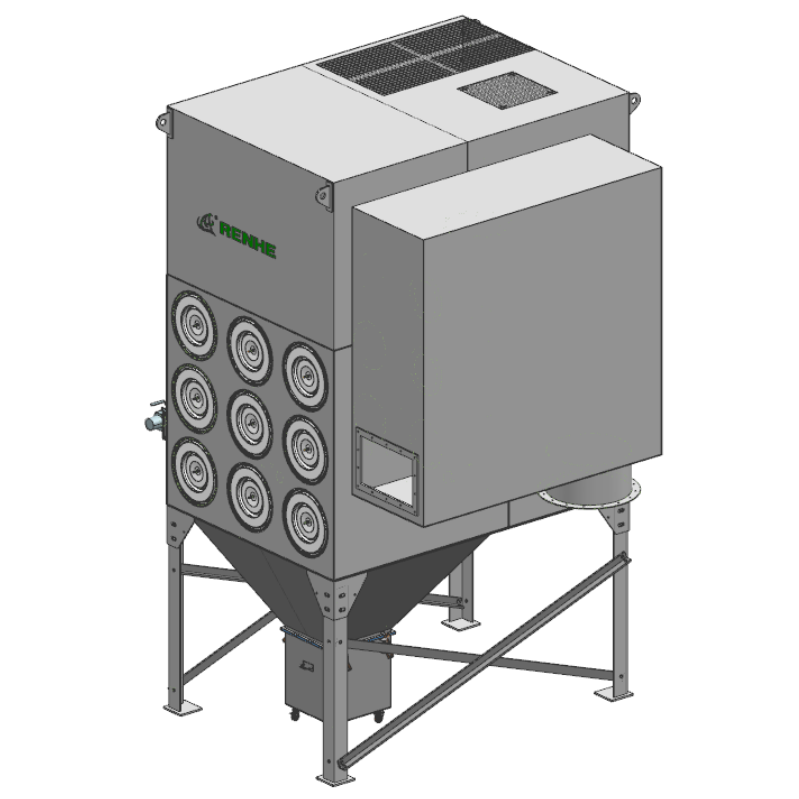
یک جمعآورندهٔ مرکزی گرد و غبار و دود، چندین نقطهٔ جمعآوری را از یک نیروگاه فیلتراسیون تأمین میکند. این روش، واحدهای کوچک را از کف حذف میکند؛ زیرا هر دستگاه قابل حمل، یک کابل، یک لوله و یک مانع چرخدار اضافی است. تعداد کمتر دستگاهها در منطقهٔ کار، به معنای خطر کمتر سقوط و سر و صدای کمتر در سطح گوش است. مزایای ایمنی محیط کار شامل انضباط نگهداری نیز میشود: یک سیستم، یک برنامهٔ تعویض فیلتر و یک مجموعهٔ خواندن فشار دارد؛ بنابراین نگهداری آن آسانتر است. کنترل دود جوشکاری تنها با افزودن دستگاههای بیشتر بهبود نمییابد؛ بلکه زمانی بهبود مییابد که جمعآوری بهصورت برنامهریزیشده انجام شود. یک نیروگاه مرکزی به تیم مهندسی اجازه میدهد که هودها را در جایی قرار دهد که فرآیند واقعاً دود تولید میکند، نه در جایی که فقط یک پریز در دسترس است.
مزایای ایمنی محل کار که بیشترین استناد را دارند، مناطق تنفسی پاکتر و دود کمترِ قابل مشاهده هستند، اما اثرات ثانویه نیز اهمیت دارند. وقتی دود در نزدیکی منبع آن جمعآوری میشود، روی کف، ابزارها یا تجهیزات روشنایی نمینشیند؛ بنابراین نیاز به نظافت دورهای کاهش مییابد و خطر لیز خوردن نیز کم میشود. یک دستگاه متمرکز جمعآوری دود و گرد و غبار را میتوان با تجهیزات فرآیندی همگامسازی کرد تا سیستم تهویه در لحظهی شروع جوشکاری فعال شود، نه زمانی که کسی یادش بیاید که کلید را روشن کند. کیفیت هوا در سطح کارگاه به یک پارامتر قابل مدیریت تبدیل میشود، نه موضوعی که به عادتهای فردی وابسته باشد. برای دستگاهی که دود و گرد و غبار چندین حوزهی کاری را جمعآوری میکند، استدلال ایمنی قویترین است وقتی سیستم بر اساس الگوی کار طراحی شده باشد و تیم نگهداری بتواند وضعیت عملیاتی آن را در یک نگاه تشخیص دهد.
کیفیت هوا در سطح کارگاه به آنچه پس از فیلتراسیون رخ میدهد بستگی دارد. در اقلیمهای سرد، خروج هوای پاکشده به بیرون به معنای گرمکردن مجدد هوای تازه ورودی است؛ بنابراین بسیاری از کارخانهها ترجیح میدهند آن را بازگردانند. این تصمیم پیامدهای ایمنی دارد: مسیر بازگشت نباید ذراتی را که در مرحله فیلتراسیون برطرف نشدهاند، دوباره وارد محیط کند. یک جمعکننده دود و گرد و غبار با فیلتر پرکارایی مرحله دوم مستند، امکان ارائه دلیل معتبری برای تصمیمگیری درباره بازگرداندن هوا را به تیم مهندسی میدهد. کیفیت هوا در سطح کارگاه باید با اندازهگیری در محل کار تأیید شود، نه اینکه تنها بر اساس اطلاعات روی پلاک نامه فرض شود. اگر فرآیند علاوه بر ذرات، گاز نیز تولید کند، یک جمعکننده ذرات به تنهایی ممکن است کافی نباشد و این موضوع باید بهصورت صریح در مشخصات فنی ذکر شود. پیش از انتخاب روش نصب، مشخصات فنی را با متخصص بهداشت حرفهای خود بررسی کنید.
یک بنگاه بازیابی لوازم خانگی بزرگ، تصویری واقعبینانه از چندین منبع آلاینده در یک سالن ارائه میدهد. این واحد سالانه حدود ۳۸۰/۱۷۰ تن تجهیزات الکتریکی و الکترونیکی دورریختهشده را پردازش میکند؛ مقیاسی که منجر به تولید ذرات معلق از شکستن صفحههای نمایش لولهای (CRT) و صفحههای تخت (LCD)، گرد و غبار حاوی فسفر و سرب ناشی از برش صفحهها، گرد و غبار ناشی از بازکردن دستگاههای تهویه مطبوع و ماشینهای لباسشویی، و بخارات عامل خنککننده میشود. هیچ یک از میزکارها بهتنهایی مشکل را تعریف نمیکند. برای چنین چیدمانی، عملکرد سیستم متمرکز جمعآوری دود و گرد و غبار بر اساس دو معیار ارزیابی میشود: نخست، اینکه شبکه لولهکشی تا چه اندازه به تمام نقاط تولید آلاینده دسترسی دارد؛ و دوم، اینکه جریان جمعآوریشده چگونه پردازش میشود. این مورد نشان میدهد که کنترل دود جوشکاری تنها یکی از اجزای استراتژی گستردهتر هوای کارگاه است؛ و در مواردی که گازهای آلاینده نیز وجود دارند، فیلتراسیون ذرات باید همزمان با سایر مراحل پردازش بررسی شود. مزایای ایمنی محیط کار از هماهنگی سیستم با فهرست کامل منابع آلاینده حاصل میشود.
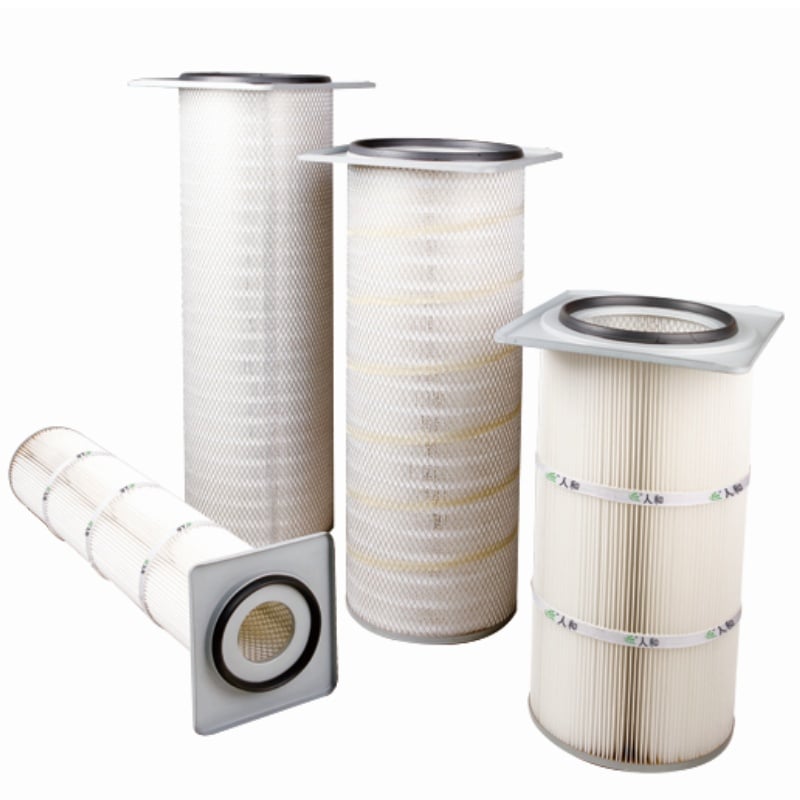
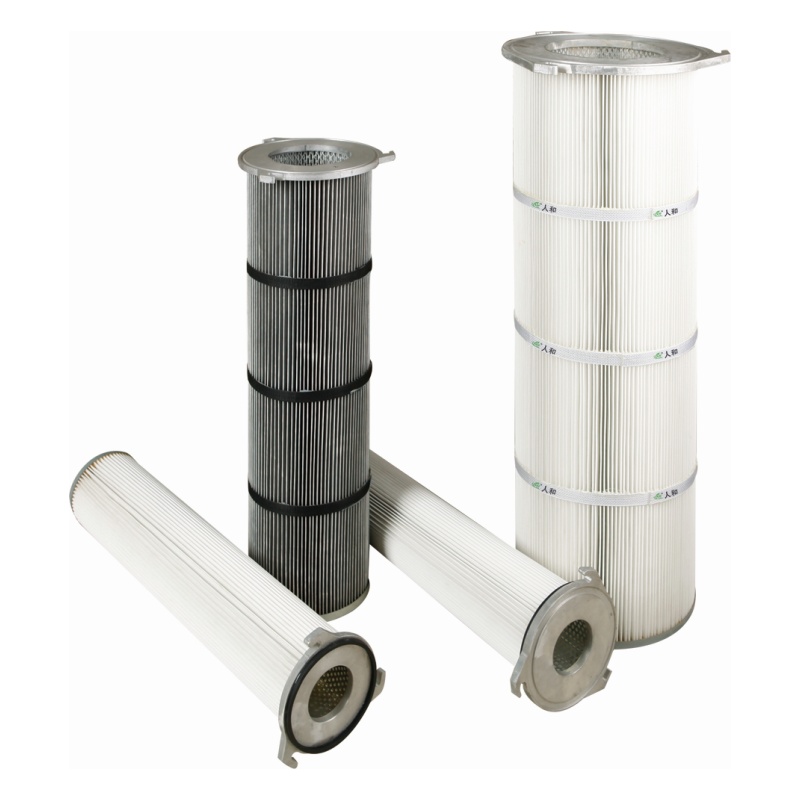
با تهیهٔ یک نقشهٔ منبع آغاز کنید: فهرست ایستگاههای ثابت، کارهای متحرک و هر فرآیندی را که علاوه بر ذرات، گاز نیز منتشر میکند، درج نمایید. جریان هوا را در هر نقطهٔ جمعآوری اندازهگیری کنید و اطمینان حاصل کنید که منحنی فن قادر به پشتیبانی از تمام این نقاط بهصورت همزمان است. از تأمینکننده بپرسید که سیستم جمعآوری دود و گرد و غبار چگونه با سایر تجهیزات قفل میشود و کجا مانومترها نصب خواهند شد، زیرا سیستمی که کسی آن را نظارت نکند، با گذشت زمان از عملکرد اولیه خود منحرف میشود. روش تعویض فیلتر را تأیید کنید و بررسی نمایید که آیا برای هوای بازگشتی مرحلهٔ دومی نیز پیشبینی شده است یا خیر. در پایان، طرح لولهکشی را از نظر وجود «شاخههای مرده» — جایی که گرد و غبار ممکن است تهنشین شود — بررسی کنید. سیستم متمرکز جمعآوری دود و گرد و غبار سرمایهگذاری بلندمدتی برای ایمنی است و مزایای ایمنی محیط کار تنها زمانی بهدست میآید که جمعآوری، فیلتراسیون و نگهداری را بهعنوان یک طراحی یکپارچه در نظر بگیریم. راهنمایی دربارهٔ مواد مورد استفاده را درخواست کنید و گزینهها را پیش از تصمیمگیری نهایی مقایسه نمایید.
سوال اول: آیا سیستم متمرکز همیشه از واحدهای قابل حمل بهتر است؟
پاسخ: نه همیشه. جمعکنندهٔ متمرکز گرد و غبار دود، برای ایستگاههای ثابت و چند نقطه که بتوانند یک نیروگاه را به اشتراک بگذارند، مناسب است. دستگاههای قابل حمل ممکن است هنوز برای کارهای دورهای یا بسیار متحرک لازم باشند و چیدمان ترکیبی اغلب پاسخ عملی است.
سوال دوم: پس از فیلتراسیون، کیفیت هوای سالن تولیدی به چه عواملی وابسته است؟
پاسخ: این موضوع به تصمیمگیری دربارهٔ هوای بازگشتی، کارایی هر مرحلهٔ دوم احتمالی و اندازهگیریهای انجامشده در محل کار بستگی دارد. کیفیت هوای سالن تولیدی را تنها از روی برچسب صفحهٔ نام جمعکننده استنباط نکنید.
سوال سوم: جمعکنندهٔ گرد و غبار دود چقدر یکبار باید بازرسی شود؟
پاسخ: برنامهای منظم بر اساس خواندنهای فشار و وضعیت فیلترها تنظیم کنید، نه بر اساس حدسهای ثابت. اطمینان حاصل کنید که جمعآوری در هر هود همچنان مؤثر است و هر خوانشی که پس از پاکسازی به مقدار پایهٔ خود بازنگردد را بررسی کنید.
 اخبار داغ
2026-11-22
2026-11-22
2026-11-22
2026-11-22
2026-11-22
2026-11-22
رنه روی کارتریج فیلتر هوا، فیلتر هوا توربین گاز، رسانه فیلتر پلیت، گرد و غبار صنعتی تمرکز می کند، محصولات اصلی ما به عنوان محصولات فن آوری بالا در استان جیانگسو، مارک تجاری مشهور در شهر ووشی و گواهینامه CE شناخته شده است.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd سیاست حریم خصوصی
 EN