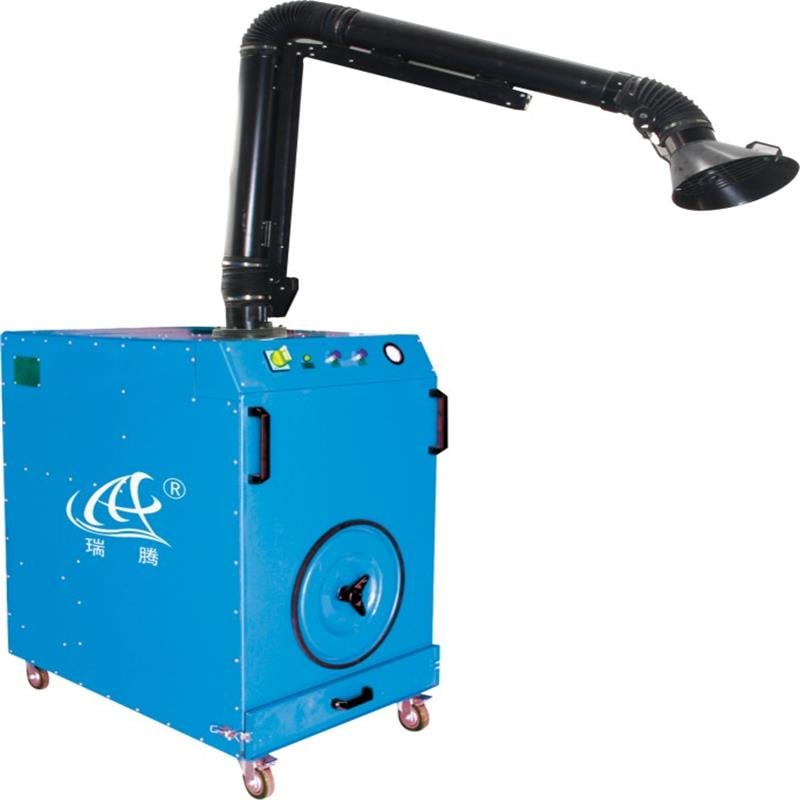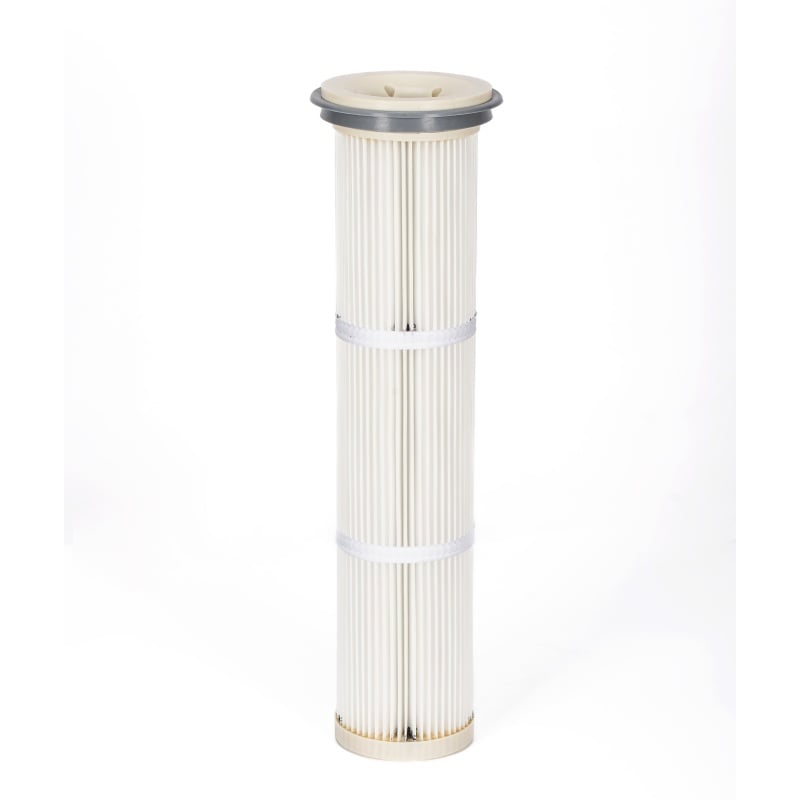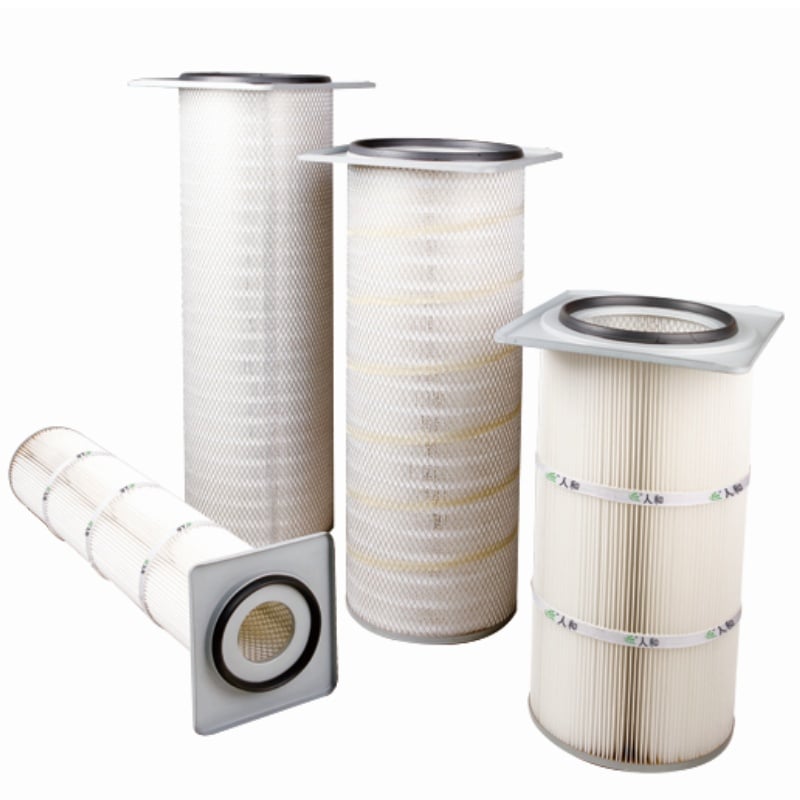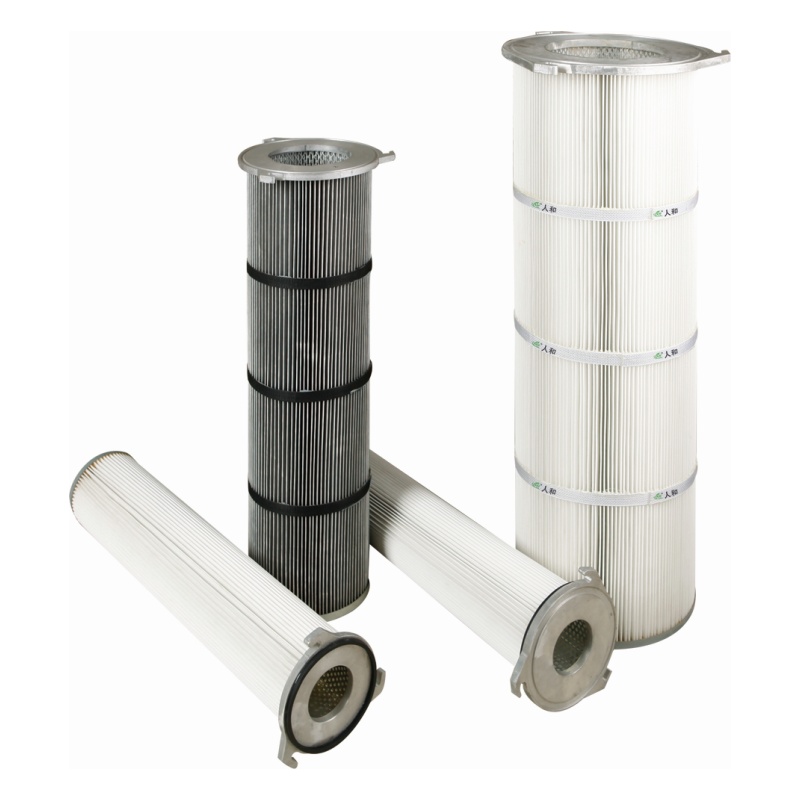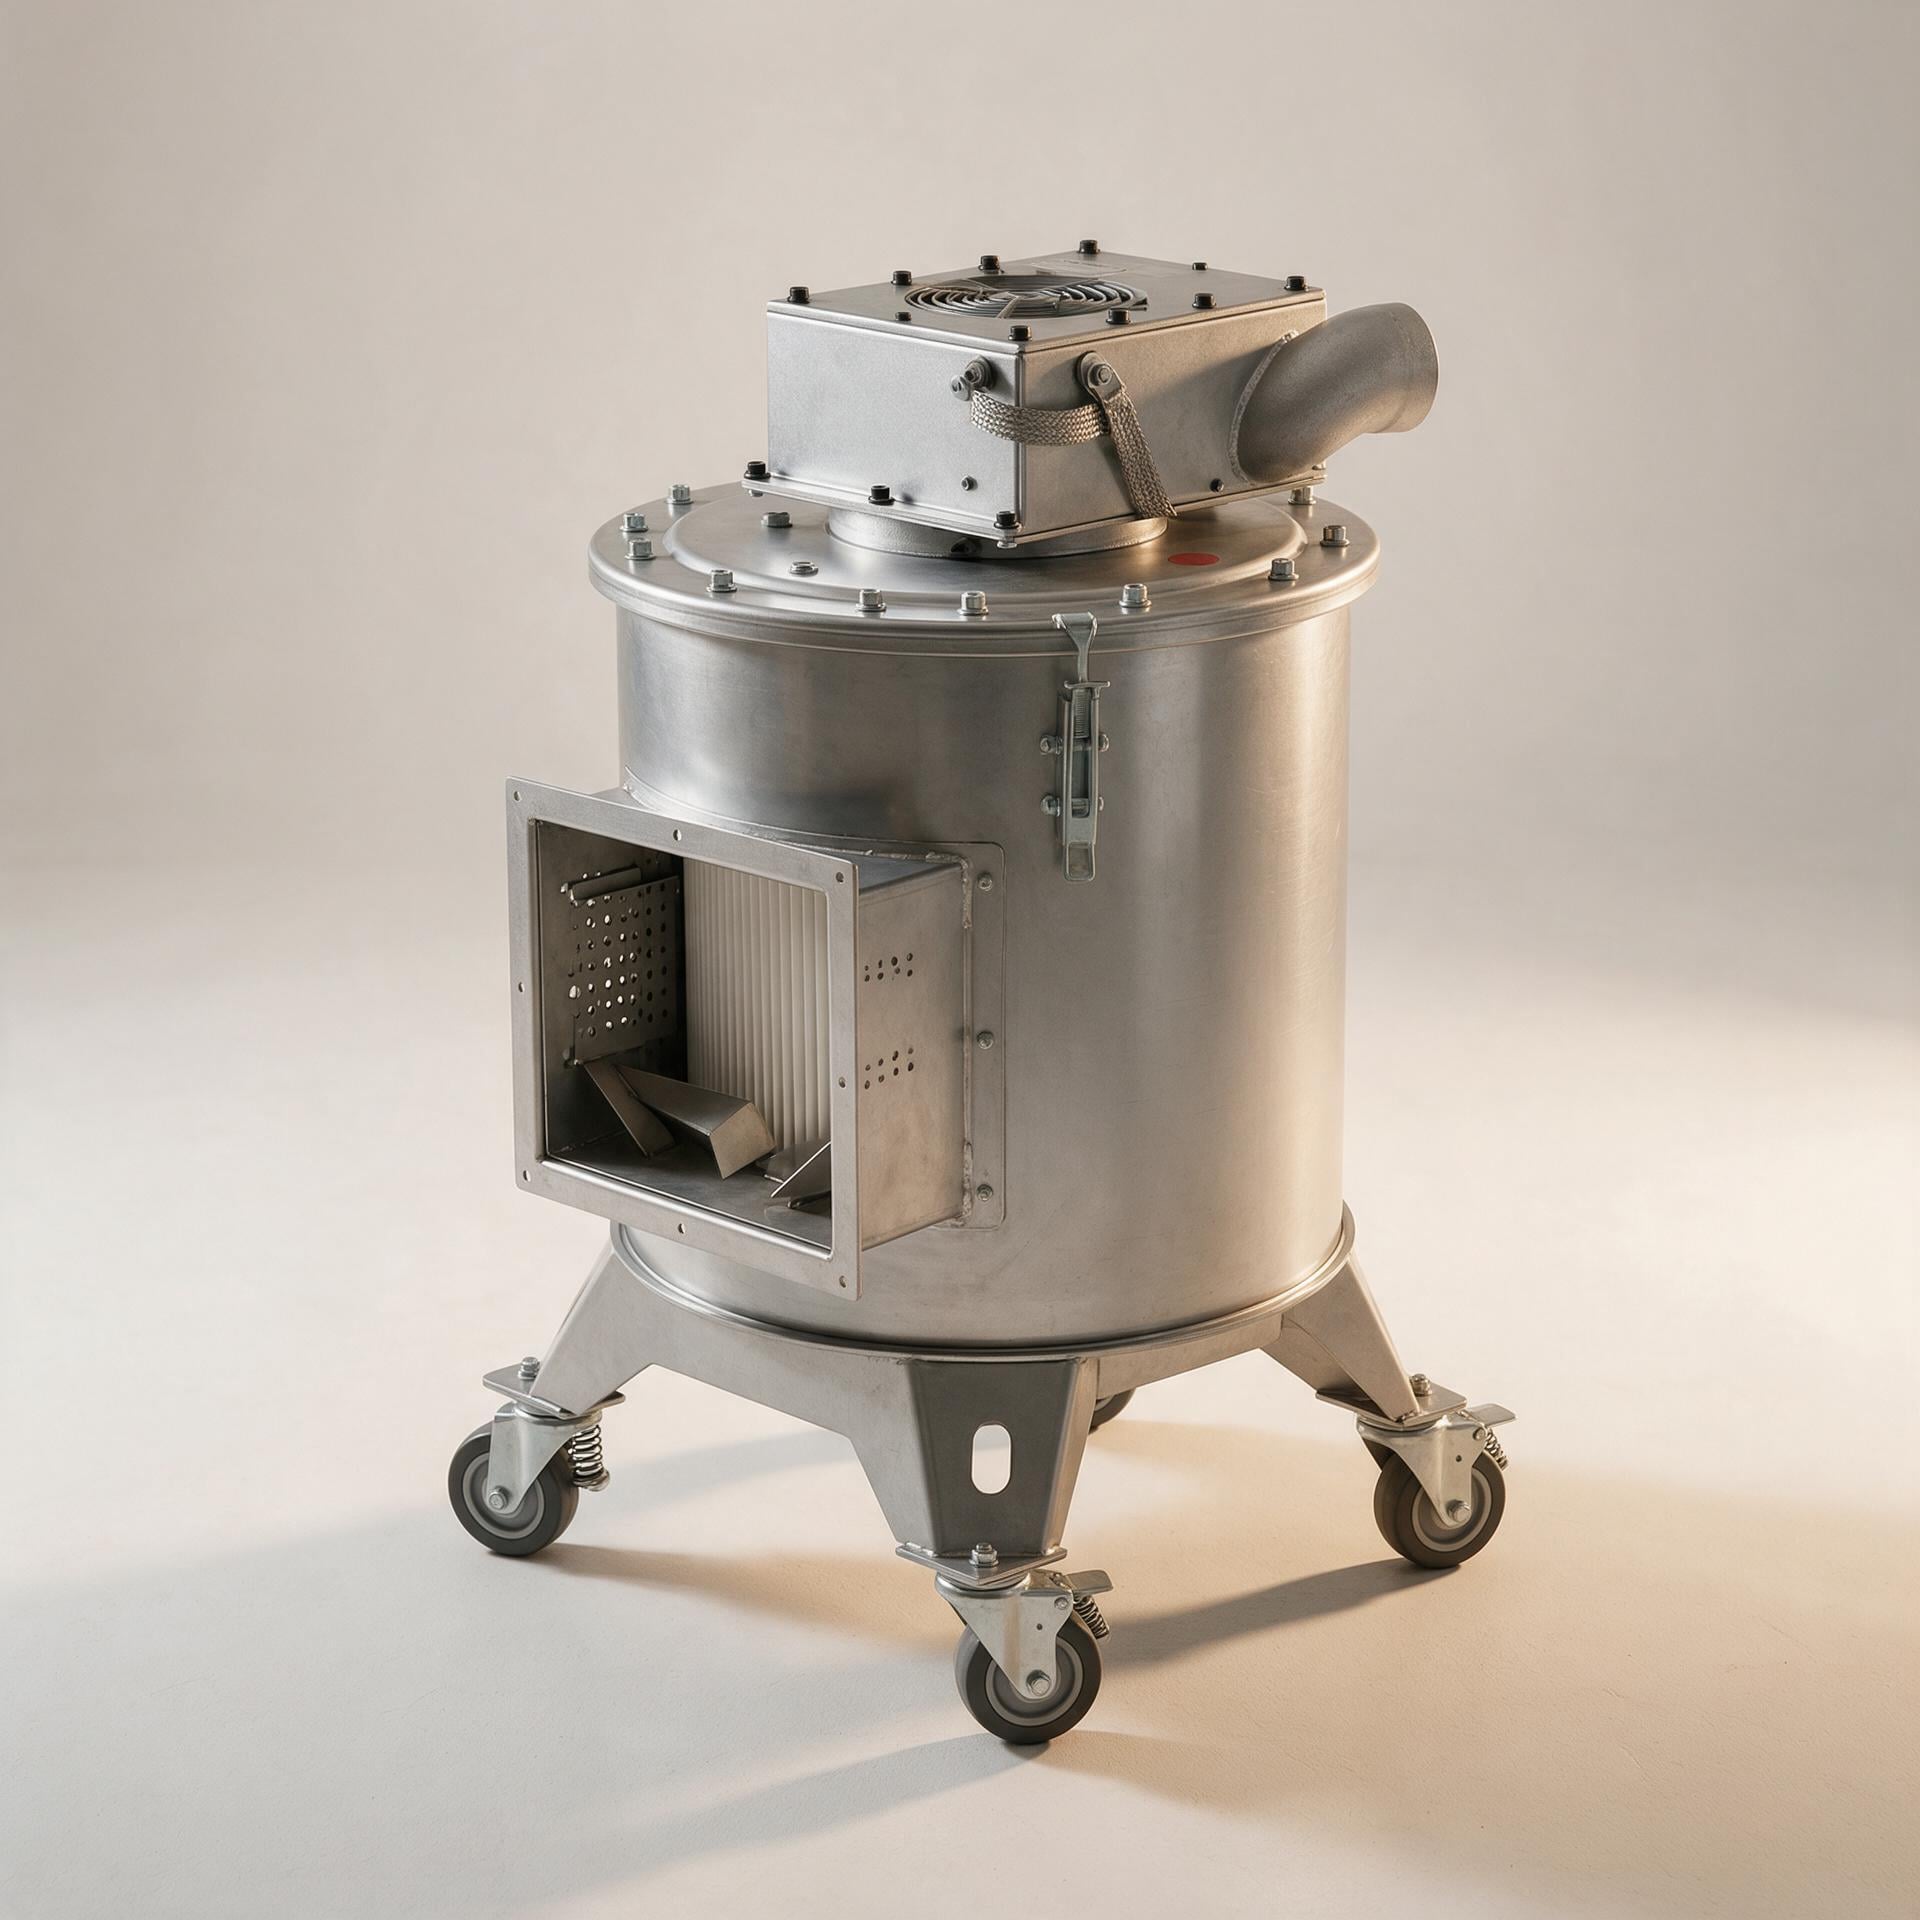
جرقهای تنها از قوس جوشکاری در هوای باز بیخطر است. اما درون یک کانال، همان ذره میتواند وارد اتاق فیلتر شود که در آن غبار ریز معلق است و این ترکیب خطر آتشسوزی شناختهشدهای ایجاد میکند. به همین دلیل، باید دستگاه جمعآوری دود جوشکاری را بهعنوان یک سیستم ایمنی کامل ارزیابی کرد نه صرفاً بهعنوان یک پنکه با فیلتری متصل به آن. خریدارانی که تنها بر روی دبی جریان هوا تمرکز میکنند، اغلب مرحلهای را از قلم میاندازند که ذرات داغ را پیش از رسیدن به محیط فیلتر پردازش میکند و در نتیجه جمعآوری دود جوشکاری تحت تأثیر قرار میگیرد. یک بازدارندهی جرقهی داخلی با توقف و خنککردن ذرات داغ در ابتدای سیستم، این شکاف را پر میکند. ایمنی در برابر آتشسوزی توسط بازدارندهی جرقه از اینجا آغاز میشود، بسیار پیش از اینکه جریان هوا به فیلترها برسد. درک این نقش به شما کمک میکند تا در زمان مشخصاتدهی سؤالات بهتری بپرسید، بهویژه زمانی که یک دستگاه برای چند ایستگاه استفاده میشود.
یک جداساز جرقهٔ داخلی را میتوان بهعنوان یک مرحلهٔ پیشپردازش در نظر گرفت. وظیفهٔ آن، حذف یا خنکسازی داغترین ذرات موجود در جریان هوا پیش از رسیدن هوا به رسانهٔ فیلتر که ممکن است لایهای از غبار داشته باشد، است. از دید عملی، یک جداساز جرقهٔ داخلی، گامی عمدی و پیش از فیلترها را ایجاد میکند تا دستگاه جمعآوری دود جوشکاری متکی به رسانهٔ فیلتر برای تحمل برخورد مستقیم جرقه نباشد. جزئیات مکانیکی آن بسته به فرآیند متفاوت است و باید با تأمینکننده تأیید شود، نه اینکه از روی تصویر کاتالوگ حدس زده شود. آنچه برای خریدار اهمیت دارد، اصل کار است: ذرات داغ باید انرژی خود را پیش از ورود به منطقهٔ فیلتراسیون از دست بدهند. این اصل، محور ایمنی آتشنشانی در جداسازهای جرقه است و باید در توضیحات نوشتاری سیستمی که دریافت میکنید، ذکر شود.
ایمنی آتشنشانی با سرکوب جرقه تنها توسط یک قطعه فراهم نمیشود. این امر به نحوهی همکاری کلاهک، کانال، مرحلهی جداسازی، رسانهی فیلتر و روش پاکسازی بستگی دارد. برای مثال، رسانهی ضدآنتیاستاتیک برای هدایت بار الکترواستاتیک و جلوگیری از انباشتهشدن آن استفاده میشود و قاب جمعکننده باید به نقطهی زمینشناسی قابلاطمینان متصل باشد. بنابراین، یک دستگاه جمعآوری دود جوشکاری که با غبار فلزی قابلاشتعال سروکار دارد، باید بهعنوان یک مجموعه بررسی شود: جایی که جرقهها تولید میشوند، فاصلهی طیشده توسط آنها و عواملی که بین جرقهها و لایهی غبار قرار دارند. تأمینکنندگان باید منطق ایمنی را به زبان ساده توضیح دهند. اگر پاسخ در حد ادعای این باشد که فیلتر تمام ذرات را به دام میاندازد، آن را بهعنوان مشخصات ناقصی برای یک دستگاه خنککنندهی دود جوشکاری در نظر بگیرید.
هر عملیات جوشکاری بار یکسانی را بر روی دستگاه جمعآوری دود جوشکاری وارد نمیکند. جوشکاری قوس دستی در میزهای ثابت، دودی پیشبینیشده تولید میکند، در حالی که اجزای بزرگ با نقاط جوش متحرک، نیازمند جمعآوری پراکنده هستند. بنابراین، روش جمعآوری دود جوشکاری نیز بهطور متناظر تغییر میکند: موقعیت هود، طول لولهکشی و اینکه آیا چند ایستگاه از یک دستگاه مشترک استفاده میکنند یا خیر، همه این عوامل بر رفتار ذرات داغ تأثیر میگذارند. دستگاه جمعآوری گرد و غبار دود جوشکاری RH/HY که برای فرآیندی با نرخ رسوب بالا مشخصشده است، نیازمند توجه بیشتری به جداسازی در بخش بالادستی است تا دستگاهی که برای ساختوساز سبک بهکار میرود. از فروشنده بپرسید کدام پیکربندی دستگاه جمعآوری گرد و غبار دود جوشکاری RH/HY با چیدمان ایستگاه شما سازگان دارد و محاسبه جریان هوا پشت این توصیه را درخواست کنید. جمعآوری دود جوشکاری زمانی مؤثرترین است که جمعآوری در نزدیکی قوس انجام شود و مسیر لولهکشی اجازه ندهد ذرات در مسیر خود نشین شوند.
یک بنگاه صنعتی سنگین چندملیتی که برجها و جرثقیلهای زنجیرهای تولید میکند، با محدودیتی آشنا روبهرو بود: خط بالهاش قطعات بزرگ فولاد کربنی را پردازش میکرد که نقاط جوش آنها در طول قطعه تغییر میکرد. کارخانه از جوشکاری محافظتشده با گاز MAG و جوشکاری قوس آرگون استفاده میکرد؛ بنابراین تولید دود از یک ایستگاه ثابت ناشی نمیشد. راهحل اتخاذشده، جمعآوری پراکنده با دمش و مکش بود: دهانههای دمش در ارتفاع حدود چهار متر و دریچههای مکش در ارتفاع حدود نه متر قرار گرفتند تا گردش محلی رو به پایینی را در منطقه کار ایجاد کنند. در چنین چیدمانی، هر دستگاه جمعآوری دود جوش باید بتواند جرقههای تولیدشده در سرتاسر محدوده وسیعی را تحمل کند. درسی که برای خریدار این است که ایمنی آتشنشانی بازدارنده جرقهها نهتنها به اتاق فیلتر، بلکه به هندسه جمعآوری نیز وابسته است و باید بازدارنده جرقه داخلی را همزمان با تعیین چیدمان هود مشخص کرد، نه اینکه بعداً بهعنوان اقدامی اضافی به آن افزود.
چهار بررسی، مشخصات فنی دستگاه جمعآوری دود جوشکاری را دقیق و قابل اعتماد نگه میدارند. اول، مرحله جداسازی در بالادست و نحوه پاکسازی آن را تأیید کنید؛ زیرا مرحله مقابله با جرقهها که هرگز نگهداری نشود، دیگر فیلترها را حفاظت نخواهد کرد. دوم، اقدامات اتصال به زمین و ضدآنتیاستاتیک را برای لولههای هوا و قاب جمعآورنده بررسی کنید. سوم، دبی جریان هوا را با تعداد ایستگاههای جوشکاری که همزمان فعال هستند (نه با میانگین شیفت) تطبیق دهید. چهارم، اطمینان حاصل کنید که تعویض فیلترها بدون پخش مجدد غبار جمعآوریشده در محیط کار انجام میشود. ایمنی حریق در مورد بازدارنده جرقهها نیز وابسته به پاکنگهداشتن منظم سیستم طبق برنامهای تعیینشده است. دستگاه جمعآوری دود جوشکاری بر اساس رفتار آن در طول یک چرخه تولید کامل ارزیابی میشود، نه بر اساس یک نمایش تکباره. قبل از تأیید طرح، راهنمای مواد و اسناد آزمون را درخواست کرده و صحت آنها را تأیید کنید.
سوال اول: آیا بازدارنده جرقه داخلی همان سیستم خاموشکننده حریق است؟
پاسخ: خیر. شعلهگیر داخلی یک اقدام پیشگیرانهٔ بالادستی است که ذرات داغ را پیش از ورود به منطقهٔ فیلتر حذف یا خنک میکند. این قطعه جایگزین سیستمهای سرکوب نیست و همچنان برای دستگاه جمعآوری دود جوشکاری نیاز به طرح ایمنیای با هر دو لایه است.
سوال دوم: کدام فرآیندهای جوشکاری بیشترین توجه را برای دستگاه جمعآوری دود جوشکاری میطلبد؟
پاسخ: فرآیندهایی که پاشش قابل مشاهده و غبار قابل اشتعال ریز تولید میکنند، نیازمند بررسی دقیقتر هستند. در مثال کارخانهٔ بالابر، جوشکاری MAG و جوشکاری قوس آرگون روی قطعات بزرگ فولاد کربنی، نیازمند جمعآوری پراکنده بود نه یک هود ثابت.
سوال سوم: دستگاه جمعآوری دود جوشکاری باید در کجا قرار گیرد؟
پاسخ: نقطهٔ جمعآوری باید نزدیک به قوس جوشکاری باشد و طول لولهٔ اتصال کوتاه باشد تا از نشستن ذرات جلوگیری شود. برای نقاط جوشکاری متحرک، معمولاً جمعآوری پراکنده عملیتر از یک ورودی دور و ثابت است و طراحی جمعآوری دود جوشکاری باید بر اساس الگوی واقعی کار انجام شود.
 اخبار داغ
2026-11-21
2026-11-21
2026-11-21
2026-11-21
2026-11-21
2026-11-20
رنه روی کارتریج فیلتر هوا، فیلتر هوا توربین گاز، رسانه فیلتر پلیت، گرد و غبار صنعتی تمرکز می کند، محصولات اصلی ما به عنوان محصولات فن آوری بالا در استان جیانگسو، مارک تجاری مشهور در شهر ووشی و گواهینامه CE شناخته شده است.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd سیاست حریم خصوصی
 EN