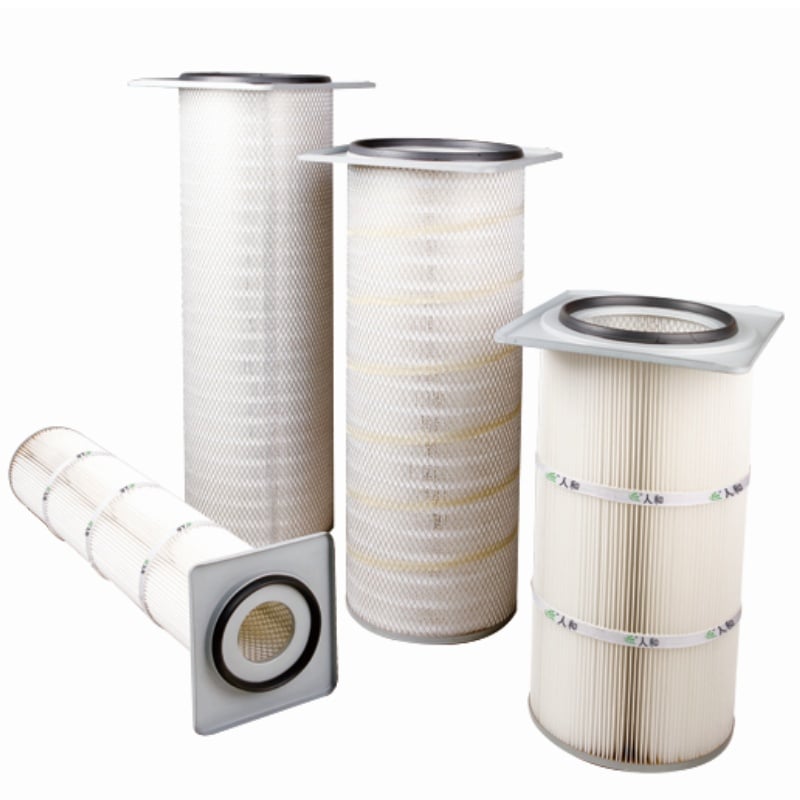
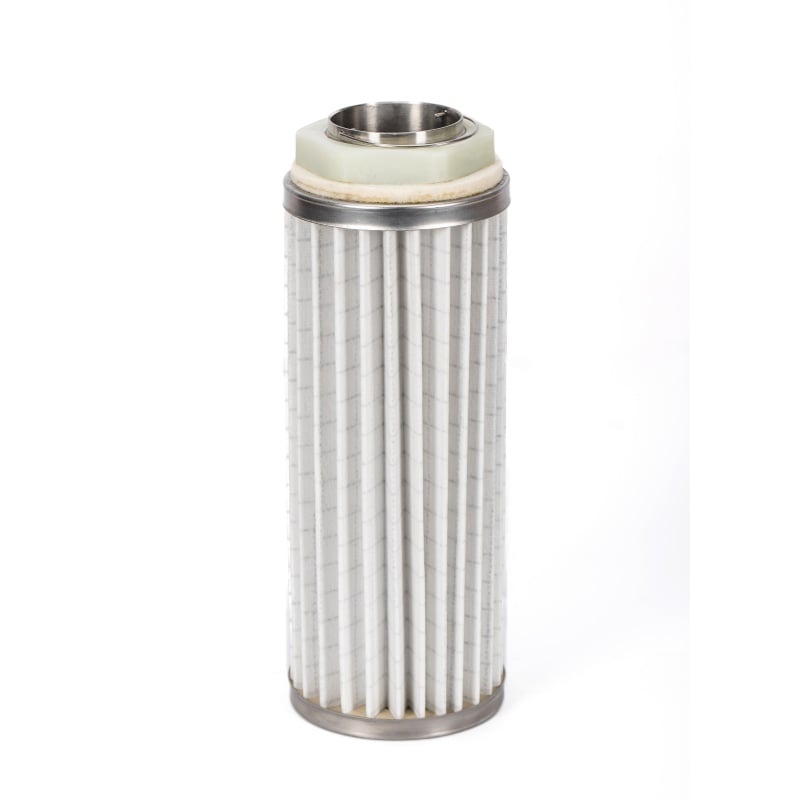
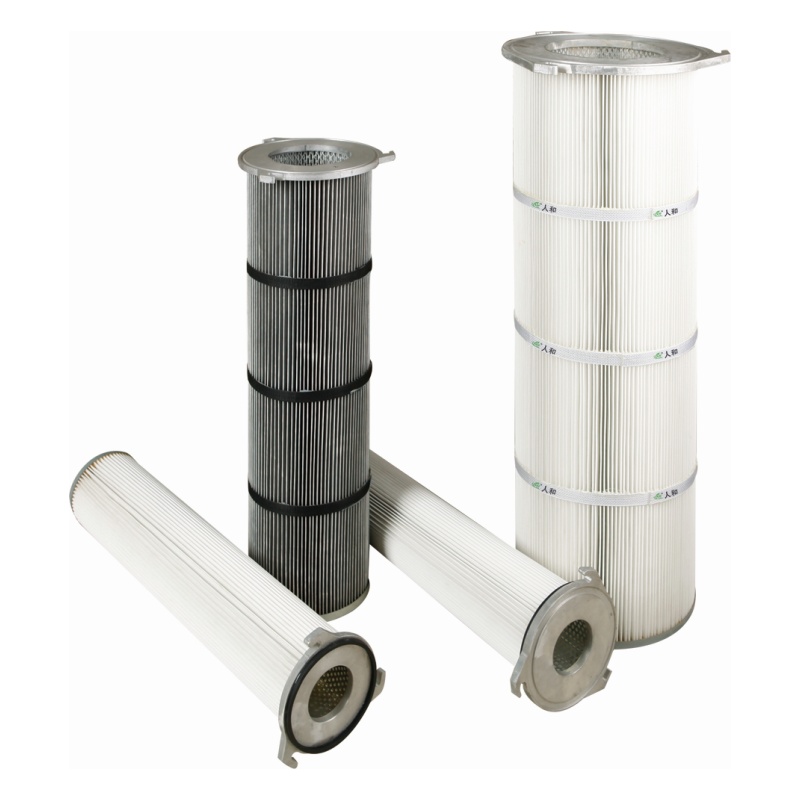
Une cartouche filtrante revêtue de PTFE paraît robuste à l’extérieur. Le milieu filtrant comporte une couche de support, les embouts sont rigides et la cage extérieure résiste aux chocs légers. La partie fragile est toutefois la mince membrane de PTFE située du côté sale. Cette membrane régule la libération des poussières et la capture des particules fines. Une rayure traversant le revêtement peut créer un chemin de contournement difficile à détecter et à réparer. La manipulation et l’installation doivent donc être entièrement planifiées autour de ce seul fait. La cartouche doit rester dans son étui protecteur jusqu’à ce que le boîtier soit prêt. Le trajet entre la zone de stockage et le boîtier doit être dégagé de toute arête vive, de tout grain abrasif et de tout outil non fixé. Une rayure sur la membrane se produit souvent avant même que la cartouche n’atteigne le boîtier, notamment lors du déballage ou du positionnement sur un sol souillé.
Le premier point de risque est l’emballage d’expédition. Une entaille faite dans la boîte avec un couteau peut griffer la membrane si la lame pénètre trop profondément. La cartouche doit être soulevée, et non traînée sur le carton. Les gants doivent être propres et exempts de poussière ou de particules abrasives. Une pratique courante sur le terrain consiste à poser la cartouche verticalement, sur son bouchon d’extrémité, directement au sol pendant la préparation du boîtier. Cette pratique expose les plis du filtre à la poussière et aux particules abrasives. Une méthode préférable consiste à utiliser un berceau rembourré propre ou un support dédié. Si la cartouche doit nécessairement être posée à l’horizontale, la surface de pose doit être lisse et recouverte. Le tableau ci-dessous compare les méthodes courantes de préparation et les risques associés à chacune d’elles.
| Méthode de préparation | Risque de rayure | Remarque pratique |
|---|---|---|
| Posée verticalement sur le bouchon d’extrémité, au sol | Moyenne à élevée | Des particules abrasives peuvent pénétrer dans les plis |
| Appuyée contre un mur | Élevé | Le châssis peut se déformer, la membrane frotte |
| Allongée sur du carton | Moyen | Poussière et bords irréguliers du carton |
| Berceau rembourré ou support dédié | Faible | Meilleure solution pour une préparation de courte durée |
| Laissé dans la gaine d’expédition | Faible | Conserver jusqu’à ce que le boîtier soit prêt |
Ce tableau ne porte pas sur des conditions parfaites. Il vise à éliminer les erreurs faciles. Un berceau propre coûte moins cher qu’une cartouche de remplacement.
La plupart des dommages subis par la membrane lors de l’installation proviennent du boîtier, et non de la cartouche. Les projections de soudure, les bords tranchants des brides, les bavures sur la plaque tubulaire et les résidus séchés de joint peuvent tous accrocher la membrane lorsque la cartouche est glissée en place. Le boîtier doit être inspecté à l’aide d’une source lumineuse et d’une main gantée avant l’insertion. La surface d’étanchéité doit être propre et exempte de tout matériau de joint ancien. L’alésage doit être vérifié afin de détecter toute lèvre ou tout épaulement tranchant pouvant décoller le revêtement. Si le boîtier présente une soudure rugueuse à l’entrée, une gaine de guidage protectrice ou un chanfrein temporaire peut être utilisé. La cartouche ne doit pas être forcée à passer un obstacle. Un ajustement forcé est une rayure en puissance.
Le trajet d’insertion doit être droit et soutenu. Une cartouche longue et souple peut fléchir et frotter contre la paroi du boîtier. Pour les dimensions plus importantes, deux personnes sont préférables à une seule. La cartouche doit être alignée avec l’alésage avant de toucher la surface d’étanchéité. Une légère application de lubrifiant compatible sur le joint peut faciliter l’opération, mais ce lubrifiant ne doit pas migrer vers la membrane. La cartouche doit être poussée par le bouchon d’extrémité, et non par le paquet de plis ni par la cage extérieure. Pousser sur la cage peut déformer les plis et provoquer un frottement de la membrane contre la couche de support. L’insertion doit cesser dès que la résistance augmente fortement. Une poussée lente et droite est plus facile à maîtriser qu’un coup brusque.
L’étape de serrage de la bride et du joint est celle où de petites rayures se transforment en fuites réelles. Le joint doit être positionné uniformément, et la bride doit être serrée selon un schéma en croix. Un serrage excessif peut déformer le capuchon d’extrémité et détacher la membrane de la ligne de collage. Une clé dynamométrique est utile, mais le schéma de serrage recommandé par le fabricant prime sur toute valeur numérique unique. La zone entourant la bride doit être inspectée pour détecter des vis lâches, des rondelles ou des arêtes d’outils. Une clé tombée peut endommager la membrane avec une petite entaille facile à manquer. Un cas sur site dans une usine chimique du sud de la Chine a révélé exactement ce problème. L’équipe d’installation a utilisé une sangle métallique pour soulever une grande cartouche en place. La sangle a frotté contre le paquet de plis, laissant une trace d’abrasion près du capuchon supérieur. L’unité a passé l’inspection visuelle, mais une fuite localisée est apparue lors du test de point de bulle. La solution a consisté à utiliser une sangle souple et un manchon de guidage. La leçon retenue est que les équipements de levage doivent figurer dans le plan d’installation, et non être improvisés.
Un contrôle final doit confirmer que la cartouche est correctement en place, que le joint est uniformément comprimé et que la bride est bien serrée. Un essai de point de formation de bulles ou un essai de maintien sous pression peut fournir une référence pour la membrane ; la norme ASTM F316 décrit l’essai de point de formation de bulles pour les filtres à membrane. La norme ISO 16890 est utile pour la classification générale des filtres à air, mais elle ne remplace pas un contrôle d’installation. L’enregistrement doit mentionner l’identifiant de la cartouche, le boîtier, la date d’insertion et tout problème visible concernant l’état. Une rayure sur la membrane n’est pas toujours visible ; par conséquent, la documentation ne doit pas affirmer l’absence de rayures, sauf si l’inspection a été menée de façon exhaustive. Pour les projets exigeant une qualité constante du revêtement, des embouts propres et une traçabilité au niveau du lot, la base de production et le processus de contrôle qualité de Renhe peuvent soutenir la gestion et la documentation associées au travail.
 Actualités chaudes
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe se concentre sur les cartouches de filtre à air, les filtres à air de turbine à gaz, les matériaux de filtration plissés, et la poussière industrielle. Nos principaux produits ont été reconnus comme des produits haute technologie dans la province du Jiangsu, marques célèbres dans la ville de Wuxi, et ont obtenu la certification CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd Politique de confidentialité
 EN