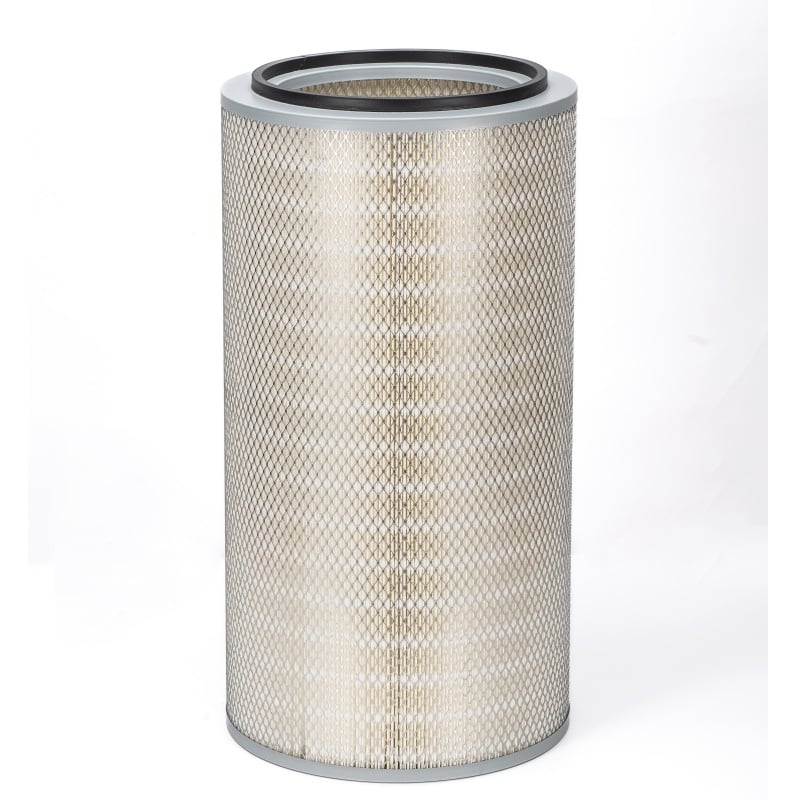
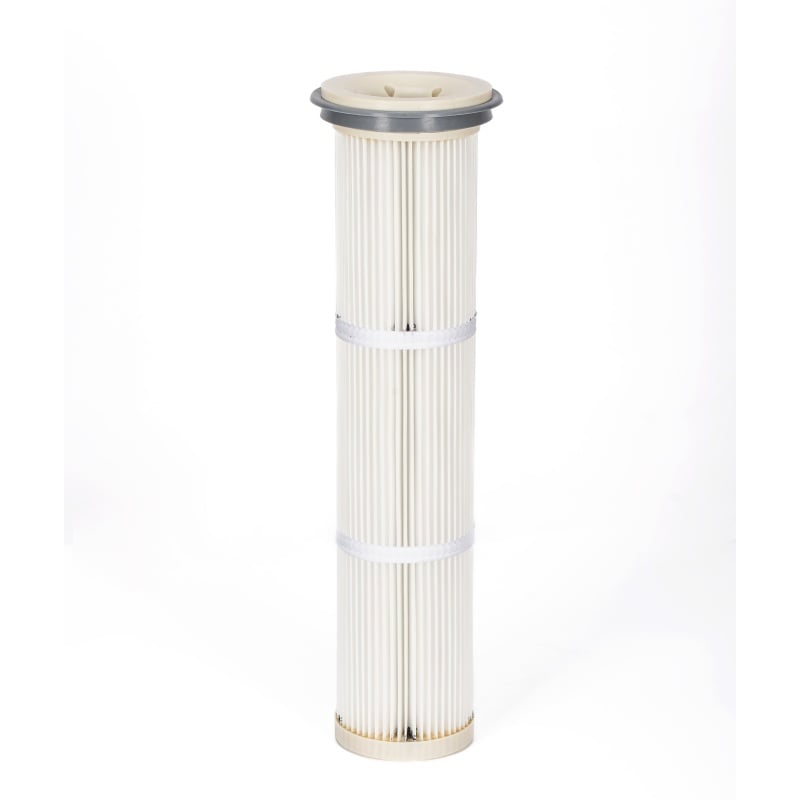
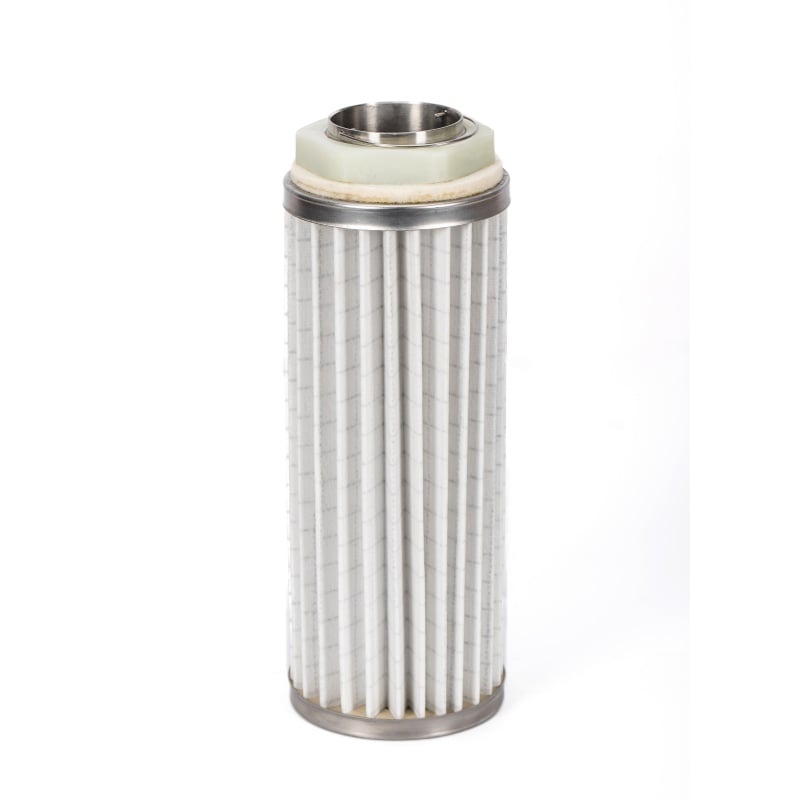
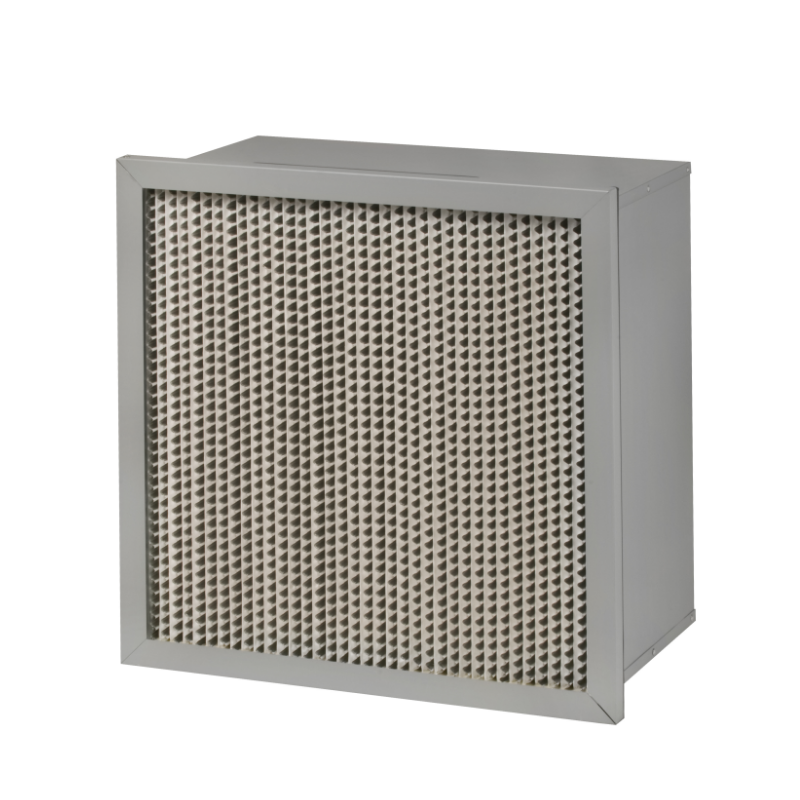
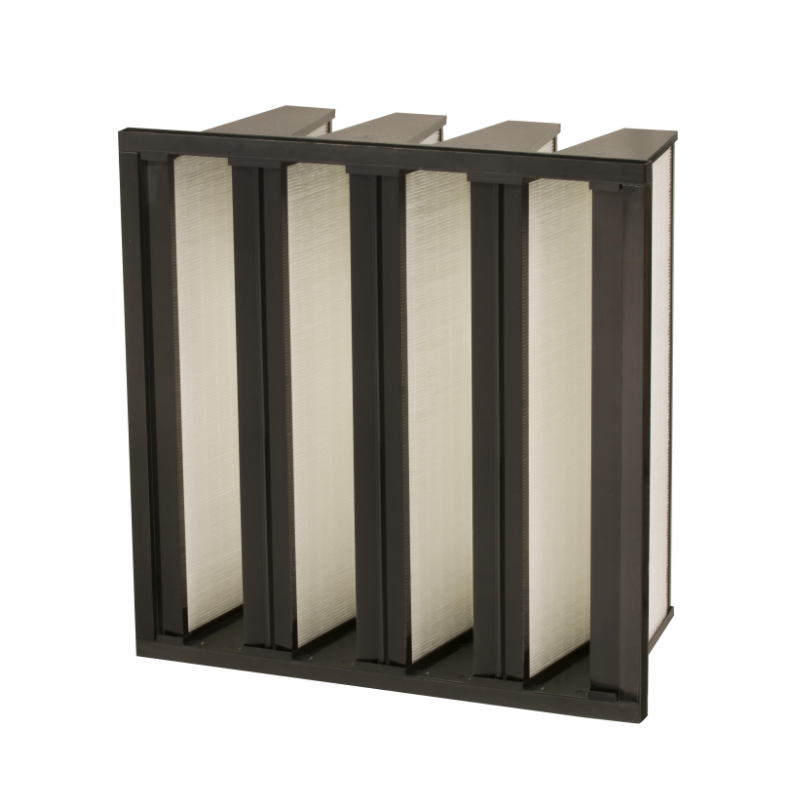
Un évent de silo est un petit filtre monté sur le dessus d’un silo, d’un bac ou d’une trémie. Il traite l’air déplacé lors du chargement de poudre et empêche la poussière de s’échapper du réservoir. L’appareil est souvent confondu avec un collecteur de poussière standard doté d’un boîtier plus petit. Cette comparaison omet l’intention de conception. Un évent de silo fonctionne à la source, c’est-à-dire directement sur le récipient de stockage, et son rôle est de renvoyer le matériau capturé dans ce même récipient chaque fois que le procédé le permet. Un évent de silo sans fond pousse ce principe encore plus loin. Le corps du filtre ne comporte ni trémie, ni vanne rotative, ni tiroir de collecte. La poussière désolidarisée du filtre tombe directement dans le silo. L’absence de fond n’est pas une réduction de coûts : elle constitue le trajet matériel.
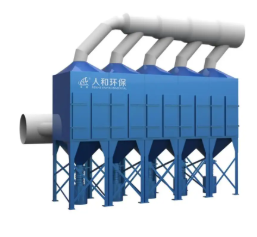
L’écoulement d’air dans un évent sans fond se déplace de l’espace libre au-dessus du silo vers le haut, à travers le milieu filtrant, puis vers l’atmosphère ou vers une conduite en aval. La poussière est retenue sur le côté sale du milieu. Une impulsion d’air comprimé fait fléchir le milieu, ce qui libère la couche de poussière, et la gravité fait le reste. Il n’y a ni vis sans fin, ni bac, ni étape de vidage manuel. Ce court trajet revêt une importance capitale pour trois raisons. Tout d’abord, les pertes de produit diminuent, car la poudre capturée retourne dans les stocks. Ensuite, la charge liée à l’entretien diminue, car il n’y a pas de récipient de collecte à vider ni de point de transfert susceptible de provoquer des déversements. Enfin, le récipient reste fermé, ce qui réduit l’exposition lors du nettoyage courant. En contrepartie, l’évent doit être monté verticalement, avec suffisamment d’espace libre sous le filtre pour permettre à la poussière libérée de tomber sans heurter une saillie ou un capteur.
Le retour direct fonctionne uniquement lorsque la poussière capturée est constituée du même matériau que le produit stocké et lorsque le procédé accepte de réintroduire ce matériau. Les cas les plus adaptés incluent les silos mono-produit, les charges minérales, les granulés plastiques accompagnés de fines, ainsi que de nombreuses poudres en vrac sèches non toxiques ni fortement hygroscopiques. La conception devient toutefois discutable dans plusieurs cas :
Les silos multi-produits, lorsque la contamination croisée constitue un problème de qualité.
Les poussières toxiques ou sensibilisantes, pour lesquelles toute voie de retour exige un examen spécifique de la confinement.
Les poudres collantes, humides ou agglomérantes, susceptibles de former des arches sur le filtre et de ne pas se libérer correctement.
Les flux alimentaires ou pharmaceutiques, pour lesquels toute voie de retour nécessite une évaluation formelle des risques.
Un orifice de déventilation sans fond n’est pas une solution universelle. Il s’agit d’une solution simple, mais limitée à un parcours matériel très restreint.
Une usine de poudre minérale dans le sud de la Chine disposait d'une rangée de silos équipés de ventilations conventionnelles pour silos, qui déchargeaient dans de petits trémies. Ces trémies devaient être vidées manuellement chaque semaine, et la poudre était perdue comme déchet. Une rétrofit a remplacé les trémies par des corps de ventilation sans fond. La poussière nettoyée par impulsions retombe désormais directement dans le silo. L’étape de vidange manuelle a disparu, et le flux de déchets s’est réduit. Ce rétrofit a également mis en évidence une limitation : pendant la saison humide, la poussière fine adhérait aux plis des filtres et la chute de pression augmentait. La solution consistait à isoler le corps de ventilation et à réduire l’intervalle entre les impulsions. Le retour direct fonctionnait, mais il nécessitait un contrôle de l’humidité, pas seulement l’absence d’un fond.
Le tableau ci-dessous compare une ventilation conventionnelle pour silos avec une conception sans fond, sur les points essentiels liés à l’approvisionnement et à la maintenance.
| Élément | Ventilation conventionnelle pour silos | Ventilation pour silos sans fond | Vérification avant sélection |
|---|---|---|---|
| Poussière collectée | Tombe dans la trémie | Retombe dans le silo | Même matériau accepté |
| Vidange | Manuel ou à valve | Aucun | Accès pour l’inspection |
| Perte de produit | Supérieur | Moins élevé | Dossiers par lot |
| Risque de contamination croisée | Contenues | Possible si le produit change | Service mono-produit |
| Risque d'humidité | Plus bas dans la trémie | Plus haut au niveau du filtre | Isolation et purge |
| Risque de poussière | Poussière collectée manipulée | La poussière retourne dans le récipient | NFPA 652 DHA |
Ce tableau n’est pas un classement. Il s’agit d’une liste de décisions. Une trémie sans fond nécessite un trajet vertical de chute, un milieu filtrant qui libère la couche de poussière proprement, et un système de pulsation dimensionné en fonction de la charge de poussière. Un manomètre n’est pas facultatif. Il constitue le premier signe que la couche de poussière ne se libère pas. Pour les poussières combustibles, la norme NFPA 652 exige une analyse des risques liés aux poussières, et le trajet de retour doit être inclus dans cette analyse.
Le premier contrôle porte sur l’identité du matériau. Si le silo change de produit, le circuit de retour peut transférer des fines d’un lot à un autre. Le deuxième contrôle concerne l’humidité. Une prise d’aération sur un silo froid peut provoquer la condensation d’eau sur le filtre et transformer une poudre fluide en un dépôt compact sur les parois. Le troisième contrôle porte sur le débit d’air. La prise d’aération doit évacuer l’air déplacé lors du remplissage sans créer de surpression dans le silo, ni provoquer un vide partiel lors de la vidange. Le quatrième contrôle concerne l’accès pour l’entretien. Même un corps sans fond nécessite un moyen d’inspecter le média filtrant, de remplacer les éléments filtrants et de vérifier le bon fonctionnement des vannes à impulsions. Le cinquième contrôle porte sur les émissions. Le renvoi des poussières vers le silo n’élimine pas l’obligation de respecter la limite locale de particules en suspension. Pour les projets exigeant une fabrication rigoureuse, un contrôle des composants au niveau des lots et une chaîne d’approvisionnement capable de s’adapter aux interfaces des silos, la base de production et le processus qualité de Renhe permettent de soutenir la documentation et la livraison associées au projet.
 Actualités chaudes
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe se concentre sur les cartouches de filtre à air, les filtres à air de turbine à gaz, les matériaux de filtration plissés, et la poussière industrielle. Nos principaux produits ont été reconnus comme des produits haute technologie dans la province du Jiangsu, marques célèbres dans la ville de Wuxi, et ont obtenu la certification CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd Politique de confidentialité
 EN