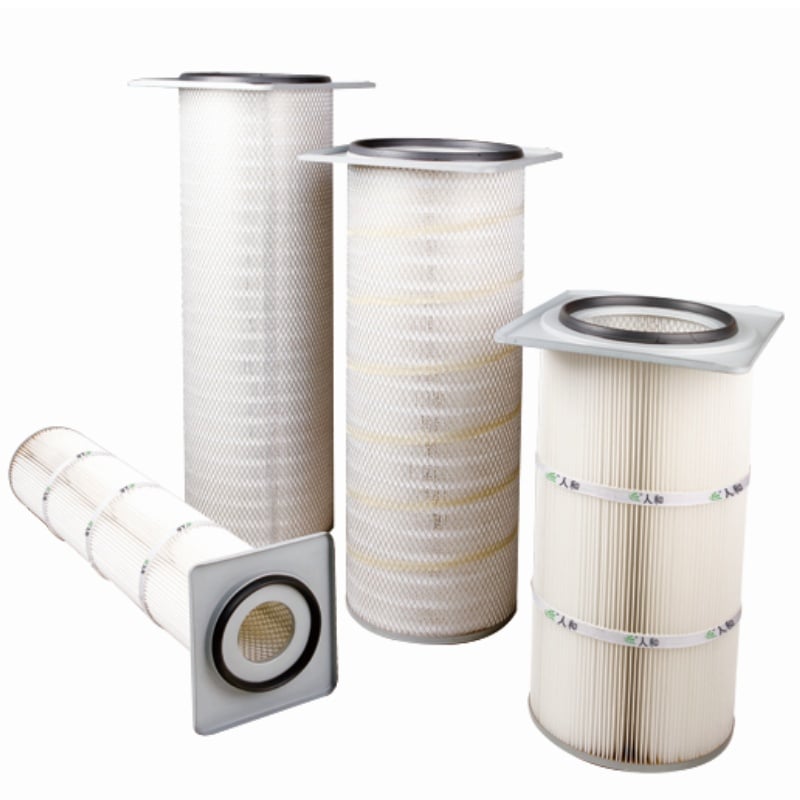
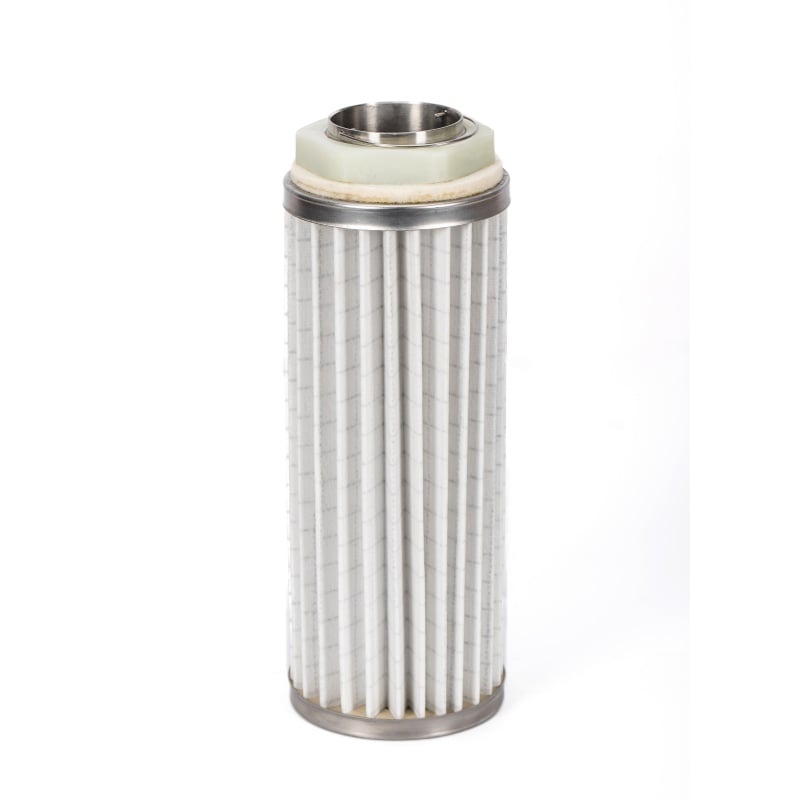
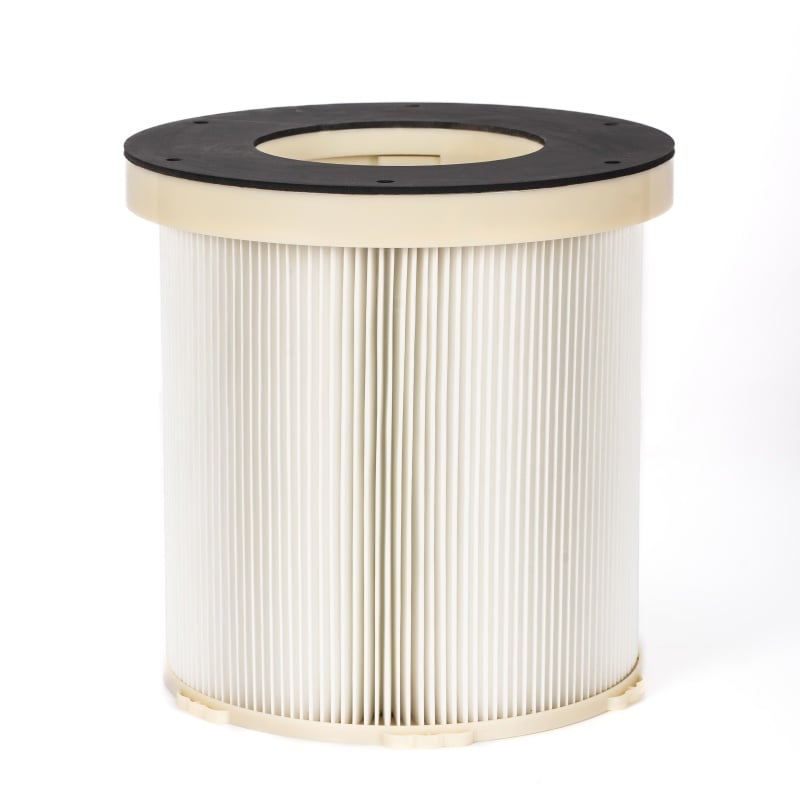
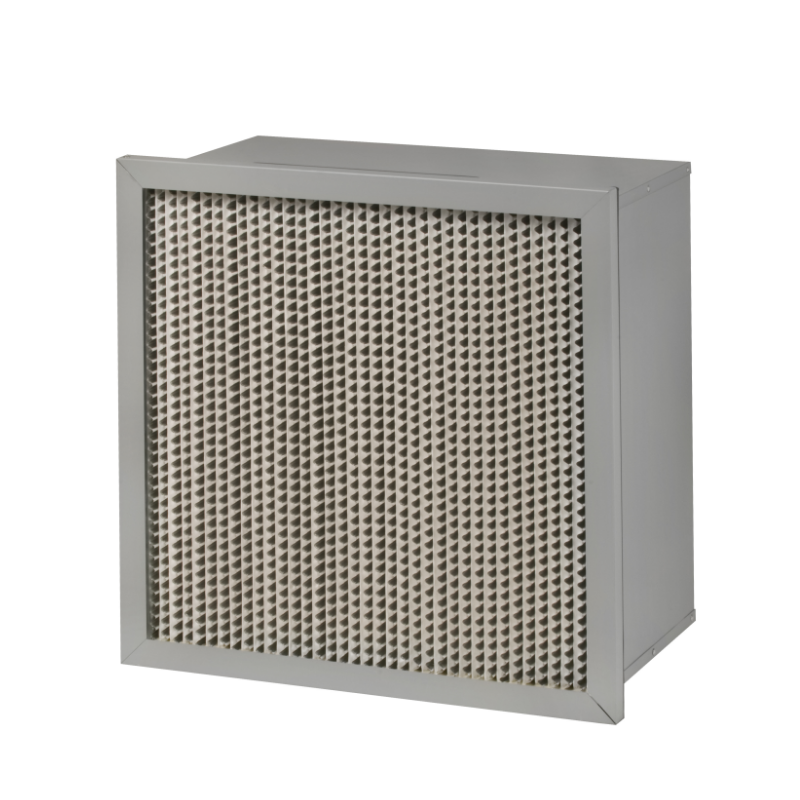
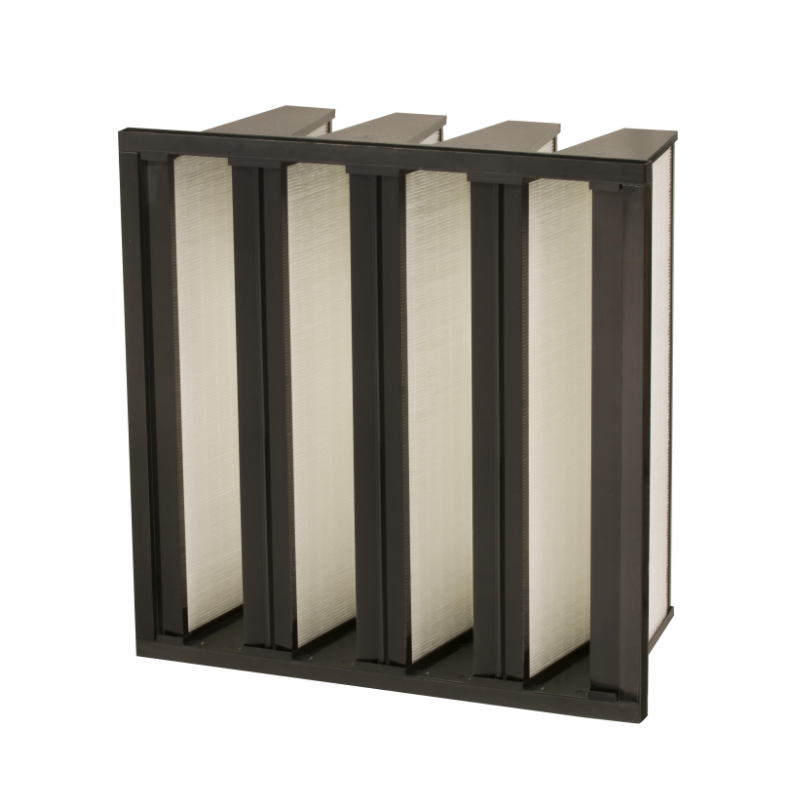
Un filtre HEPA à plis miniatures peut réussir un test d’efficacité en laboratoire tout en présentant des fuites au niveau de la liaison entre le cadre et le filtre, du bord de l’ensemble des plis ou de la ligne d’étanchéité du joint après installation. C’est pourquoi une inspection sur site par balayage à l’aérosol constitue un contrôle d’installation, et non une simple répétition du rapport d’usine. Les limites du test doivent être convenues avant que quiconque n’actionne un générateur d’aérosol. Ces limites englobent généralement le filtre lui-même, l’étanchéité du cadre, le joint du boîtier et la connexion en aval du conduit. Si le balayage commence à la surface du filtre mais néglige le boîtier, une fuite au niveau de la bride risque de passer inaperçue. La norme ISO 14644-3 décrit les méthodes générales d’essai des salles propres, tandis que la recommandation IEST-RP-CC034 fournit des orientations pratiques pour les essais de fuites sur filtres HEPA et ULPA. Ces références sont utiles car elles imposent que le plan d’essai précise l’aérosol de défi, la concentration en amont, la vitesse de balayage, la distance entre la sonde et la surface inspectée, ainsi que la limite d’acceptation. En l’absence de ces quatre ou cinq valeurs consignées par écrit, le balayage se réduit à un simple rituel visuel.
Les aérosols PAO et DOP sont tous deux acceptables pour les essais par balayage photométrique, lorsque le site le permet. Le PAO (polyalphaoléfine) est souvent privilégié car il est moins huileux et laisse moins de résidu sur les filtres et les surfaces des conduits. Le DOP (phtalate de di-octyle) possède une longue histoire dans les essais de filtres, mais fait l’objet de restrictions plus strictes dans certaines régions et peut laisser un film qui complique le nettoyage ultérieur. Le choix doit reposer sur l’évaluation EHS de l’installation, la calibration du photomètre fournie par le fabricant et les règles de gestion des déchets. Une erreur courante consiste à changer d’aérosol sans recalibrer le photomètre ou vérifier la sortie du générateur. Ce dernier mesure la diffusion lumineuse ; l’aérosol utilisé doit donc correspondre à la courbe de calibration. Si le site utilise du PAO alors que le photomètre a été calibré pour du DOP, les mesures peuvent dériver. Le tableau ci-dessous présente les différences pratiques.
| Élément | Essai au PAO | Essai au DOP | À confirmer |
|---|---|---|---|
| Résidu sur le filtre | Film huileux réduit | Film huileux accru | Plan de nettoyage après l’essai |
| Acceptation régionale | Largement utilisé | Restreint dans certaines zones | Approbation EHS |
| Étalonnage du photomètre | Doit correspondre à la PAO | Doit correspondre au DOP | Certificat d'étalonnage |
| Puissance du générateur | Stable et réglable | Stable et réglable | Concentration en amont |
| Vitesse de balayage | 2,5 à 5 cm/s en général | 2,5 à 5 cm/s en général | Procédure sur site |
La concentration en amont doit être suffisamment élevée pour permettre au photomètre de détecter une fuite, mais pas si élevée que la mesure en aval atteint la saturation. Un point de départ pratique consiste à choisir une concentration de défi produisant une lecture stable en amont dans la plage linéaire du photomètre, généralement comprise entre 10 et 100 microgrammes par litre, selon le modèle de l’appareil et la limite d’acceptation. L’aérosol doit être introduit en amont du filtre et laissé se mélanger. Une courte longueur de conduit équipée d’un déflecteur ou d’une plaque de mélange facilite ce processus. Si le défi est injecté directement à la surface du filtre, la concentration peut être hétérogène, et une valeur faible pourrait refléter un mélange insuffisant plutôt qu’un bon joint. La numérisation ne doit pas commencer tant que la lecture en amont n’est pas stable pendant au moins une minute. Une valeur fluctuante en amont rend suspecte chaque mesure en aval.
La sonde doit être maintenue près de la face du filtre, généralement à environ 2,5 cm de distance, et déplacée en passes chevauchantes. Le balayage doit couvrir le pourtour du cadre, les bords de l’ensemble de plis, les lignes de séparation et la zone de contact du joint. Un filtre à mini-plis comporte de nombreux plis étroits ; ainsi, un déplacement lent et régulier dans le sens des plis est plus fiable qu’un balayage rapide en zigzag. Une vitesse courante sur site est de 2,5 à 5 cm par seconde. Au-delà de cette vitesse, un petit trou peut échapper à la détection par la sonde. La mesure en aval doit être surveillée en continu, et non pas échantillonnée à la fin de chaque passage. Dès qu’une augmentation apparaît, la sonde doit s’arrêter et l’emplacement concerné doit être marqué. La limite d’acceptation dépend du site, mais de nombreuses installations de filtres HEPA utilisent un seuil de fuite exprimé en pourcentage de la concentration amont, souvent 0,01 %. Cette valeur précise doit figurer dans le plan d’essai, et non dans une transmission orale.
Une lecture de fuite ne signifie pas automatiquement un défaut du filtre. La source peut être une jointure du boîtier, une bride, un angle du châssis endommagé ou une liaison entre plis. La première étape consiste à confirmer l’emplacement de la fuite à l’aide d’un passage plus lent de la sonde et d’une vérification directionnelle fine. Si la fuite provient de la jointure, le remontage ou le remplacement de celle-ci constitue la correction appropriée. Si la fuite se situe au niveau de la liaison entre le châssis et les plis ou sur le bord d’un pli, une petite quantité de produit d’étanchéité approuvé peut être appliquée, mais la réparation doit être compatible avec les matériaux du filtre et avec le procédé. Un cas sur site dans une salle de remplissage pharmaceutique du sud de la Chine a mis en évidence l’intérêt d’un second passage. Le premier balayage, trop rapide, avait indiqué une surface exempte de fuite. Un second balayage effectué à 2,5 cm par seconde a permis de détecter un trou d’épingle au niveau de la liaison entre plis et châssis. La réparation a consisté à appliquer un petit cordon d’étanchéité, suivi d’un nouveau test complet de la zone réparée et d’une vérification périmétrique. Ce nouveau test s’est avéré concluant, mais l’enseignement tiré était que la vitesse de déplacement de la sonde fait partie intégrante de la mesure, et non une simple commodité.
L’enregistrement doit inclure le type d’aérosol, le réglage du générateur, la concentration en amont, la date d’étalonnage du photomètre, la distance de la sonde, la vitesse de balayage, la limite d’acceptation, les emplacements des fuites, la méthode de réparation et le résultat du contre-essai. Un rapport de balayage dépourvu de ces détails est difficile à défendre lors d’un audit. La méthode comporte également des limites. Le balayage au photomètre est un essai de fuite, non un essai complet d’efficacité. Il ne remplace pas la classification des filtres selon la norme EN 1822 ni un décompte de particules au niveau du système. Des fuites très petites, inférieures à la sensibilité du photomètre, peuvent demeurer indétectées. Une humidité élevée, des produits chimiques réactifs et des aérosols huileux peuvent fausser les mesures. Le balayage doit être effectué par du personnel formé, équipé d’un photomètre étalonné et suivant une procédure écrite. Pour les projets exigeant une construction cohérente des filtres et une traçabilité par lot, la base de fabrication et le processus de contrôle qualité de Renhe peuvent soutenir l’aspect documentaire de ce travail, qui revêt souvent autant d’importance que le balayage lui-même.
 Actualités chaudes
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe se concentre sur les cartouches de filtre à air, les filtres à air de turbine à gaz, les matériaux de filtration plissés, et la poussière industrielle. Nos principaux produits ont été reconnus comme des produits haute technologie dans la province du Jiangsu, marques célèbres dans la ville de Wuxi, et ont obtenu la certification CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd Politique de confidentialité
 EN