Una linea di rettifica che appare pulita dall’ingresso può comunque spingere polvere metallica fine oltre gli operatori. Le particelle metalliche generate da taglio e saldatura rimangono sospese, vengono trasportate dall’aria del laboratorio e si depositano sulle macchine e sui polmoni. Scegliere un sistema di filtrazione a cartuccia per abitudine anziché in base a misurazioni precise porta a uno di due esiti negativi: postazioni incapaci di catturare la polvere oppure filtri sostituiti con frequenza eccessiva. Una raccolta affidabile della polvere nel settore della lavorazione dei metalli parte da tre domande: quanta aria deve raggiungere il cappuccio di aspirazione, quanta superficie filtrante è installata e come si comporta la polvere sulle pieghe del filtro. Questa guida fornisce le risposte utilizzando la specifica RH XLC II come punto di riferimento.
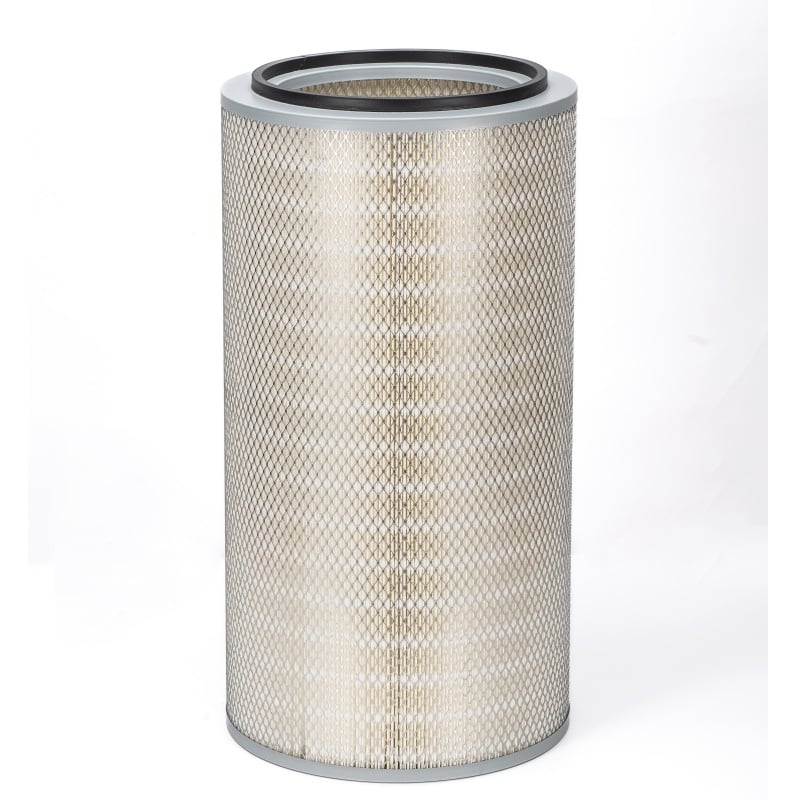
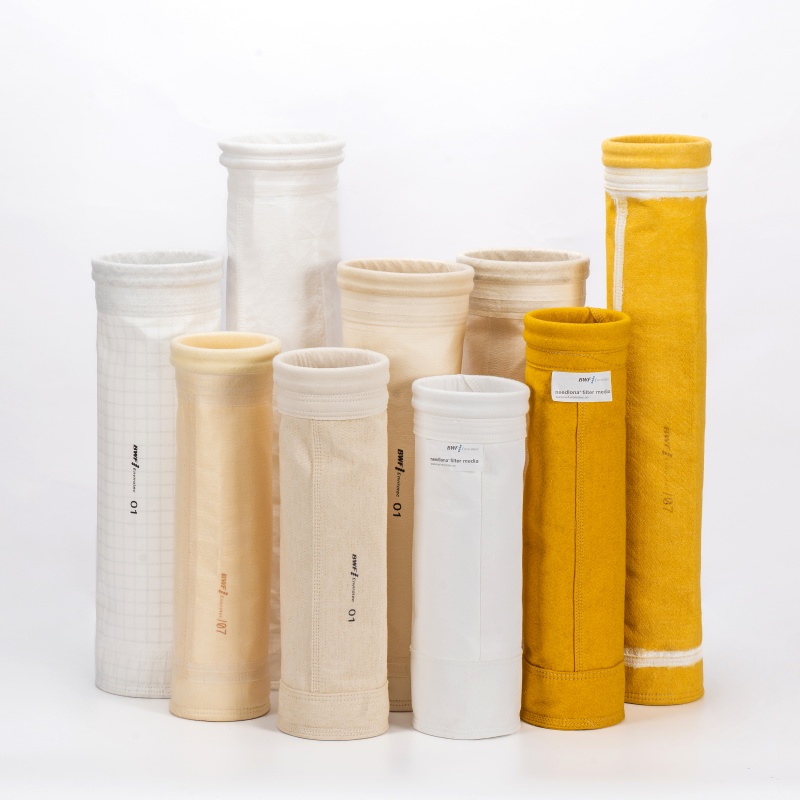
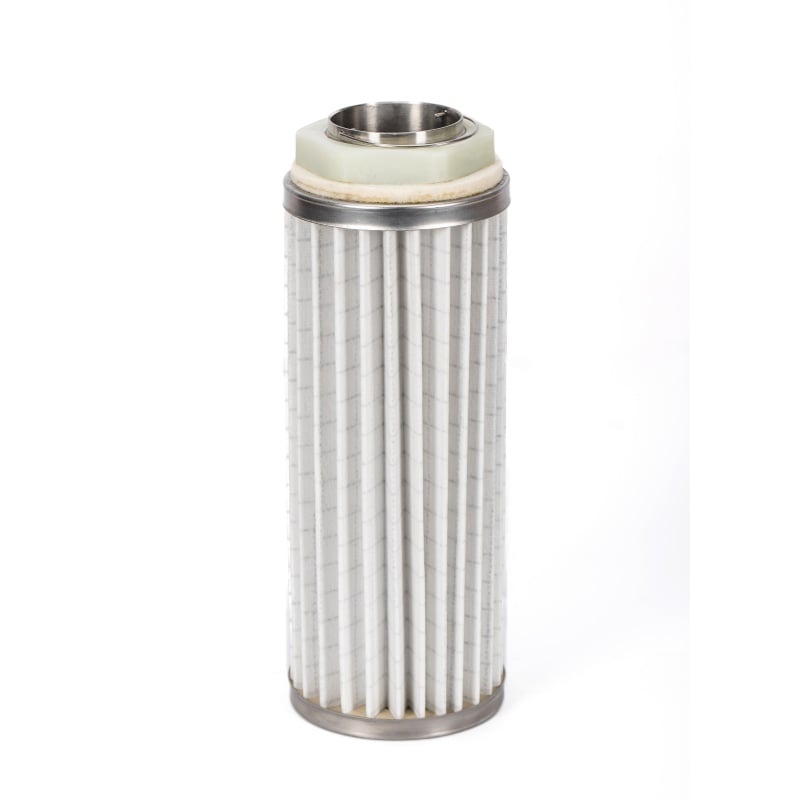
La polvere metallica fine è la ragione per cui esistono i filtri a cartuccia nelle operazioni di lavorazione. I mezzi filtranti pieghettati offrono una grande superficie di filtrazione all’interno di un armadio compatto, ideale per officine con spazio limitato sul pavimento. Rispetto a un sistema a maniche progettato per applicazioni ad alto volume, come quelle nel settore del cemento o della fonderia, un filtro a cartuccia trattiene le particelle fini a bassa velocità superficiale e con un ingombro ridotto. Per questo motivo, i sistemi di aspirazione per i fumi da saldatura basati su mezzi filtranti pieghettati sono diffusi nelle aree di lavorazione. Il mezzo filtrante e l’involucro devono essere adatti al tipo di polvere, che può essere abrasiva e, in alcuni leghe, infiammabile. Una raccolta affidabile delle polveri derivanti dalla lavorazione dei metalli inizia con un campionamento: osservare se la polvere è asciutta e scorrevole oppure appiccicosa a causa dei fluidi da taglio, e verificare se il processo genera scintille.
La portata d'aria del depolveratore determina se la polvere lascia la postazione o si disperde nell'officina. Stimare la velocità di cattura necessaria per ciascuna cappa o braccio, quindi sommare la perdita di pressione del sistema di canalizzazione. Un depolveratore a cartuccia con portata nominale più elevata è utile soltanto se l'aria raggiunge effettivamente la cappa. Una sovradimensionatura spreca potenza del ventilatore e riporta le particelle sul mezzo filtrante. Il calcolo della superficie filtrante è il passaggio complementare: dividere la portata d'aria per un rapporto aria-tessuto adeguato; utilizzare un rapporto inferiore per polveri metalliche fini, in modo da mantenere stabile la caduta di pressione. Lo stesso ragionamento vale nella scelta di un depolveratore per fumi di saldatura da utilizzare su postazioni miste. Richiedere la superficie effettiva del mezzo filtrante installato, non le dimensioni dell'armadio, e verificare che sia compatibile con la portata d'aria del depolveratore prevista.
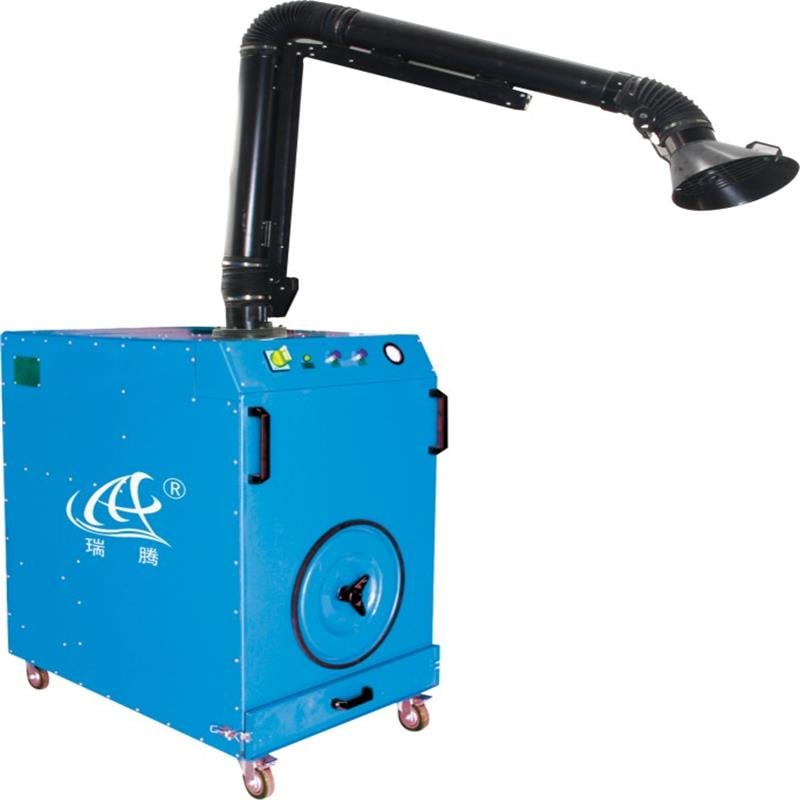
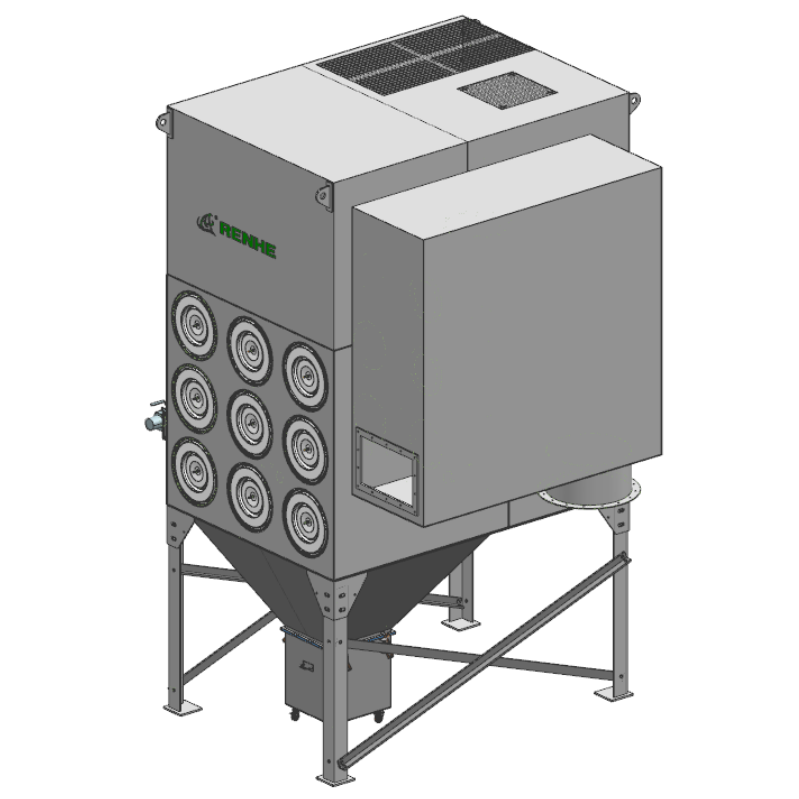
Il depolveratore a cartucce orizzontali RH XLC II rappresenta un utile riferimento, poiché la sua gamma copre stazioni di piccole e grandi dimensioni. La portata d’aria varia da 3300 a 45000 m³/h tra i diversi modelli, mentre la superficie filtrante va da 184 a 1472 metri quadrati. L’efficienza di filtrazione è dichiarata pari al 99,99 per cento. La resistenza è indicata in tre fasi: iniziale (120–250 Pa), operativa (500–700 Pa) e finale (1000–1250 Pa), fornendo così indicazioni precise sul momento opportuno per la pulizia e la sostituzione. Questa gamma di depolveratori a cartucce è modulare, pertanto la capacità può essere ampliata senza dover procedere a una progettazione completa ex novo. Ogni depolveratore a cartucce di questa gamma segue le stesse indicazioni relative alle tre fasi di resistenza. Prima di procedere alla selezione finale, verificare i documenti di prova e confermare quale modello corrisponde ai valori calcolati di portata d’aria e superficie filtrante del vostro depolveratore.
L'accesso alla manutenzione è il fattore che determina la reputazione di un depolveratore a cartuccia. L'RH XLC II utilizza un'installazione del cassetto inclinata di 15 gradi, in modo che le cartucce fuoriescano dal lato pulito e il pavimento rimanga più pulito durante la sostituzione. Una paratia all'ingresso dell'aria sporca protegge il mezzo filtrante dall'impatto, mentre il numero ridotto di componenti interni diminuisce le probabilità di guasto. Per la raccolta delle polveri derivanti dalla lavorazione dei metalli, questa combinazione si traduce in minori fermi non programmati e in una rimozione della polvere più costante. Un depolveratore per fumi da saldatura deve essere verificato confrontando la portata d'aria con quella del depolveratore a cartuccia prima di essere abbinato a una stazione di rettifica. Quando si valuta un depolveratore a cartuccia, occorre esaminare come si accede al mezzo filtrante e come l'ingresso gestisce la polvere prima che questa entri in contatto con le pieghe.
Un'impresa multinazionale del settore dell'industria pesante, specializzata nella costruzione di gru a torre e su cingoli, affrontava il problema dei punti di saldatura in movimento su grandi componenti in acciaio al carbonio, utilizzando processi di saldatura a filo continuo con protezione di gas attivo (MAG) e a tungsteno con protezione di argon. Una cappa fissa non riusciva a seguire l’arco di saldatura, quindi il team ha adottato un sistema distribuito di soffiaggio e aspirazione: aperture di immissione poste a circa quattro metri d’altezza e aperture di estrazione posizionate a circa nove metri, una di fronte all’altra, per creare una cortina d’aria controllata e una zona locale di ricircolo verso il basso. Il sistema di raccolta dei fumi di saldatura ha catturato la nube direttamente alla sorgente e l’ha convogliata verso il sistema di filtrazione, impedendone la diffusione nell’area di lavoro. Per la raccolta delle polveri derivanti dalla lavorazione dei metalli, l’insegnamento è chiaro: adattare il sistema di captazione al movimento della sorgente, quindi dimensionare il filtro a cartucce in base alla quantità effettivamente captata. Tale filtro a cartucce gestiva le sorgenti in movimento adattando la captazione alle operazioni di lavoro.
Un errore comune consiste nel considerare il calcolo della superficie filtrante come un aspetto secondario, il che comporta un aumento della caduta di pressione e una riduzione della durata del mezzo filtrante. Le particelle oleose o appiccicose ostruiscono i pieghi del filtro piu' rapidamente rispetto alla polvere secca. Nella raccolta della polvere in ambito lavorazione metalli, il calcolo della superficie filtrante deve essere verificato prima di definire le dimensioni dell'armadio. Nessun sistema di filtrazione a cartuccia dovrebbe essere acquistato in base esclusivamente all'ingombro fisico. Confrontare le diverse soluzioni in base alla portata d'aria effettivamente misurata e alla superficie filtrante installata, anziche' su un singolo valore indicativo.
Domanda uno: con quale frequenza va sostituito il mezzo filtrante di un sistema di filtrazione a cartuccia?
Risposta: non esiste un intervallo fisso. Effettuare la sostituzione quando la caduta di pressione a filtro pulito rimane elevata dopo l'impulso di rigenerazione oppure quando si rileva la presenza di polvere a valle del filtro. Monitorare l'andamento della caduta di pressione nel tempo risulta piu' affidabile rispetto al semplice conteggio dei mesi, e un calcolo accurato della superficie filtrante agevola la pianificazione delle scorte di ricambio.
Domanda due: un unico apparecchio puo' gestire contemporaneamente sia i fumi sia la polvere da rettifica?
Risposta: Di solito sì, se la polvere è asciutta e il mezzo filtrante è adatto alla frazione più fine. Le correnti miste oleose e asciutte sono più difficili da trattare; un sistema di aspirazione per fumi di saldatura con lo stesso mezzo filtrante è spesso sufficiente quando il carico è leggero, ma è necessario verificare se occorre un separatore preliminare o un mezzo filtrante diverso per la vostra applicazione di raccolta polveri da lavorazione metalli.
Domanda tre: Cosa va controllato riguardo al flusso d’aria del depolveratore prima dell’ordine?
Risposta: Richiedere i dati misurati di portata d’aria e caduta di pressione, i dettagli sull’efficienza del mezzo filtrante e le certificazioni rilevanti per il vostro mercato. Esaminare attentamente le specifiche tecniche e verificare i documenti di prova, anziché accontentarsi di una semplice promessa verbale.
 Notizie in primo piano
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
2026-11-19
Renhe si concentra sulla cartuccia del filtro dell'aria, sul filtro dell'aria della turbina a gas, sui filtri a pleat, sulla polvere industriale, i nostri prodotti principali sono stati riconosciuti come prodotti ad alta tecnologia nella provincia del Jiangsu, marchi famosi nella città di Wuxi e certificazione CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd Informativa sulla privacy
 EN