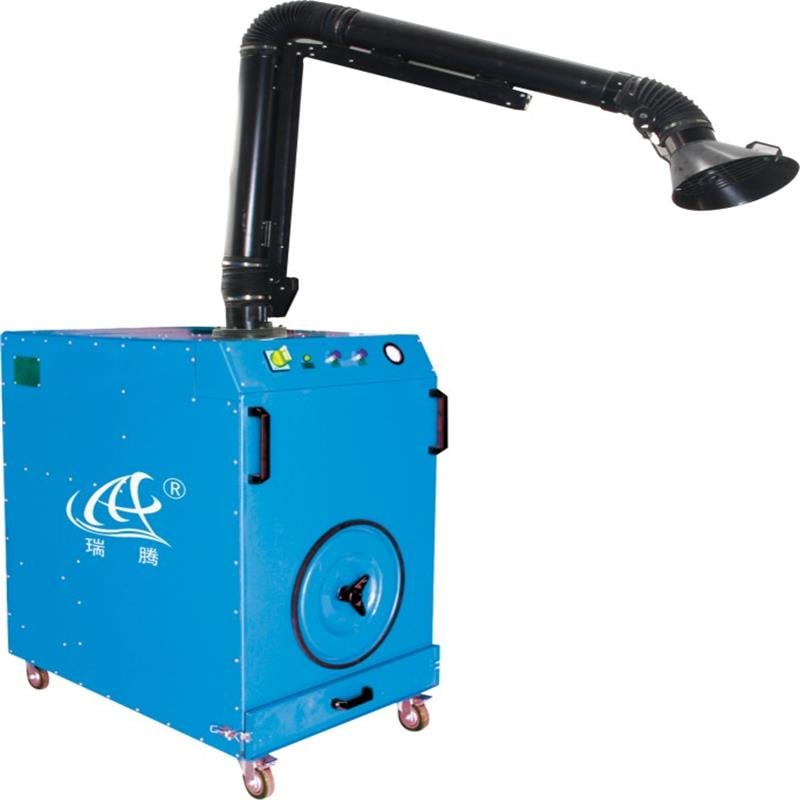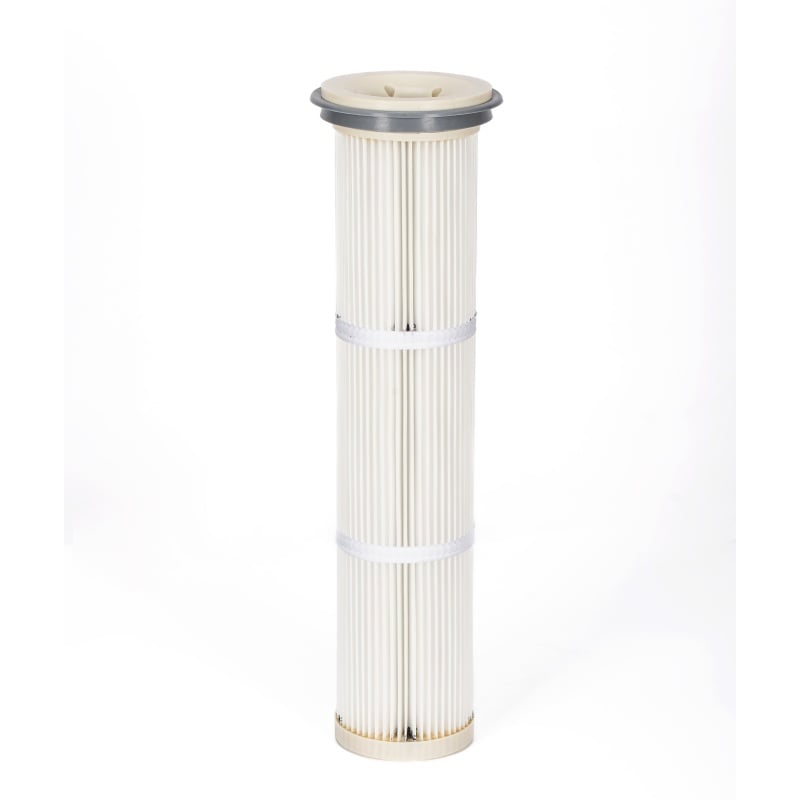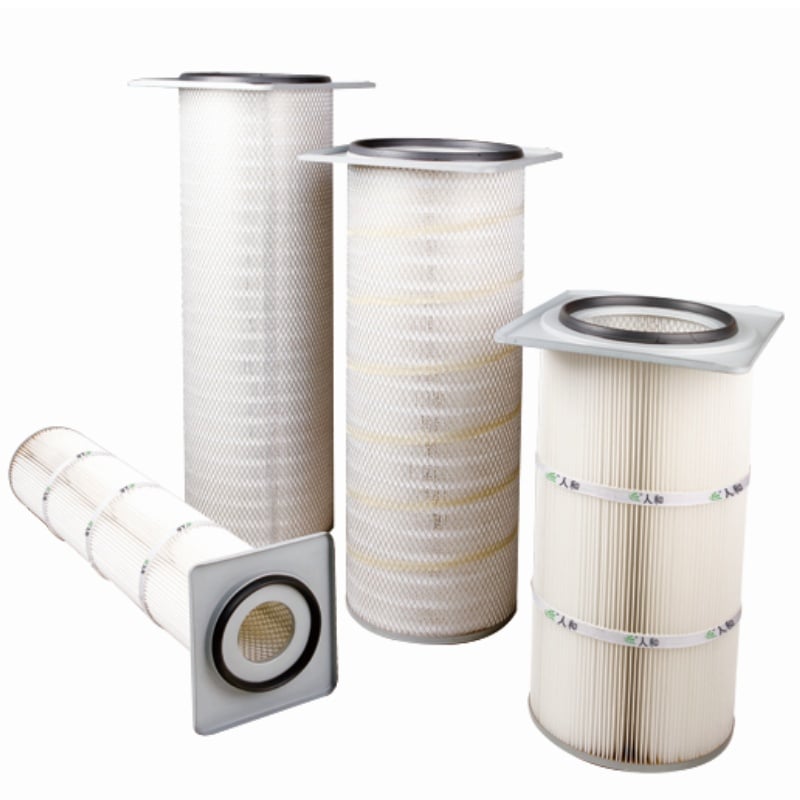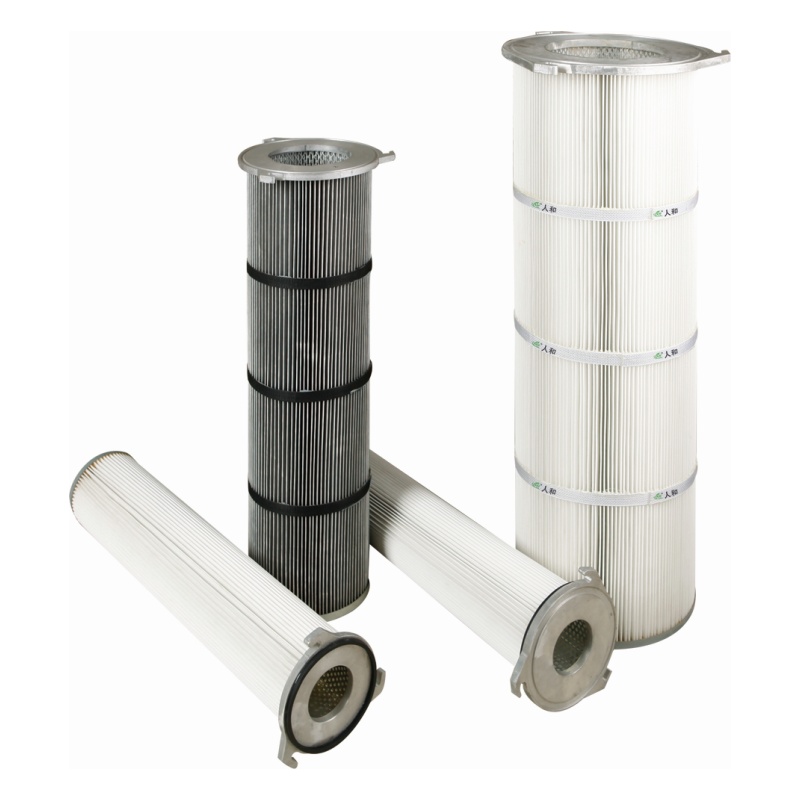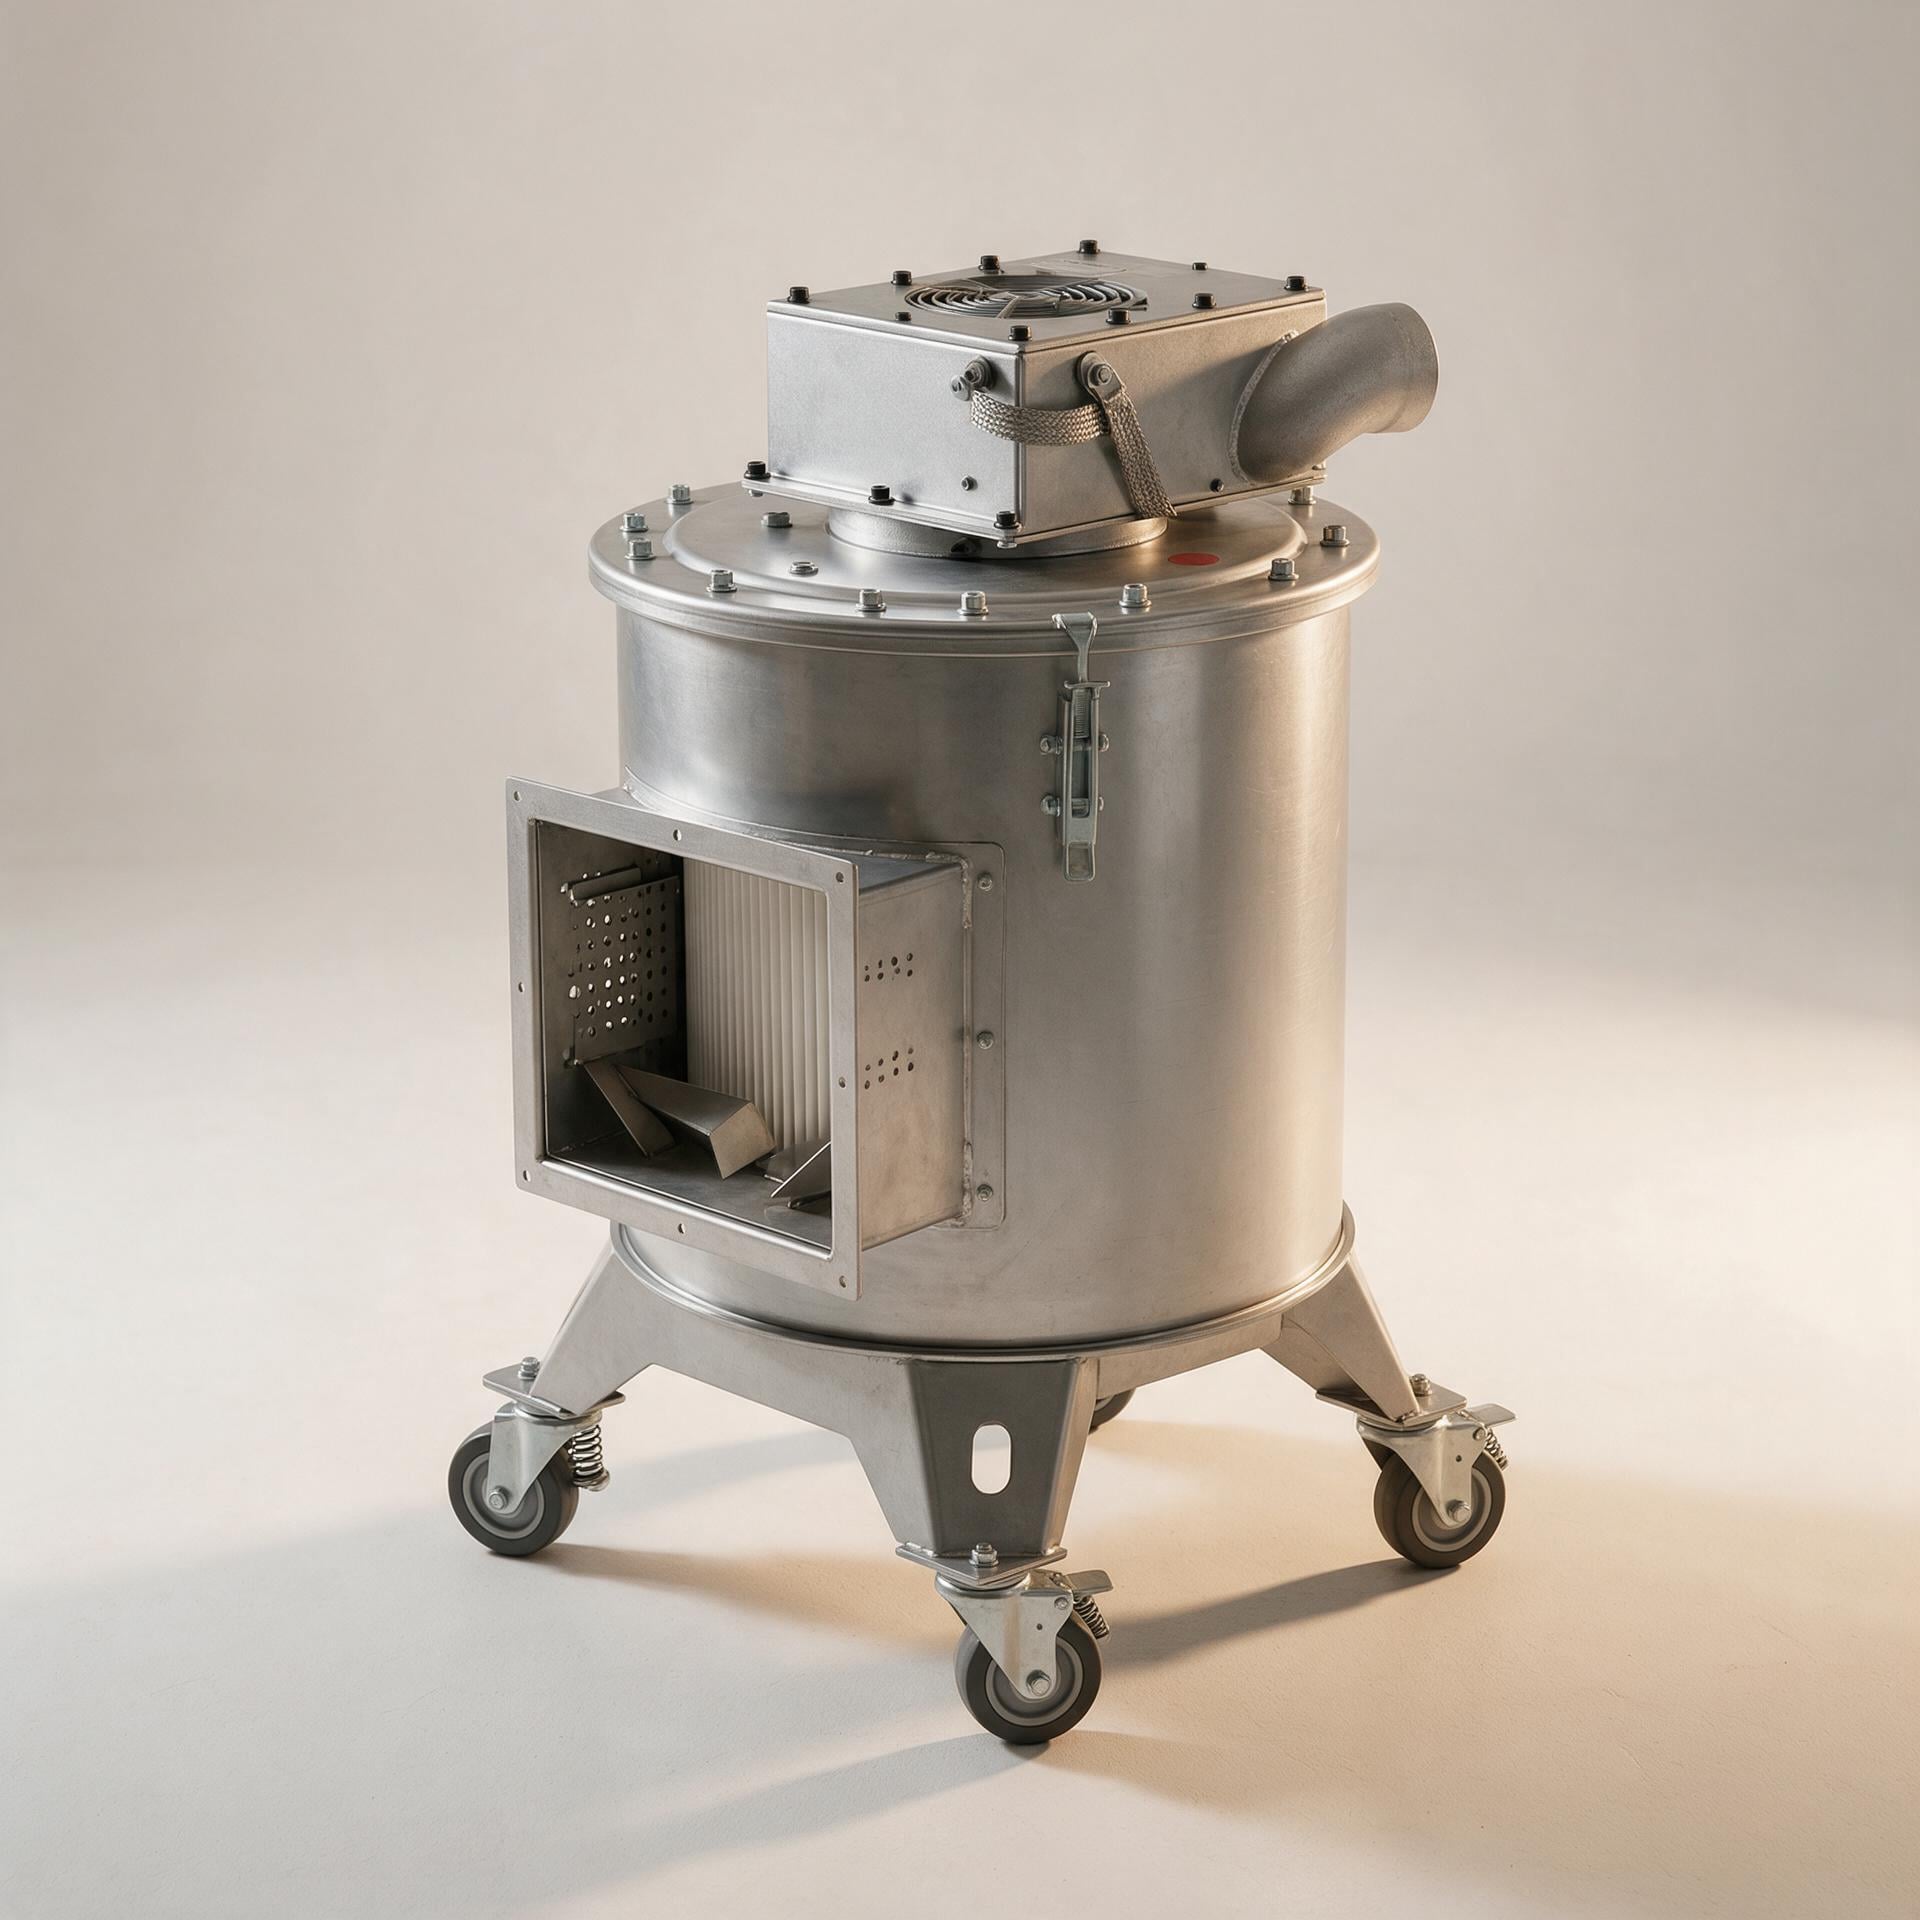
溶接アークから発生するわずかな火花は、開放空間では無害です。しかし、ダクト内では、同じ火花がフィルター室へと運ばれ、その中に浮遊する微細な粉塵と混ざり合うことで、明確に認識されている火災リスクを引き起こします。このため、溶接煙排気装置は、単にファンにフィルターを付けたものではなく、あくまで「一体型の安全システム」として評価されるべきです。購入者が空気流量(風量)のみに注目すると、フィルター媒体に到達する前に高温粒子を処理する段階を見落としがちであり、結果として溶接煙の捕集性能が低下します。内蔵スパークアレスタは、この課題に対応するため、システムの最前線で高温粒子を捕捉・冷却します。火花による火災防止は、気流がフィルターに到達するずっと以前、ここから始まります。こうした役割を理解することで、特に1台で複数の作業場所をカバーする場合など、仕様策定の際により適切な質問ができるようになります。
内蔵スパークアレスタを、事前処理段階と捉えてください。その役割は、空気中に混じる最も高温の破片を、フィルター媒体(粉塵層を有する場合あり)に到達する前に除去または冷却することです。実用的には、内蔵スパークアレスタにより、フィルターの直前に意図的な分離工程が追加されるため、溶接煙排気装置は、フィルター媒体が火花の直接衝撃に耐えることに依存しなくなります。その機械的構造はプロセスごとに異なり、カタログの画像から推測するのではなく、必ずサプライヤーに確認してください。購入者にとって重要なのは原理です:高温粒子は、フィルトレーション領域に入る前にエネルギーを失うべきです。この原理こそがスパークアレスタによる火災防止の根幹であり、納入される書面によるシステム説明書には必ず記載されている必要があります。
火花消火装置の防火性能は、単一の部品だけでは確保されません。フード、ダクト、分離段階、フィルター媒体、および清掃方法が、いかに連携して機能するかに依存します。たとえば、帯電防止媒体は、静電気を蓄積させず、確実に逃がすために用いられます。また、集塵フレームは、信頼性の高いアースポイントに接続(ボンディング)されている必要があります。可燃性金属粉塵を処理する溶接煙集塵機は、あくまで「一体として」検討すべきです。つまり、火花がどこで発生し、どの程度の距離を飛散するのか、そして火花と粉塵層の間に何があるのか——これらを総合的に評価する必要があります。サプライヤーは、その安全設計の根拠を、専門用語を使わずに分かりやすく説明すべきです。もし「フィルターがすべての火花を捕らえる」という主張だけで説明が終わっているなら、それは溶接煙集塵機の仕様としては不十分とみなすべきです。
すべての溶接作業が、溶接煙集塵装置に同じ負荷をかけるわけではありません。固定式作業台での手溶接では、予測可能な煙の発生が見られますが、大型部品の溶接のように溶接点が移動する場合は、分散型の捕集が必要になります。したがって、溶接煙の集塵方式もそれに応じて変化します。すなわち、フードの位置、ダクトの長さ、複数の作業場所で1台の装置を共有するかどうかといった要素は、高温粒子の挙動に直接影響します。高付着量プロセス向けに仕様された溶接煙集塵機では、軽量加工用のものと比べ、上流側の分離機能に対する配慮がより重要になります。ご使用の作業場所レイアウトに最も適したRH/HY溶接煙集塵機の構成をご確認のうえ、その推奨根拠となる風量計算資料も併せてお問い合わせください。溶接煙の集塵効果は、アークに極力近い位置で捕集を行い、ダクト内に粒子が沈降しないよう設計されている場合に最も高まります。
タワークレーンおよびクローラークレーンを製造する多国籍重工業企業は、よくある制約に直面していました。すなわち、ブームラインで取り扱う大型炭素鋼部品の溶接箇所が、加工物に沿って移動していたのです。工場ではMAG溶接(ガスシールド溶接)およびアルゴンアーク溶接を採用していたため、煙の発生源は固定された作業位置に限定されませんでした。そこで採用された対策は、分散型の吹き出し・吸引集塵方式でした。吹き出し口は作業エリア周辺の約4メートルの高さに設置し、吸引口は約9メートルの高さに配置することで、作業領域上空に局所的な下降気流を形成しました。このような配置では、各溶接煙集塵装置が広範囲に及ぶ火花を耐えられる必要があります。購入者が学ぶべき教訓は、火花消火機能の防火安全性が、フィルター室の性能と同様に、捕集形状(フードの配置や気流設計)に大きく依存することです。したがって、火花消火機能は、後付けではなく、あらかじめフードの配置設計と一体として仕様に盛り込むべきであるということです。
溶接煙排気装置の仕様書を信頼できるものにするには、4つの点を確認する必要があります。第一に、上流側の分離段階(スパーク処理段階)とその清掃方法を確認してください。なぜなら、点検・清掃が一切行われないスパーク処理段階は、フィルターを保護できなくなるからです。第二に、ダクトおよび集塵機本体フレームのアース接続および静電気対策を確認します。第三に、空気流量を、単なる1シフト平均ではなく、同時に稼働する溶接作業台の台数に合わせて設定します。第四に、フィルター交換時に集塵された粉塵が作業場内に再飛散しないよう、安全な交換方法が確保されているかを確認します。また、スパークアレスタによる火災防止機能も、定められたスケジュール通りにシステム全体を清掃し続けることで初めて発揮されます。溶接煙排気装置の性能評価は、単一のデモンストレーションではなく、実際の生産サイクル全体を通じた動作状況に基づいて行うべきです。レイアウトを承認する前に、関連資料の提供を依頼し、試験報告書の内容を必ず確認してください。
質問①:内蔵型スパークアレスタは、火災抑制システムと同じものですか?
回答:いいえ。内蔵スパークアレスタは、フィルター領域に入る前に高温の粒子を除去または冷却する、上流側の予防措置です。消火システムを代替するものではなく、溶接煙集塵機には、この2つの層を含む安全計画が必要です。
質問2:溶接煙集塵機で特に注意すべき溶接プロセスはどれですか?
回答:目視で確認できるスパッタや微細な可燃性粉塵を発生させるプロセスが、最も厳密な検討対象となります。クレーン工場の事例では、大型炭素鋼部品に対するMAG溶接およびアルゴンアーク溶接において、固定式のホッパー1台ではなく、分散型捕集方式が採用されました。
質問3:溶接煙集塵機はどこに設置すべきですか?
回答:捕集装置はアークに近い位置に配置し、ダクトの配管長を短くして粉塵の沈降を防ぐ必要があります。溶接ポイントが移動する場合は、遠方の単一吸込口よりも分散型集塵が実用的であることが多く、溶接煙の集塵計画は、実際の作業パターンに基づいて立案すべきです。
 最新ニュース
2026-11-21
2026-11-21
2026-11-21
2026-11-21
2026-11-21
2026-11-20

レンヘはエアフィルターカートリッジ,ガスタービンエアフィルター, プレートフィルターメディア,産業用粉塵に注力しています 私たちの主な製品は, 江苏省でハイテク製品として認められ, 武士市で有名な商標, CE認証されています.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd プライバシーポリシー
 EN