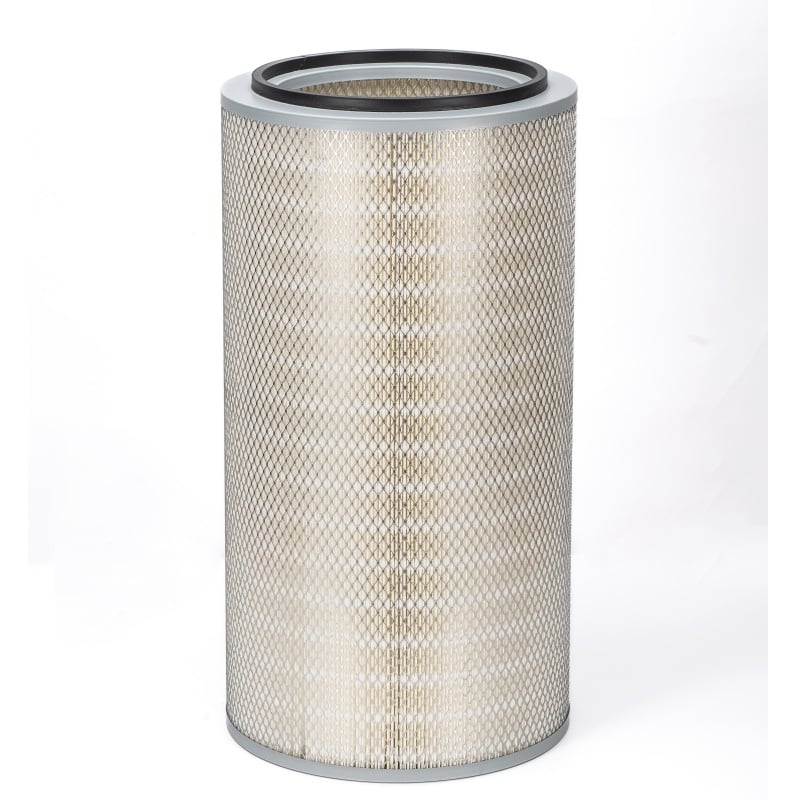
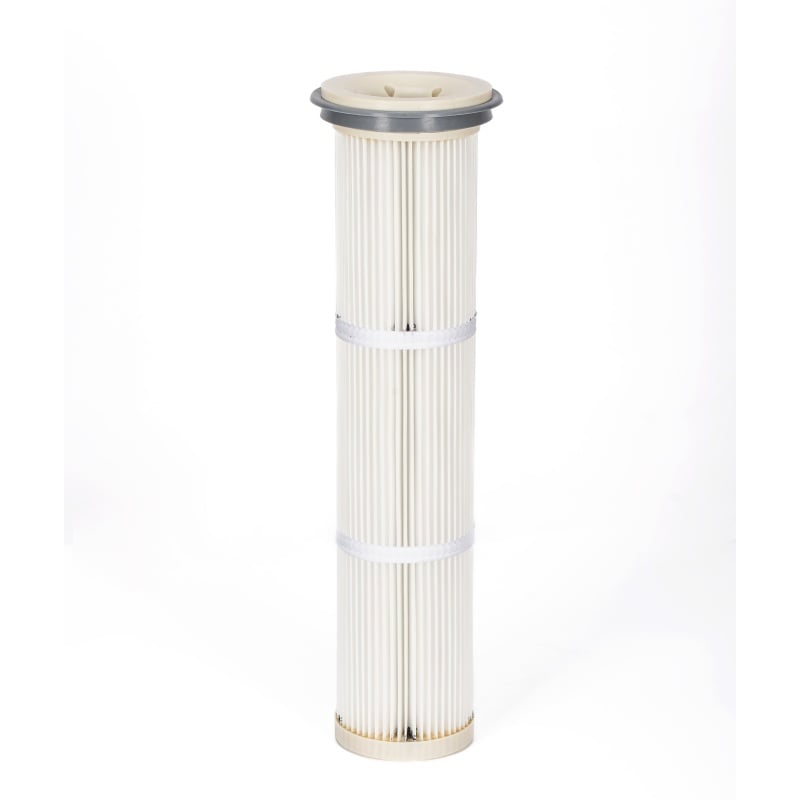
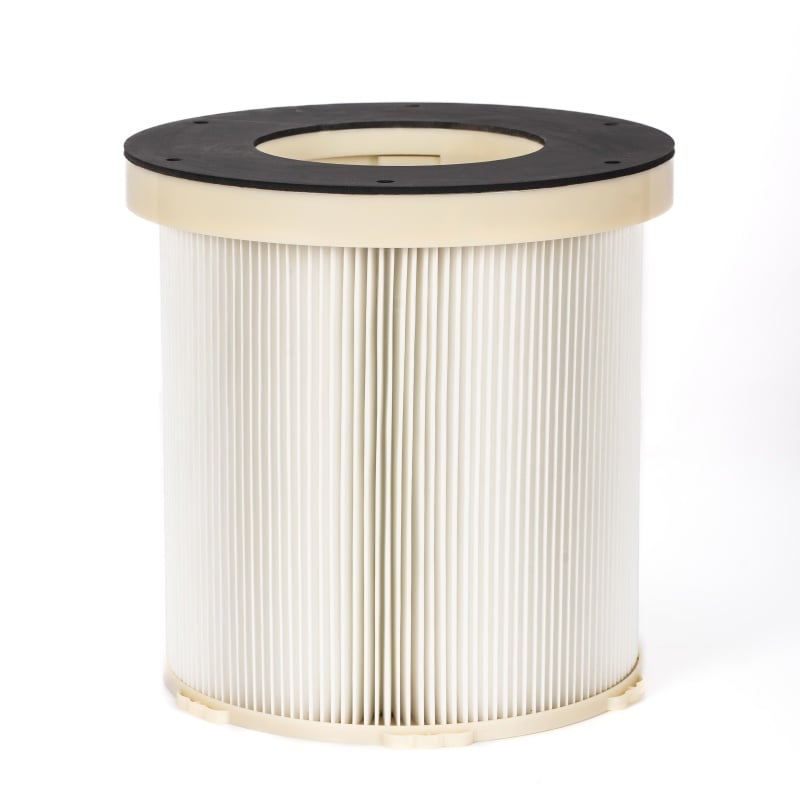
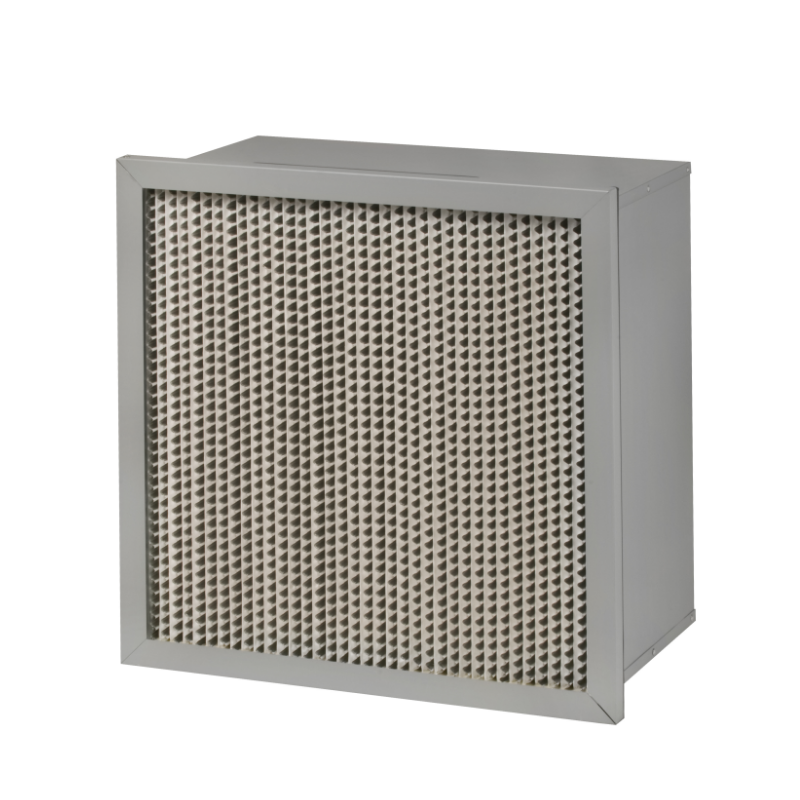
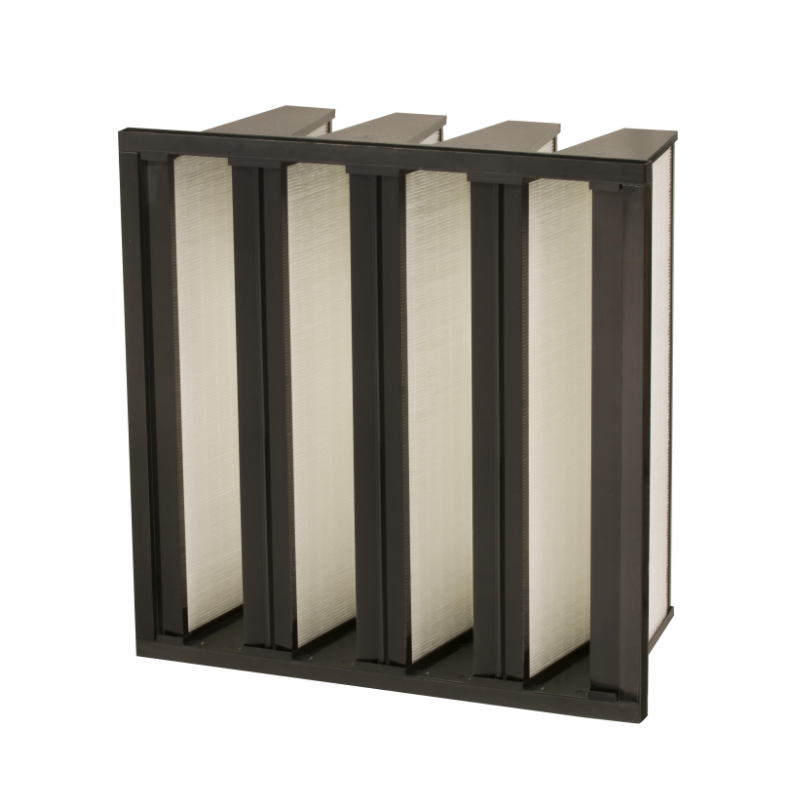
주름 눌림은 주름형 필터 카트리지 양면의 압력 차이로 인해 인접한 주름 면들이 서로 가까워져 접촉할 때 발생합니다. 일단 접촉하면 해당 구간의 기체 흐름 경로가 막히고, 유효 여과 면적이 줄어들며 압력 강하가 증가합니다. 게이지만으로는 초기 단계를 파악하기 어렵습니다. 세정 펄스 후에도 회복되지 않는 서서히 상승하는 압력 강하는 더 신뢰할 만한 경고 신호입니다. 또한 한 달 전과 비교해 펄스 하나가 유도하는 압력 강하가 작아졌다는 점도 주의 깊게 살펴야 할 징후입니다. 고압 운전 환경에서는 교체 후 주름 끝부분을 점검해야 합니다. 반짝이는 접촉 자국이나 눌려 평평해진 주름 가장자리는 하중 작용 시 형상이 점차 좁아지고 있음을 의미합니다. 이를 조기에 발견하는 것이 붕괴된 카트리지를 교체하는 것보다 비용 효율적입니다.
주름 깊이, 주름 간격, 지지 하드웨어가 미디어가 면끼리 접촉하기 전까지 견딜 수 있는 압력의 크기를 결정한다. 깊은 주름은 카트리지 내에 더 넓은 면적을 밀집시킨다. 그러나 동시에 미디어가 휘어질 수 있는 여유 공간도 늘어난다. 좁은 간격은 면적을 증가시키지만, 면 사이 거리를 줄여 압력 강하가 낮을 때부터 핀칭이 시작되게 한다. 주름 스페이서, 지지 메시, 밴드는 채널을 열어 유지한다. 이는 실제적인 트레이드오프다: 지지 하드웨어를 더 많이 사용하면 실용적인 미디어 면적이 줄어들 수 있으므로, 설계 시 면적과 강성 사이의 균형을 맞춰야 한다. 평면 미디어 테스트에서는 양호하게 보이는 카트리지라도, 주름 팩에 충분한 지지가 없으면 하우징 내에서 여전히 핀칭될 수 있다. ISO 16890은 평면 미디어에 대해 압력 강하와 분진 포집량을 시험하므로, 주름 기하학 및 지지 하드웨어는 실제 하우징 내에서도 별도로 점검해야 한다.
| 설계 또는 운전 요인 | 저압 동작 특성 | 고압 위험 | 현장 대응 |
|---|---|---|---|
| 넓은 간격의 깊은 주름 | 우수한 면적, 중간 수준의 강성 | 면이 휘어져 접촉함 | 스페이서 추가 또는 주름 깊이 감소 |
| 좁은 주름 간격 | 작은 공간에서 높은 영역 | 조기 핀칭 발생 | 간격 확대 또는 보강재 추가 |
| 경량 보강 메시 | 낮은 초기 압력 강하 | 플리트 팩 붕괴 | 중량급 메시 또는 밴드 사용 |
| 중량 보강 메시 | 초기 압력 강하 증가 | 핀칭 위험 감소 | 압력 타협 수용 |
| 고 펄스 압력 | 우수한 케이크 제거 | 플리트 피로 및 폐쇄 | 미디어 등급에 맞춰 펄스 조정 |
| 불균일한 입구 공기 유량 | 지역적 저부하 | 지역적 고압 강하 | 배플 추가 또는 레이아웃 재설계 |
고압 운전은 카트리지 한계에서 작동해야 하는 것을 의미하지 않는다. 플리트가 닫히기 시작하는 지점보다 낮은 수준에 차압 경보를 설정하고, 시간에 따른 측정값 추이를 확인한다. 분진 급증 후 단일 고측정값은 기저값이 서서히 상승하는 것보다 덜 우려된다. 청소 에너지도 중요하다. 펄스가 너무 약하면 플리트 근원부에 분진이 남아 압력 강하를 증가시킨다. 펄스가 너무 강하면 플리트 팩이 휘어져 접힘선에서 미디어에 피로를 유발할 수 있다. 목표는 케이크를 제거하면서도 플리트가 서로 밀착되지 않도록 하는 적절한 펄스이다. 펄스 압력은 컴프레서가 아닌 매니폴드에서 측정하고, 밸브 크기가 카트리지 수와 일치하는지 확인한다.
지지 하드웨어는 화려하지는 않지만, 안정적인 주름 팩과 붕괴된 주름 팩을 가르는 차이를 만든다. 주름 스페이서는 채널을 열어 둔다. 지지 메시는 여과 매체를 압력 하중에 맞서 뒷받침한다. 엔드 캡과 내부 케이지는 팩을 정사각형으로 고정한다. 설치 하드웨어 역시 중요하다. 엔드 캡 개스킷을 과도하게 압축하면 주름 팩이 휘어져 한쪽에서 핀치 포인트가 발생할 수 있다. 카트리지가 비뚤어진 상태로 장착되면 그 표면 전체에 걸쳐 압력 강하가 고르지 않아지고, 압력이 높은 쪽이 먼저 핀치된다. 카트리지가 튜브 시트에 정확히 수평으로 자리 잡았는지, 그리고 개스킷이 균일하게 압축되는지 확인해야 한다. 하우징에 클램프가 사용되는 경우, 대각선 방식으로 조여야 한다.
하우징 내부의 공기 흐름 분포로 인해 국소적으로 압력 강하가 높아지는 구역이 생길 수 있다. 입구 위치가 부적절하거나 방류판(baffle)이 누락된 경우, 한쪽 카트리지로 더 많은 가스가 유입된다. 이로 인해 해당 측면의 표면 유속과 압력 강하가 증가하고, 그 쪽 주름이 먼저 닫히게 된다. 해결책은 단순히 방류판을 추가하거나 입구 위치를 재설정하는 것만으로도 가능하다. 또한 카트리지 간 간격도 중요하다. 카트리지를 너무 가깝게 배치하면 외측 주름에 공급되는 유량이 부족해지고, 압력 그림자(pressure shadow)가 형성된다. 설치 시에는 카트리지가 중앙에 정확히 위치했는지, 그리고 개스킷이 접혀있지 않은지 반드시 확인해야 한다. 접힌 개스킷은 누출 경로를 만들며, 이로 인해 여과 매체 전체의 압력 분포가 변한다. 누출은 초기에는 낮은 압력 강하처럼 보일 수 있으나, 분진 부하가 이동하면서 분진 통과(dust pass)와 주름 압착(pinched section)으로 이어질 수 있다.
남부의 화학 공장에서 고압 하우징 내 주름형 필터 카트리지가 압력 강하를 보이기 시작했으며, 3주 동안 약 1.2 kPa에서 2.8 kPa까지 상승했다. 세정 펄스를 가할 때마다 압력 강하는 점점 덜 감소했다. 카트리지를 교체해 분석한 결과, 각 주름의 외측 3분의 1 구간에 주름 끝부분 접촉 흔적이 관찰되었고, 필터 매체는 손상되지 않았다. 주름 팩에는 스페이서가 없었고, 입구 공기 흐름이 한쪽으로 편향되어 있었다. 팀은 교체용 카트리지에 주름 스페이서를 추가하고, 입구에 배플을 설치한 후, 펄스 압력을 필터 매체 제조사 권장 수준으로 재설정했다. 그 결과 세정 후 압력 강하는 약 1.4 kPa 근처에서 안정화되었다. 이 사례는 압착 현상이 대부분 기하학적 설계 및 공기 흐름 문제에서 비롯되며, 필터 매체 고장과는 무관하다는 점을 보여준다.
수정 사항을 문서화하세요. 압력 강하 추이, 펄스 압력, 카트리지 위치, 그리고 하드웨어 변경 사항을 모두 기록하세요. 이러한 기록은 다음 정비 주기에 도움이 되며, 수정 조치가 지속되는지를 확인하는 데도 유용합니다. 렌허(Renhe)는 제조 공정 관리, 입고 자재 검사, 공급망 계획을 통해 이러한 종류의 카트리지 공급을 지원하며, 이를 통해 주름 형상(pleat geometry), 지지 하드웨어(support hardware), 개스킷 세부 사양(gasket details)을 로트 간에 일관되게 유지합니다.
 최신 소식
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12

렌헤는 공기 필터 카트리지, 가스 터빈 공기 필터, 플레이트 필터 미디어, 산업 먼지에 초점을 맞추고 있습니다. 우리의 주요 제품은 Jiangsu 지방에서 하이테크 제품, Wuxi 시에서 유명한 상표, CE 인증으로 인정되었습니다.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd 개인정보 보호정책
 EN