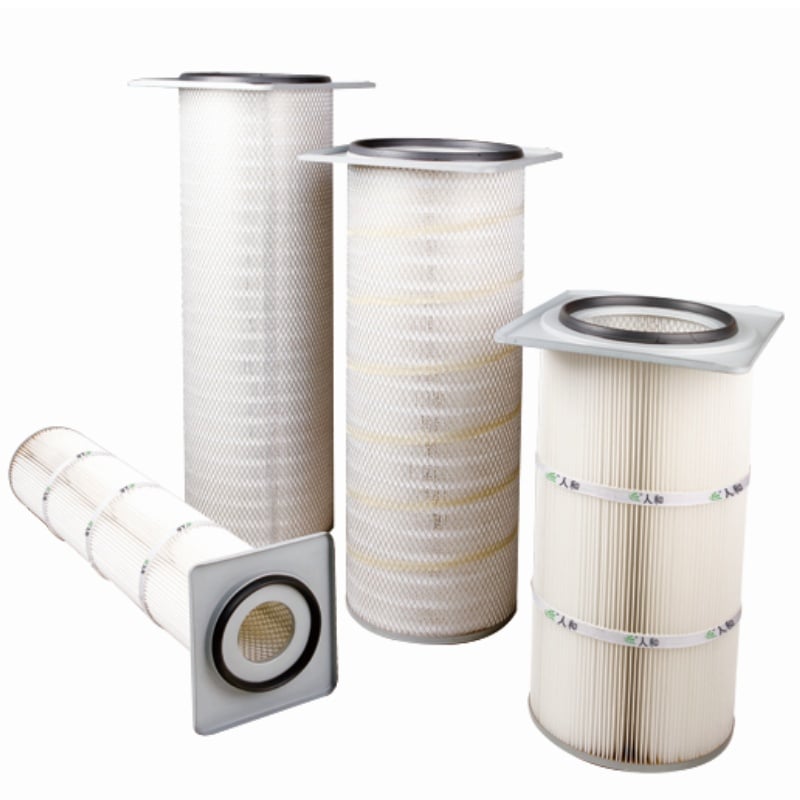
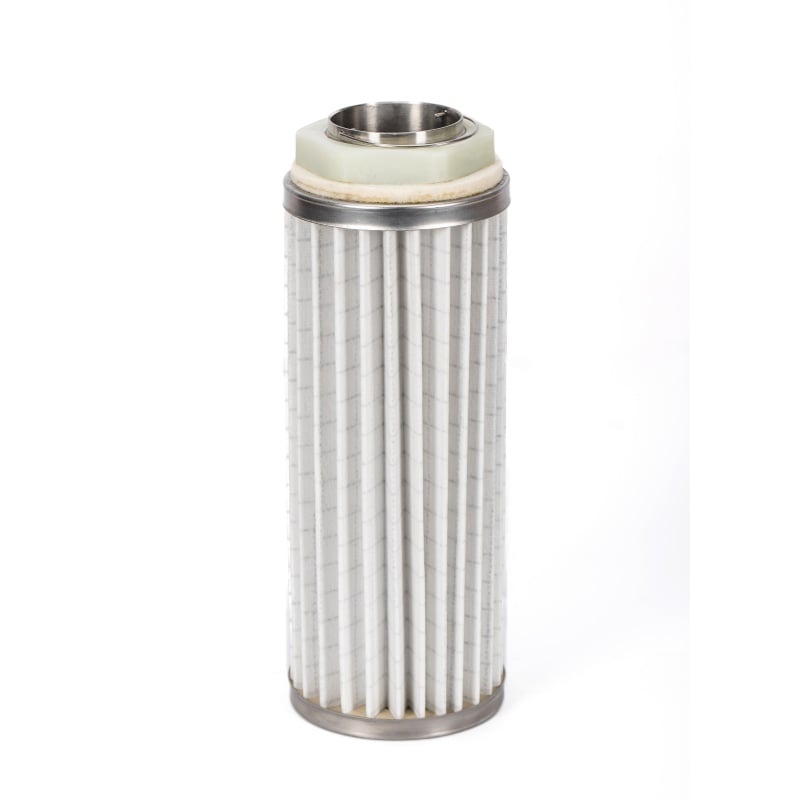
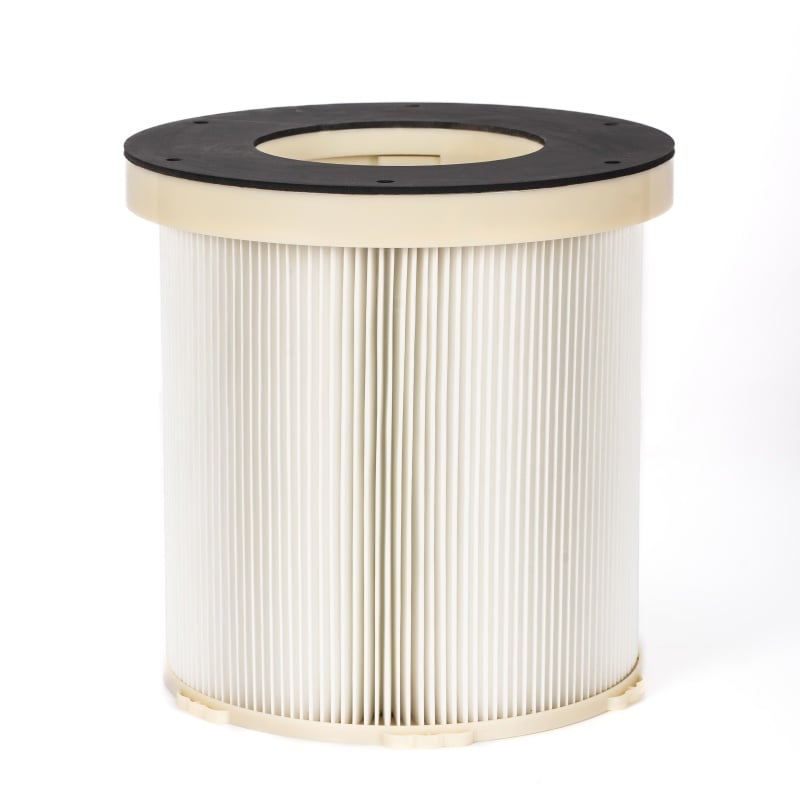
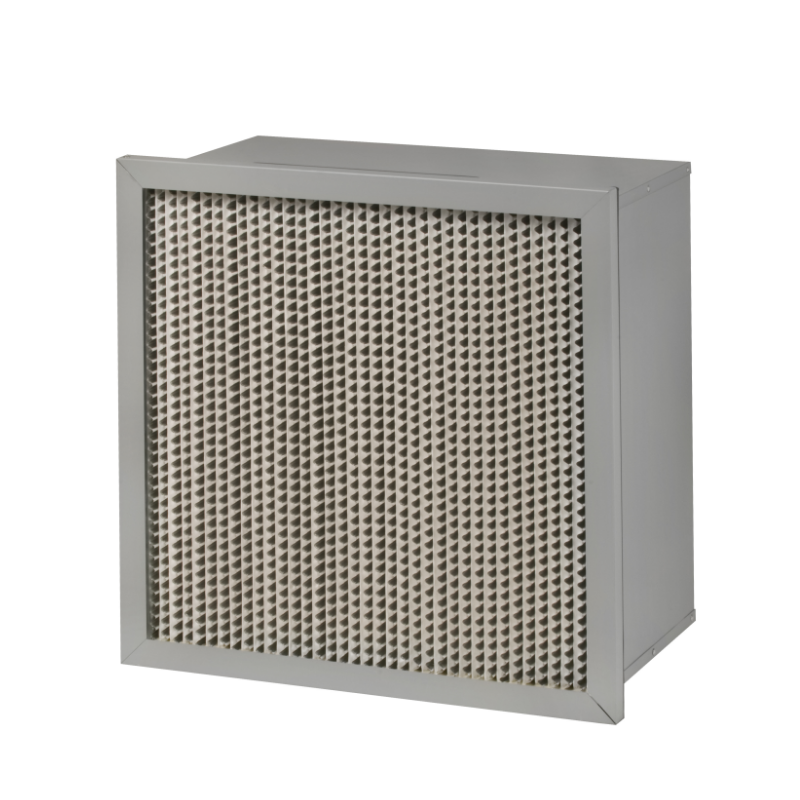
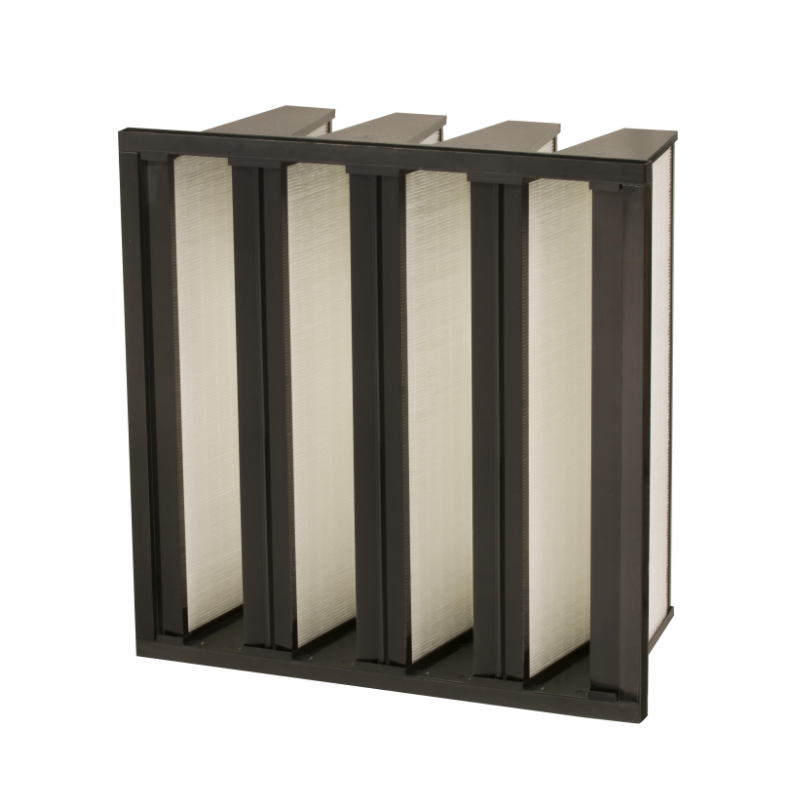
HEPA 미니플리트 필터는 벤치 효율성 시험을 통과하더라도 설치 후 프레임 본드, 플리트 팩 엣지 또는 개스킷 라인에서 누출이 발생할 수 있다. 따라서 현장 에어로졸 스캔은 설치 확인 절차일 뿐 공장 보고서의 반복이 아니다. 시험 경계는 누구도 에어로졸 발생기를 작동시키기 전에 사전에 합의해야 한다. 일반적으로 이 경계는 필터 본체, 프레임 실링, 하우징 개스킷 및 하류 덕트 연결부를 포함한다. 만약 스캔을 필터 표면에서 시작하면서 하우징은 무시한다면 클램프 부위의 누출을 놓칠 수 있다. ISO 14644-3은 일반적인 클린룸 시험 방법을 설명하며, IEST-RP-CC034는 HEPA 및 ULPA 필터 누출 시험에 대한 실용적 지침을 제공한다. 이러한 참고 자료는 시험 계획서에 도전용 에어로졸 종류, 상류 농도, 스캔 속도, 프로브 거리, 허용 한계를 명시하도록 요구하므로 유용하다. 이 네 가지 또는 다섯 가지 수치가 서면으로 기재되지 않으면, 스캔은 단순한 시각적 의식이 될 뿐이다.
PAO와 DOP는 현장에서 허용될 경우 광도계 스캐닝을 위한 모두 적합한 도전 에어로졸이다. PAO(폴리알파올레핀)는 덜 기름진 성질과 필터 및 덕트 표면에 남기는 잔여물이 적다는 점에서 자주 선호된다. DOP(디옥틸프탈레이트)는 필터 시험 분야에서 오랜 역사가 있으나, 일부 지역에서는 더 엄격한 규제를 받으며, 나중 청소 작업을 복잡하게 만드는 막을 남길 수 있다. 선택은 시설의 EHS 검토, 광도계 제조사의 교정 조건, 그리고 폐기물 처리 규정에 따라 결정되어야 한다. 흔한 실수는 광도계 재교정 없이 또는 생성기 출력을 확인하지 않고 에어로졸 종류를 바꾸는 것이다. 광도계는 빛 산란을 측정하므로, 사용하는 에어로졸은 반드시 교정 곡선과 일치해야 한다. 예를 들어 현장에서 PAO를 사용하되 계측기가 DOP용으로 교정되어 있다면 측정값이 편차를 보일 수 있다. 아래 표는 실제 차이점을 요약한 것이다.
| 항목 | PAO 도전 | DOP 도전 | 확인할 사항 |
|---|---|---|---|
| 필터 상 잔여물 | 낮은 기름막 형성 | 높은 기름막 형성 | 시험 후 청소 계획 |
| 지역별 승인 여부 | 널리 사용됨 | 일부 지역에서 제한됨 | EHS 승인 |
| 광도계 교정 | PAO와 일치해야 함 | DOP와 일치해야 함 | 교정 인증서 |
| 발전기 출력 | 안정적이고 조절 가능함 | 안정적이고 조절 가능함 | 상류 농도 |
| 스캔 속도 | 일반적으로 2.5~5 cm/s | 일반적으로 2.5~5 cm/s | 현장 절차 |
상류 농도는 누출을 감지하기에 충분히 높아야 하나, 하류 측정값이 포화되지 않을 정도로 높아야 한다. 실용적인 출발점은 광도계의 선형 범위 내에서 안정적인 상류 측정값을 주는 도전 농도이며, 계측기 및 허용 한계에 따라 보통 10~100 마이크로그램/리터 정도이다. 에어로졸은 필터 상류에서 주입하여 혼합되도록 해야 한다. 방해판 또는 혼합판이 설치된 짧은 덕트 구간이 도움이 된다. 도전을 필터 표면 바로 근처에 주입할 경우 농도가 고르지 않게 되며, 낮은 측정값은 양호한 밀봉보다는 불충분한 혼합을 반영할 수 있다. 스캔은 상류 측정값이 최소 1분 이상 안정될 때까지 시작하지 않아야 한다. 상류 측정값이 요동칠 경우 모든 하류 측정값이 신뢰할 수 없게 된다.
프로브는 일반적으로 필터 면에서 약 2.5cm 떨어진 거리에 유지하면서 겹치는 경로로 이동시켜야 합니다. 스캔 패턴은 프레임 외곽, 플리트 팩 가장자리, 분리선, 개스킷 접촉 영역을 모두 포함해야 합니다. 미니플리트 필터는 좁은 플리트가 많기 때문에, 플리트 방향을 따라 천천히 일정한 속도로 이동하는 것이 빠른 지그재그보다 더 신뢰할 수 있습니다. 현장에서 흔히 사용되는 속도는 초당 2.5~5cm입니다. 이보다 빠르면 작은 핀홀이 프로브 아래를 빠져나갈 수 있습니다. 하류 측정값은 각 경로 종료 시점에서 샘플링하는 것이 아니라, 지속적으로 관찰해야 합니다. 측정값 상승이 감지되면 프로브를 즉시 정지하고 해당 위치를 표시해야 합니다. 허용 한계는 현장별로 달라지지만, 많은 HEPA 설치에서는 상류 도전 농도의 백분율로 누출 기준을 제시하며, 일반적으로 0.01퍼센트를 사용합니다. 정확한 수치는 구두 인수인계가 아니라 시험 계획서에 명시되어야 합니다.
누출 측정값이 자동으로 필터 결함을 의미하지는 않는다. 누출 원인은 하우징 개스킷, 클램프, 손상된 프레임 모서리 또는 주름 접합부일 수 있다. 첫 번째 단계는 느린 프로브 이동 속도와 소규모 방향 점검을 통해 누출 위치를 정확히 확인하는 것이다. 누출이 개스킷 부위에서 발생한다면, 개스킷을 재고정하거나 교체하는 것이 적절한 조치이다. 누출이 프레임 접합부나 주름 가장자리에서 발생한다면, 승인된 실란트를 소량 도포할 수 있으나, 수리 방법은 필터 재료 및 공정과 양립 가능해야 한다. 중국 남부의 제약 충진 시설에서 발생한 현장 사례가 두 번째 스캔의 가치를 입증하였다. 첫 번째 스캔은 이동 속도가 너무 빨라 필터 표면을 깨끗하게 나타냈으나, 초당 2.5cm의 느린 속도로 다시 스캔하니 주름-프레임 접합부에 핀홀이 발견되었다. 수리는 소량의 실란트 도포로 이루어졌으며, 이후 수리 부위 전체 재시험과 주변부 점검이 수행되었다. 재시험은 통과하였으나, 이 사례에서 얻은 교훈은 프로브 이동 속도가 측정의 일부라는 점이며, 단순한 편의를 위한 요소가 아니라는 것이다.
기록에는 에어로졸 유형, 발생기 설정, 상류 농도, 광도계 교정 날짜, 프로브 거리, 스캔 속도, 허용 한계, 누출 위치, 수리 방법, 재시험 결과가 포함되어야 한다. 이러한 세부 정보가 없는 스캔 보고서는 감사 시 입증하기 어렵다. 또한 이 방법에는 한계가 있다. 광도계 스캔은 누출 검사일 뿐, 전체 효율 검사는 아니다. 따라서 EN 1822에 따른 필터 분류나 시스템 수준의 입자 계수 검사를 대체하지 않는다. 광도계 감도보다 훨씬 작은 누출은 탐지되지 않을 수 있다. 높은 습도, 반응성 화학물질, 기름 성분을 함유한 에어로졸은 측정값에 영향을 줄 수 있다. 스캔은 교정된 측정기와 서면 절차를 갖춘 훈련된 인원이 수행해야 한다. 일관된 필터 제작 및 배치 추적성을 요구하는 프로젝트의 경우, 렌허(Renhe)의 제조 기반과 품질 관리 프로세스가 이 작업의 문서화 측면을 지원할 수 있으며, 이 문서화는 종종 스캔 자체만큼 중요하다.
 최신 소식
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12

렌헤는 공기 필터 카트리지, 가스 터빈 공기 필터, 플레이트 필터 미디어, 산업 먼지에 초점을 맞추고 있습니다. 우리의 주요 제품은 Jiangsu 지방에서 하이테크 제품, Wuxi 시에서 유명한 상표, CE 인증으로 인정되었습니다.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd 개인정보 보호정책
 EN