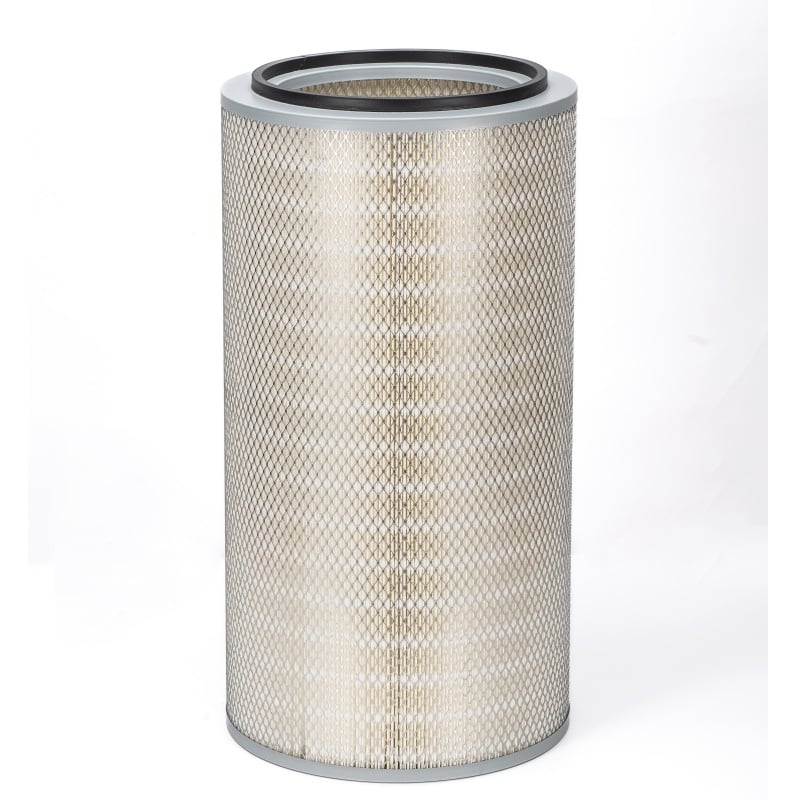
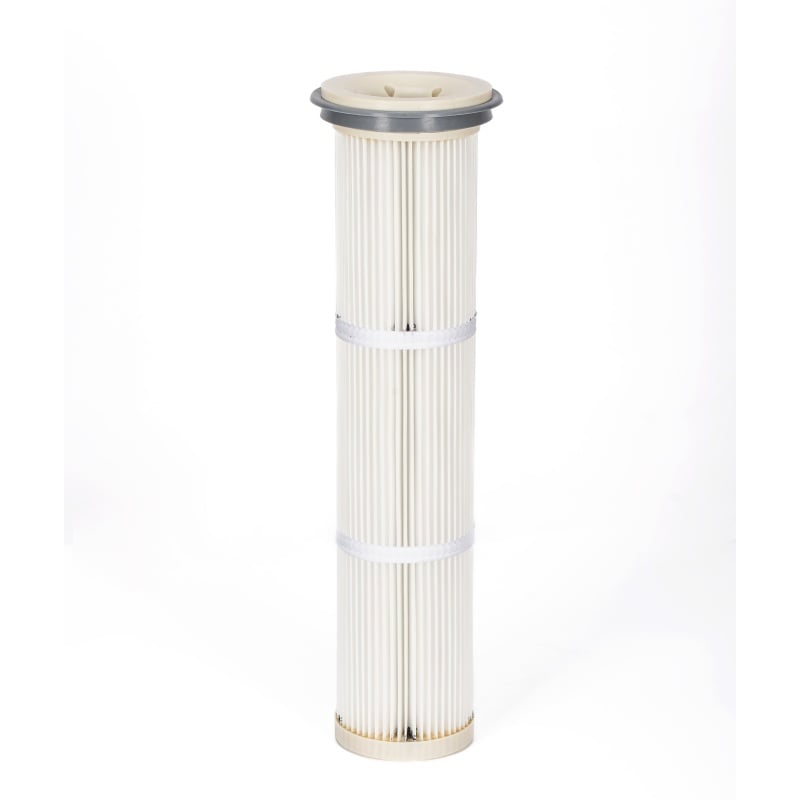
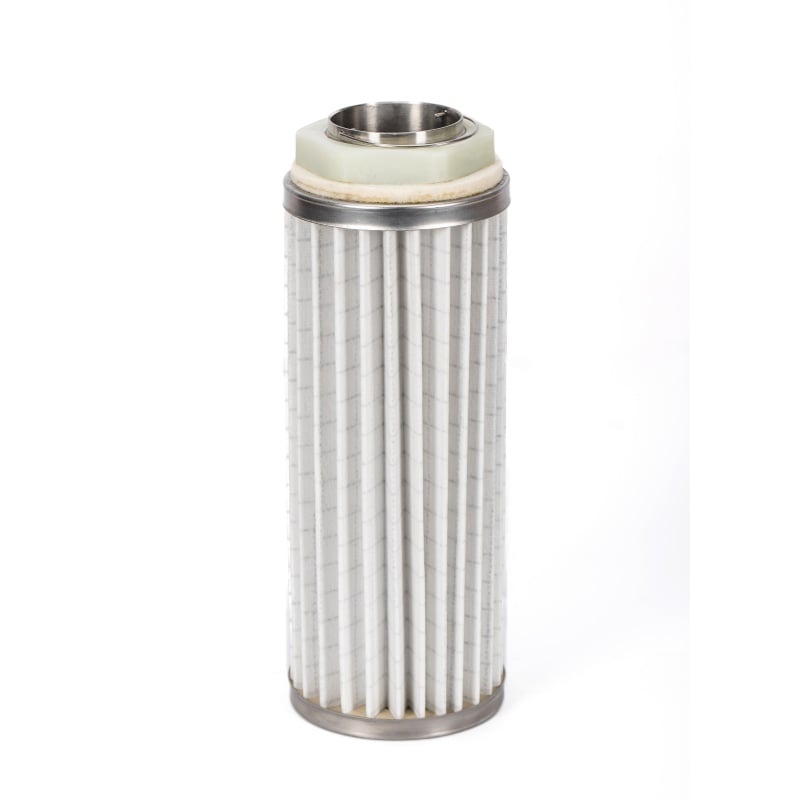
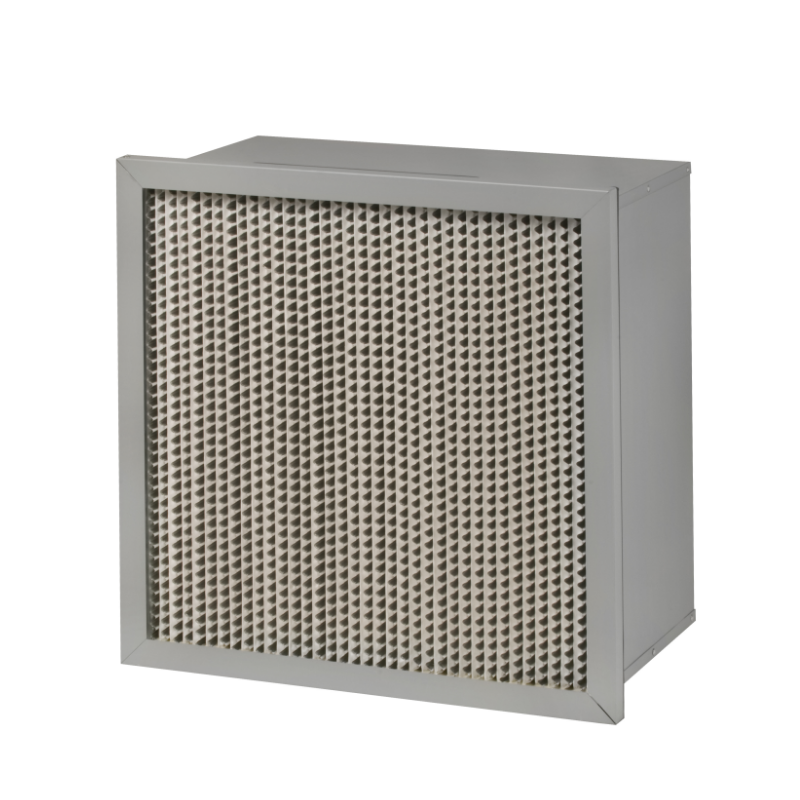
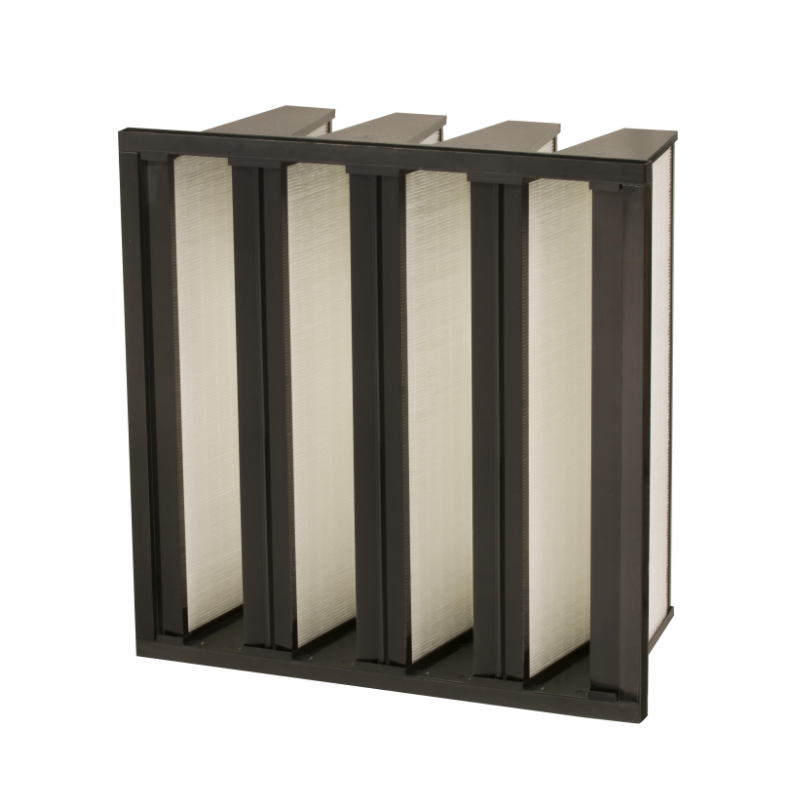
Wentylator zbiornika to mały filtr montowany na szczycie silosu, zbiornika lub pojemnika stożkowego. Oczyszcza powietrze wypychane podczas załadunku proszku i zapobiega wypychaniu pyłu na zewnątrz zbiornika. Urządzenie bywa błędnie traktowane jako standardowy odkurzacz o mniejszych gabarytach obudowy. Takie porównanie pomija istotę jego projektu. Wentylator zbiornika działa bezpośrednio przy źródle – czyli przy naczyniu magazynowym – i ma za zadanie zwracać pochwycony materiał z powrotem do tego samego naczynia, o ile proces na to pozwala. Wentylator zbiornika bez dna rozwija tę koncepcję dalej: korpus filtra nie posiada pojemnika zbiorczego, zaworu obrotowego ani szuflady zbiorczej. Pył odpadający z filtra spada bezpośrednio z powrotem do silosu. Brak dolnej części nie wynika z oszczędności kosztów – to ścieżka transportowa materiału.
Strumień powietrza w wentylatorze bez dna przemieszcza się od przestrzeni nad zbiornikiem przez ośrodek filtracyjny ku górze i na zewnątrz – do atmosfery lub do przewodu dolnego stopnia. Pył jest zatrzymywany po brudnej stronie ośrodka. Impuls sprężonego powietrza powoduje wygięcie ośrodka, a warstwa pyłu się odpina; dalej zadziała siła grawitacji. Nie ma tutaj żadnego transportera śrubowego, żadnego pojemnika i żadnego kroku ręcznego opróżniania. To krótkie tor przepływu ma znaczenie z trzech powodów. Straty produktu maleją, ponieważ przechwycony proszek wraca do zapasów. Obciążenie związane z utrzymaniem czystości zmniejsza się, ponieważ nie ma pojemnika do opróżniania ani punktu przeładunku, w którym mogłoby dojść do rozsypania. Ponadto zbiornik pozostaje zamknięty, co ogranicza narażenie podczas rutynowej czystki. Kompromisem jest konieczność pionowego montażu wentylatora oraz zapewnienie wystarczającej wolnej przestrzeni poniżej ośrodka filtracyjnego, aby odpadający pył mógł spadać swobodnie, nie uderzając w żadną krawędź ani czujnik.
Bezpośrednie zwracanie działa wyłącznie wtedy, gdy przechwycone pyły są tego samego materiału co przechowywany produkt oraz gdy proces akceptuje ten materiał z powrotem. Dobrymi kandydatami są m.in. silosy przeznaczone na jeden produkt, napełniacze mineralne, granulki tworzyw sztucznych zawierające drobne frakcje oraz wiele suchych sypkich proszków, które nie są toksyczne ani wysoce higroskopijne. Projekt staje się wątpliwy w kilku przypadkach:
Silosy wieloproduktowe, w których krzyżowe zanieczyszczenie stanowi problem jakościowy.
Toksyczne lub uczulające pyły, dla których każda ścieżka zwrotna wymaga przeglądu zabezpieczeń przed rozprzestrzenianiem się.
Lepkie, wilgotne lub sklejające się proszki, które mogą tworzyć mostki na filtrze i nie uwalniać się prawidłowo.
Strumienie spożywcze lub farmaceutyczne, dla których ścieżka zwrotna wymaga formalnej oceny ryzyka.
Wentylacja dolna bez odprowadzenia nie jest rozwiązaniem uniwersalnym. Jest to proste rozwiązanie dla bardzo wąskiego zakresu materiałów.
Zakład produkujący proszek mineralny w południowych Chinach miał rząd silosów z konwencjonalnymi wentylami zbiornikowymi, które odprowadzały pył do małych zbiorów. Zbiora wymagały tygodniowego ręcznego opróżniania, a proszek tracił się jako odpad. W ramach modernizacji zastąpiono zbiora korpusami wentylów bez dna. Pył oczyszczany impulsowo teraz spada z powrotem do silosu. Etap ręcznego opróżniania zniknął, a strumień odpadów zmniejszył się. Modernizacja ujawniła jednak ograniczenie: w sezonie wilgotnym drobny pył przywierał do fałd filtrów, a spadek ciśnienia wzrastał. Rozwiązaniem było zaizolowanie korpusu wentyla oraz skrócenie interwału impulsów. Powrót materiału bezpośrednio do silosu zadziałał, ale wymagał kontroli wilgoci, nie tylko usunięcia dna.
Poniższa tabela porównuje konwencjonalny wentyl zbiornikowy z wentylem bezdnym pod kątem aspektów istotnych przy zakupie i konserwacji.
| Element | Konwencjonalny wentyl zbiornikowy | Wentyl zbiornikowy bez dna | Sprawdź przed wybraniem |
|---|---|---|---|
| Zebrany pył | Spada do zbiora | Spada z powrotem do silosu | Akceptuje ten sam materiał |
| Opróżnianie | Ręczny lub zawór | Brak | Dostęp do inspekcji |
| Straty produktu | Wyższy | Niższy | Dokumentacja partii |
| Zanieczyszczenie krzyżowe | Zawarty | Możliwe w przypadku zmiany produktu | Serwis jednoproduktowy |
| Ryzyko wilgoci | Niższy w zbiorniku | Wyższy przy filtrze | Izolacja i przepłukiwanie |
| Zagrożenie pyłem | Obsługa zbieranego pyłu | Pyl powraca do zbiornika | Analiza zagrożenia pyłem wg NFPA 652 |
Ta tabela nie jest rankingu. To lista decyzji. Wersja bez dna wymaga pionowej ścieżki spadania, materiału filtracyjnego skutecznie usuwającego warstwę osadu oraz systemu impulsowego dobranego do obciążenia pyłem. Manometr nie jest opcjonalny. To pierwszy sygnał, że warstwa osadu nie jest usuwana. W przypadku pyłów palnych norma NFPA 652 wymaga przeprowadzenia analizy zagrożenia pyłem, a ścieżka powrotu powinna zostać uwzględniona w tej analizie.
Pierwsza kontrola dotyczy tożsamości materiału. Jeśli zbiornik przełącza się na inny produkt, ścieżka zwrotna może przenieść drobne cząstki z jednej partii do drugiej. Druga kontrola dotyczy wilgotności. Otwor wentylacyjny na zimnym zbiorniku może powodować skraplanie się wody na filtrze i przekształcać swobodnie przepływający proszek w tzw. „skórę” (skorupę) na ścianach zbiornika. Trzecia kontrola dotyczy przepływu powietrza. Otwór wentylacyjny musi odprowadzać powietrze wypychane podczas napełniania, bez nadciśnienia w zbiorniku, oraz zapobiegać powstawaniu podciśnienia podczas opróżniania. Czwarta kontrola dotyczy dostępu do konserwacji. Nawet zbiornik bez dna wymaga możliwości inspekcji ośrodka filtracyjnego, wymiany elementów filtrujących oraz weryfikacji zaworów impulsowych. Piąta kontrola dotyczy emisji. Zwracanie pyłu do zbiornika nie zwalnia od obowiązku spełnienia lokalnych limitów stężenia cząstek zawieszonych. W przypadku projektów wymagających spójnej produkcji, kontroli komponentów na poziomie partii oraz łańcucha dostaw zdolnego do dopasowania się do interfejsów zbiorników, baza produkcyjna i procesy zapewnienia jakości firmy Renhe mogą wspierać dokumentację oraz realizację dostaw.
 Gorące wiadomości
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe koncentruje się na filtrach powietrza, filtrach turbiny gazowej, mediach filtracyjnych, pyłach przemysłowych. Nasze główne produkty zostały uznane za produkty wysokiej technologii w prowincji Jiangsu, słynne znaki towarowe w mieście Wuxi i certyfikację
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd POLITYKA PRYWATNOŚCI
 EN