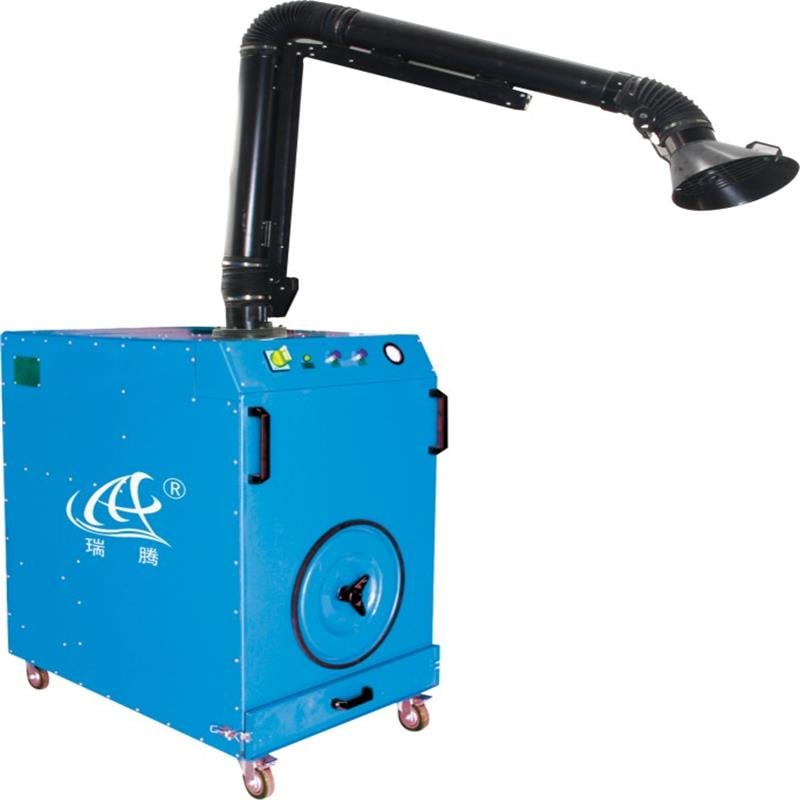
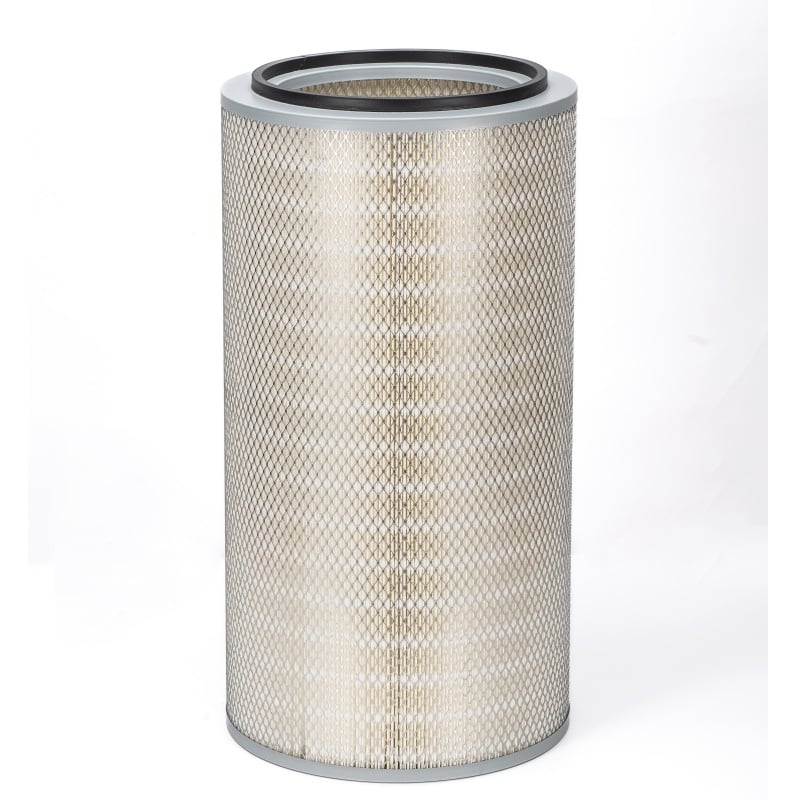
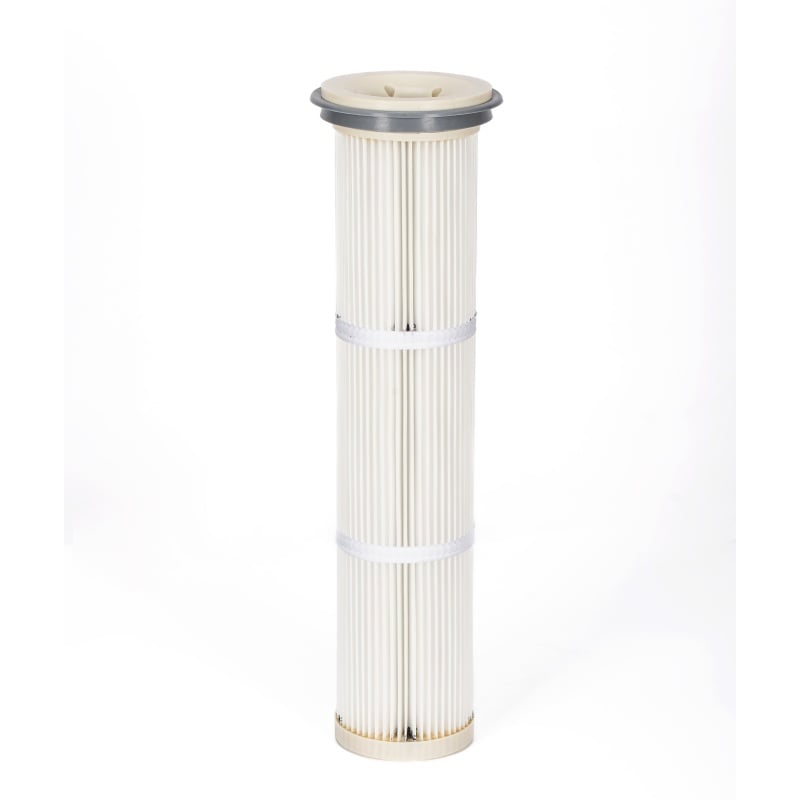
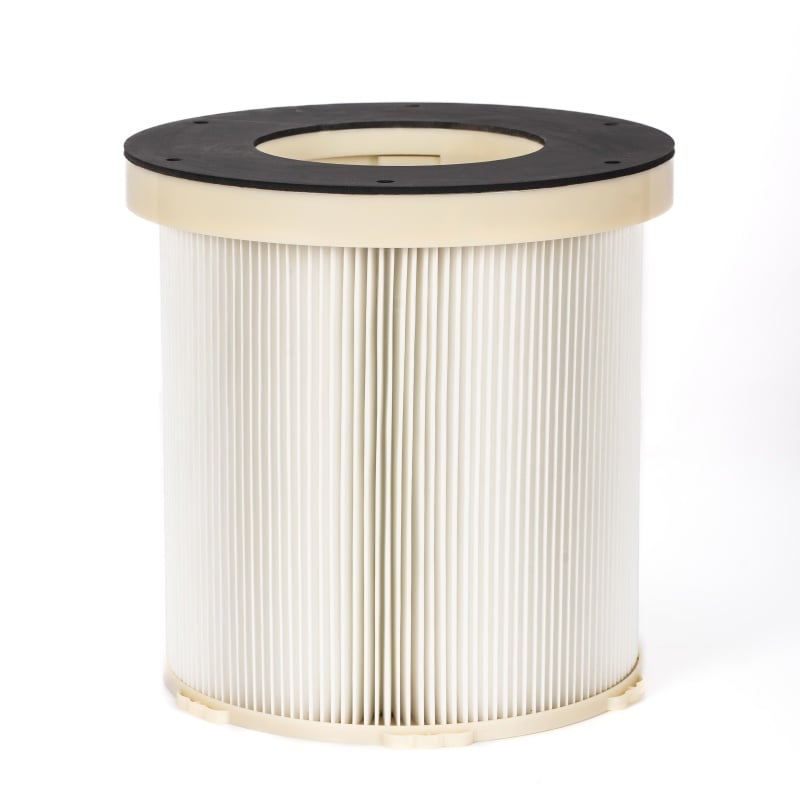
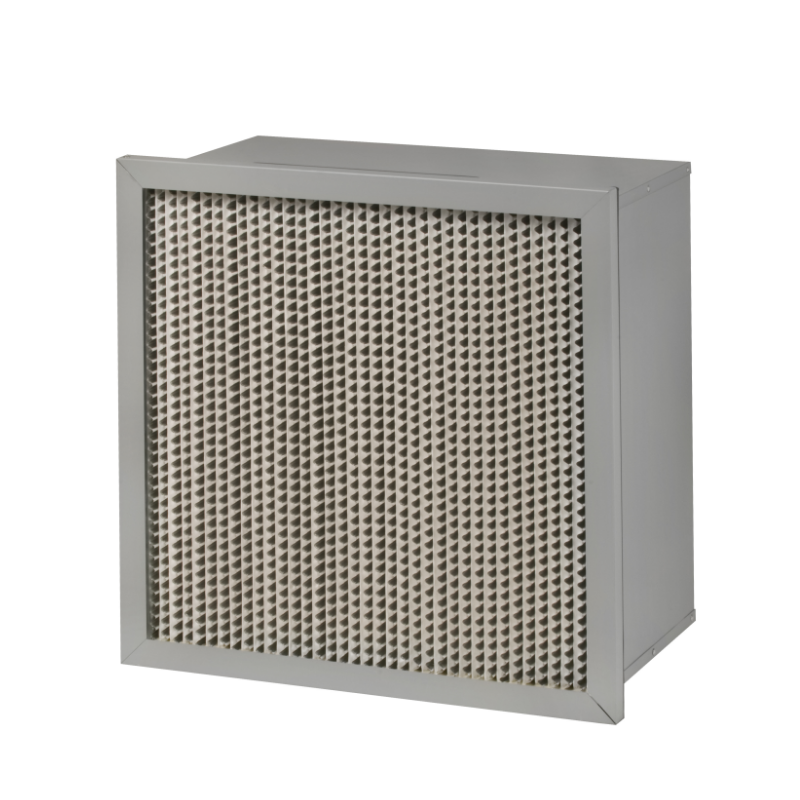
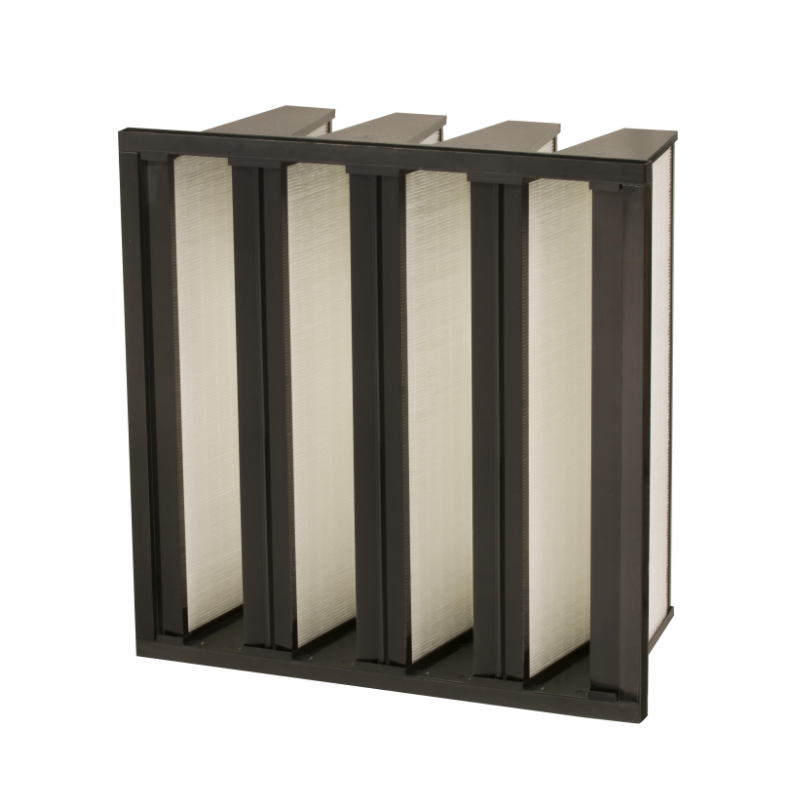
Зажимание складок возникает, когда перепад давления на гофрированном фильтрующем элементе заставляет соседние поверхности складок сближаться до их соприкосновения. Как только они касаются друг друга, газовый поток через этот участок прекращается, эффективная площадь фильтрующей среды уменьшается, а перепад давления возрастает. Сам по себе манометр не даст раннего сигнала. Более надёжными признаками являются: медленный рост перепада давления, который не снижается после импульса очистки, и импульс, вызывающий меньшее падение давления по сравнению с тем, что наблюдалось месяц назад. При эксплуатации в условиях высокого давления бригады должны осматривать кончики складок сразу после замены элемента. Блестящие следы контакта или сплющенные края складок указывают на то, что геометрия сужается под нагрузкой. Выявление этого на ранней стадии обойдётся дешевле, чем замена разрушенного элемента.
Глубина складок, расстояние между складками и вспомогательные крепёжные элементы определяют, какое давление фильтрующий материал может выдержать до соприкосновения его поверхностей. Глубокие складки позволяют разместить большую площадь фильтрующего материала в картридже, но одновременно дают ему больше пространства для прогиба. Малое расстояние между складками увеличивает площадь, однако сокращает расстояние между поверхностями, поэтому пережим начинается при меньшем перепаде давления. Разделители складок, поддерживающая сетка и стяжные ленты удерживают каналы открытыми. Компромисс неизбежен: увеличение количества вспомогательных элементов может сократить полезную площадь фильтрующего материала, поэтому конструкция должна обеспечивать баланс между площадью и жёсткостью. Картридж, показавший хорошие результаты при испытании на плоском фильтрующем материале, может всё равно подвергаться пережиму в корпусе, если пакет складок недостаточно поддерживается. Стандарт ISO 16890 предусматривает испытания плоского фильтрующего материала на перепад давления и способность удерживать пыль, поэтому геометрия складок и вспомогательные крепёжные элементы всё равно требуют проверки непосредственно в корпусе.
| Конструкторский или эксплуатационный фактор | Поведение при низком давлении | Риск при высоком давлении | Реакция на месте эксплуатации |
|---|---|---|---|
| Глубокие складки с большим расстоянием между ними | Хорошая площадь, умеренная жёсткость | Поверхности прогибаются и соприкасаются | Добавить разделители или уменьшить глубину складок |
| Малое расстояние между складками | Высокая зона в небольшом пространстве | Зажим начинается на ранней стадии | Увеличьте расстояние или добавьте поддержку |
| Лёгкая поддерживающая сетка | Низкое начальное падение давления | Складки упаковки сминаются | Используйте более тяжёлую сетку или ленты |
| Тяжёлая поддерживающая сетка | Более высокое начальное падение давления | Сниженный риск зажима | Примите компромисс по давлению |
| Высокое импульсное давление | Хорошее удаление отложений | Усталость складок и их закрытие | Настройка импульса под характеристики фильтрующего материала |
| Неравномерный приток воздуха на входе | Местная низкая нагрузка | Местное высокое падение давления | Добавить перегородку или изменить компоновку |
Работа при высоком давлении не означает, что нужно эксплуатировать картридж на пределе его возможностей. Установите сигнализацию перепада давления ниже значения, при котором начинается закрытие складок, и отслеживайте показания во времени. Одиночное высокое значение после всплеска запылённости вызывает меньшую тревогу, чем постепенное повышение базового уровня. Важна также энергия импульса: слишком слабый импульс оставляет пыль у основания складок и повышает перепад давления; слишком сильный — вызывает изгиб пакета складок и может привести к усталостному разрушению фильтрующего материала по линиям сгиба. Цель — импульс, который удаляет отложения, не заставляя складки соприкасаться друг с другом. Проверяйте давление импульса на коллекторе, а не на компрессоре, и убедитесь, что размер клапана соответствует количеству картриджей.
Вспомогательные компоненты не выглядят эффектно, однако именно они определяют разницу между устойчивым пакетом складок и деформированным. Разделители складок поддерживают каналы в открытом состоянии. Поддерживающая сетка предотвращает деформацию фильтрующего материала под нагрузкой давления. Концевые крышки и внутренние каркасы обеспечивают сохранение прямоугольной формы пакета. Не менее важны также крепёжные элементы для монтажа. Избыточное сжатие прокладки концевой крышки может привести к изгибу пакета складок и образованию точки локального сжатия с одной стороны. Если картридж установлен неровно, перепад давления по его лицевой поверхности будет распределяться неравномерно, и сначала произойдёт локальное сжатие в зоне максимального давления. Убедитесь, что картридж установлен строго перпендикулярно к трубной решётке и что прокладка сжимается равномерно. Если корпус использует зажим, затягивайте его по диагонали.
Распределение потока воздуха внутри корпуса может создавать локальные зоны высокого перепада давления. Неправильно расположенный вход или отсутствующая перегородка направляют избыточный газ в одну сторону картриджа. Эта сторона подвергается более высокой скорости фильтрации и более высокому перепаду давления, и её складки смыкаются первыми. Решение может быть столь же простым, как установка перегородки или изменение места входа. Также важен межкартриджный зазор. При чрезмерно плотной укладке картриджей внешние складки испытывают недостаток потока, что создаёт «теневой» перепад давления. При монтаже убедитесь, что картридж установлен строго по центру и что уплотнительное кольцо не перегнуто. Перегнутое уплотнительное кольцо образует путь утечки, а утечка изменяет профиль давления по поверхности фильтрующего материала. Утечка изначально может имитировать низкий перепад давления, а затем привести к проскоку пыли и локальному сжатию участка после перераспределения пылевой нагрузки.
На химическом заводе на юге в складчатом фильтрующем картридже в корпусе высокого давления начало наблюдаться повышение перепада давления: за три недели он вырос с примерно 1,2 кПа до 2,8 кПа. После импульсной очистки перепад снижался всё меньше и меньше. Картриджи извлекли, и на кончиках складок обнаружили следы контакта по внешней трети каждой складки. Фильтрующий материал остался неповреждённым. В пакете складок не было распорок, а поток воздуха на входе был смещён в одну сторону. Специалисты установили распорки между складками на новых картриджах, добавили направляющую перегородку на входе и отрегулировали давление импульсной очистки в соответствии с рекомендациями производителя фильтрующего материала. После очистки перепад давления стабилизировался около 1,4 кПа. Данный случай показывает, что сжатие («pinching») часто вызвано геометрическими особенностями конструкции и неравномерностью потока воздуха, а не разрушением фильтрующего материала.
Документируйте устранение неисправности. Запишите тенденцию падения давления, импульсное давление, положение картриджа и любые изменения в аппаратном обеспечении. Такая запись помогает при следующем цикле технического обслуживания и показывает, сохранился ли эффект от устранения неисправности. Компания Renhe поддерживает поставку таких картриджей за счёт контроля производства, проверки поступающих материалов и планирования цепочки поставок, что обеспечивает стабильность геометрии складок, конструкции вспомогательных компонентов и параметров прокладок от партии к партии.
 Горячие новости
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe специализируется на производстве картриджей воздушных фильтров, газотурбинных воздушных фильтров, складчатых фильтрующих материалов, промышленной пыли. Наши основные продукты сертифицированы как высокотехнологичные продукты провинции Цзянсу, известные торговые марки города Уси и имеют сертификат CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN