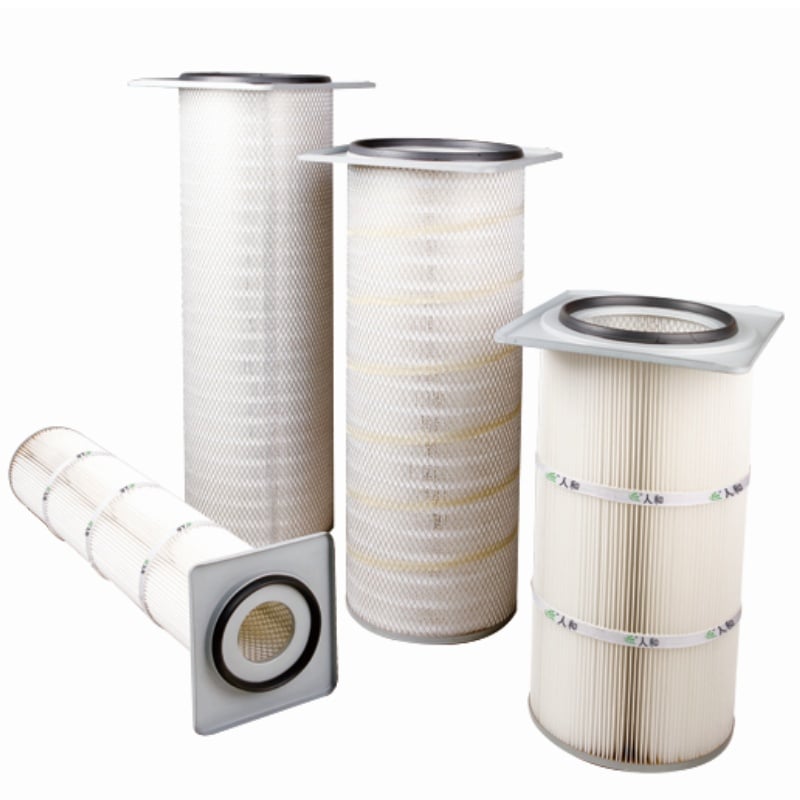
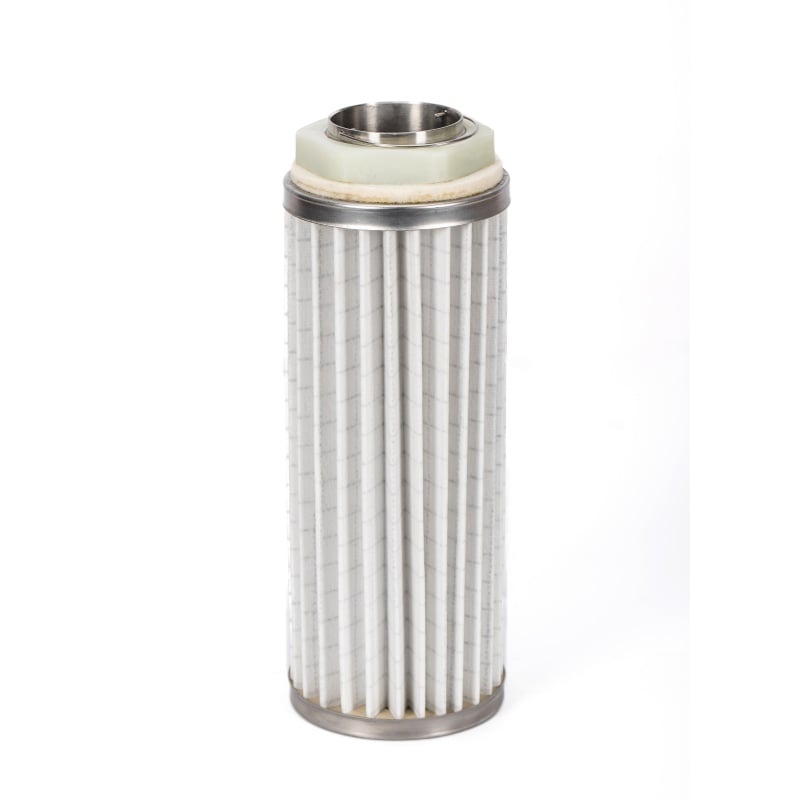
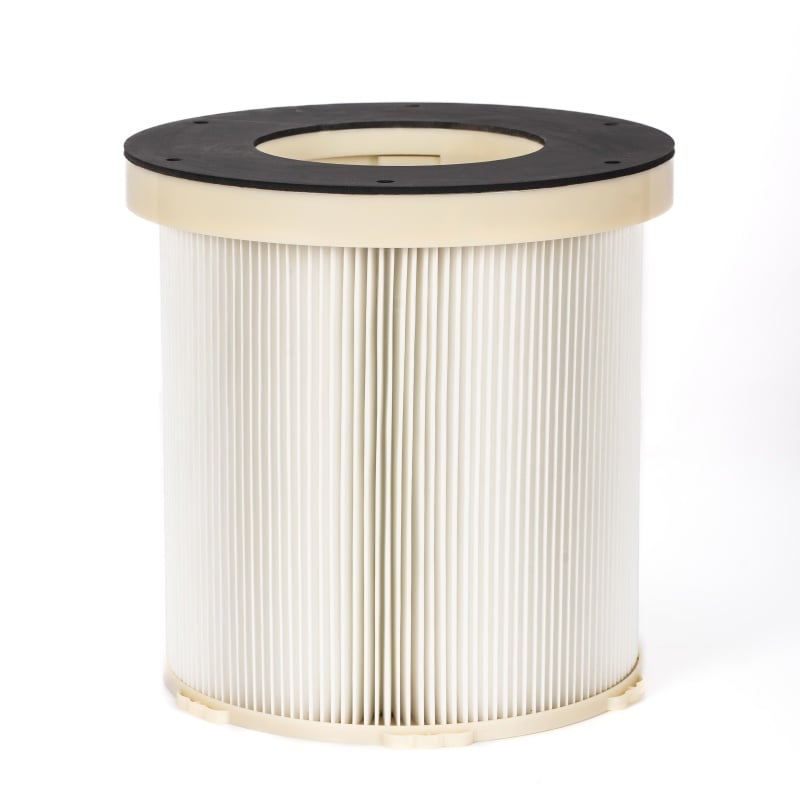
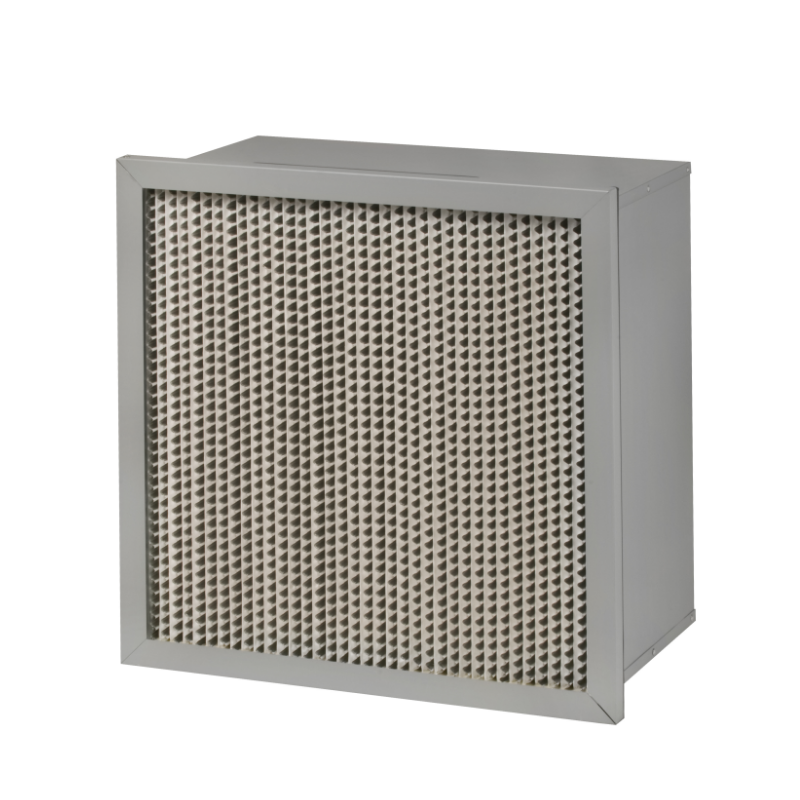
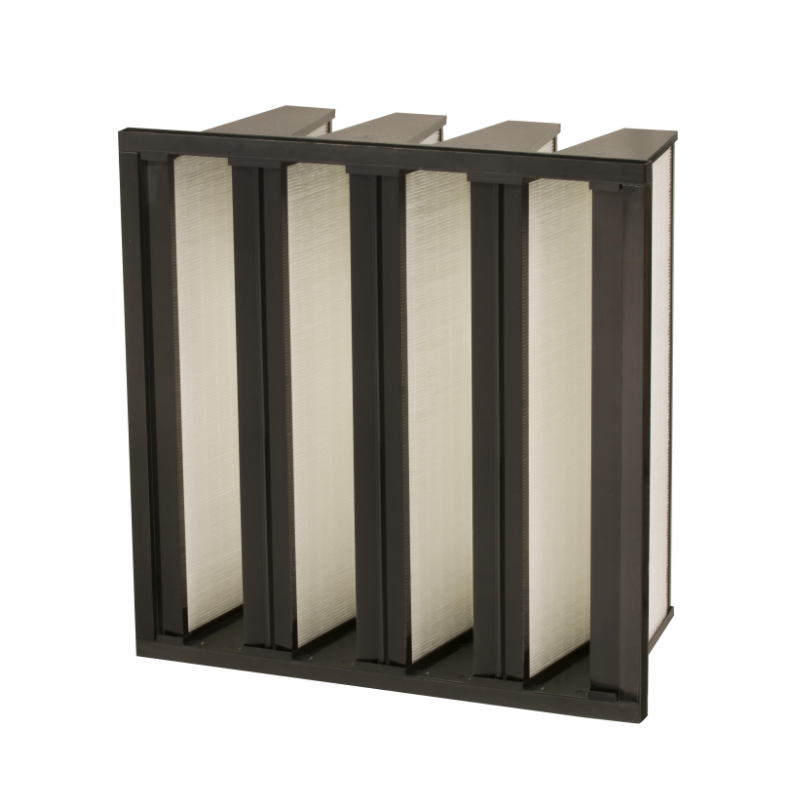
Фильтр HEPA с мини-складками может пройти лабораторный тест на эффективность и при этом иметь утечки по месту соединения рамы, по краю пакета складок или вдоль линии уплотнителя после монтажа. Именно поэтому аэрозольное сканирование на месте — это проверка монтажа, а не повторение заводского отчёта. Границы зоны испытания следует согласовать до того, как кто-либо включит генератор аэрозоля. Обычно зона охвата включает сам фильтр, уплотнение рамы, уплотнитель корпуса и соединение с нисходящим воздуховодом. Если сканирование начинается с лицевой поверхности фильтра, но игнорирует корпус, утечка в зоне зажима может остаться незамеченной. Стандарт ISO 14644-3 описывает общие методы испытаний чистых помещений, а документ IEST-RP-CC034 содержит практические рекомендации по обнаружению утечек в фильтрах HEPA и ULPA. Эти нормативные ссылки полезны, поскольку они требуют, чтобы в плане испытаний были чётко указаны: тип испытательного аэрозоля, концентрация аэрозоля на входе, скорость сканирования, расстояние зонда от поверхности и предельно допустимый уровень утечки. Без чёткой фиксации этих четырёх или пяти параметров сканирование превращается в визуальный ритуал.
PAO i DOP oba dopustimykh aerozolnykh veshchestv dlya skanirovaniya fotometrom, esli eto pozvoleno na obekte. PAO (polialfaolefin) chashche vyshe tsenitsya, potomu chto on meneye maslyanyy i ostavlyayet men'she osta tochek na filtre i poverkhnostyakh vozdukhovoda. DOP (dioktilftalat) imeyet dlinnuyu istoriyu primeneniya v ispytaniyakh fil'trov, no v nekotorykh regionakh na nego nakladываются bol'she ogranicheniy, a takzhe on mozhet ostavlyat' plenku, kotoraя uslozhnyaet posleduyushchuyu ochistku. Vybor dolzhen osnovyvat'sya na rezul'tatakh otsenki EHS na obekte, kalibrovke proizvoditelya fotometra i pravilakh obrashcheniya s otkhodami. Rasprostranennaya oshibka — izmenenie aerozolya bez povtornoy kalibrovki fotometra ili proverki vykhoda generatora. Fotometr izmerяет rasseyanie sveta, poetomu aerozol dolzhen sootvetstvovat' kalibrovochnoy krivoy. Esli na obekte ispol'zuyetsya PAO, a pribor byl otkalibrovan dlya DOP, pokazaniya mogut smeshchat'sya. V nizheprivedennoy tablitse ukazany prakticheskie razlichiya.
| Элемент | Aerozolnyy vyzyv PAO | Aerozolnyy vyzyv DOP | Что требуется подтвердить |
|---|---|---|---|
| Ostatok na fil'tre | Men'she maslyanoy plenki | Bol'she maslyanoy plenki | Plan ochistki posle ispytaniya |
| Regional'noye prinyatiye | Широко используемый | Zapreshchen v nekotorykh rayonakh | Utvyerzhdeniye EHS |
| Калибровка фотометра | Должно соответствовать PAO | Должно соответствовать DOP | Сертификат калибровки |
| Выход генератора | Стабильный, регулируемый | Стабильный, регулируемый | Концентрация на входе |
| Скорость сканирования | типично от 2,5 до 5 см/с | типично от 2,5 до 5 см/с | Процедура на месте |
Концентрация на входе должна быть достаточно высокой, чтобы фотометр мог зафиксировать утечку, но не настолько высокой, чтобы показания на выходе достигли предела насыщения. Практической отправной точкой является концентрация нагрузки, обеспечивающая стабильные показания на входе в линейном диапазоне фотометра — обычно около 10–100 микрограмм на литр, в зависимости от модели прибора и установленного предела допустимых значений. Аэрозоль должен подаваться перед фильтром и перемешиваться. Короткий участок воздуховода с перегородкой или пластиной для перемешивания способствует этому. Если нагрузка подаётся непосредственно у поверхности фильтра, концентрация может быть неравномерной, и заниженное значение может свидетельствовать не о хорошей герметичности, а о недостаточном перемешивании. Сканирование не должно начинаться до тех пор, пока показания на входе не станут стабильными в течение как минимум одной минуты. Колеблющиеся значения на входе делают все измерения на выходе сомнительными.
Щуп должен находиться близко к лицевой поверхности фильтра, обычно на расстоянии около 2,5 см, и перемещаться перекрывающимися проходами. Шаблон сканирования должен охватывать периметр рамы, края пакета складок, линии разделителей и зону контакта уплотнительной прокладки. Фильтр с мини-складками имеет множество узких складок, поэтому медленное и стабильное перемещение вдоль направления складок надёжнее быстрого зигзагообразного движения. Типичная скорость в полевых условиях составляет от 2,5 до 5 см/с. При более высокой скорости небольшое сквозное отверстие может остаться незамеченным щупом. Показания на выходе следует контролировать непрерывно, а не делать выборку в конце каждого прохода. При обнаружении роста показаний щуп следует остановить и отметить соответствующее место. Порог допустимой утечки зависит от конкретного объекта, однако во многих установках HEPA применяется порог утечки, выраженный в процентах от концентрации аэрозоля на входе, зачастую 0,01 %. Точное значение указывается в плане испытаний, а не в устной передаче.
Показание утечки не означает автоматически дефект фильтра. Источником может быть уплотнительная прокладка корпуса, зажим, повреждённый угол рамы или соединение складок. Первым шагом является подтверждение местоположения утечки с помощью более медленного прохода зонда и небольшой направленной проверки. Если утечка обнаружена в области прокладки, правильным решением будет повторная установка или замена прокладки. Если утечка находится в месте соединения рамы со складками или по краю складки, можно нанести небольшое количество одобренного герметика, однако ремонт должен быть совместим с материалами фильтра и технологическим процессом. Полевой случай из асептического участка фармацевтического наполнения в южном Китае продемонстрировал ценность второго прохода. При первом сканировании скорость была слишком высокой, и поверхность фильтра показалась чистой. Более медленное сканирование со скоростью 2,5 см/с выявило сквозное отверстие в месте соединения складки с рамой. Ремонт заключался в нанесении небольшой капли герметика, после чего выполнено полное повторное тестирование отремонтированного участка и контроль периметра. Повторное тестирование дало положительный результат, однако сделанный вывод заключается в том, что скорость зонда является частью измерительного процесса, а не просто удобством.
Запись должна включать тип аэрозоля, настройку генератора, концентрацию аэрозоля на входе, дату калибровки фотометра, расстояние зонда от фильтра, скорость сканирования, допустимый предел утечки, места обнаружения утечек, метод устранения и результат повторного тестирования. Отчёт о сканировании без этих данных трудно защитить при аудите. Метод также имеет ограничения. Сканирование с помощью фотометра — это тест на утечки, а не полное испытание эффективности. Оно не заменяет классификацию фильтров по стандарту EN 1822 или подсчёт частиц на уровне всей системы. Очень мелкие утечки, ниже чувствительности фотометра, могут остаться незамеченными. Высокая влажность, реакционноспособные химические вещества и масляные аэрозоли могут повлиять на показания. Сканирование должно выполняться обученным персоналом с использованием откалиброванного прибора и письменной процедуры. Для проектов, требующих стабильного качества изготовления фильтров и прослеживаемости партий, производственная база и процессы контроля качества компании Renhe могут обеспечить необходимую документацию, которая зачастую имеет такое же значение, как и само сканирование.
 Горячие новости
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe специализируется на производстве картриджей воздушных фильтров, газотурбинных воздушных фильтров, складчатых фильтрующих материалов, промышленной пыли. Наши основные продукты сертифицированы как высокотехнологичные продукты провинции Цзянсу, известные торговые марки города Уси и имеют сертификат CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN