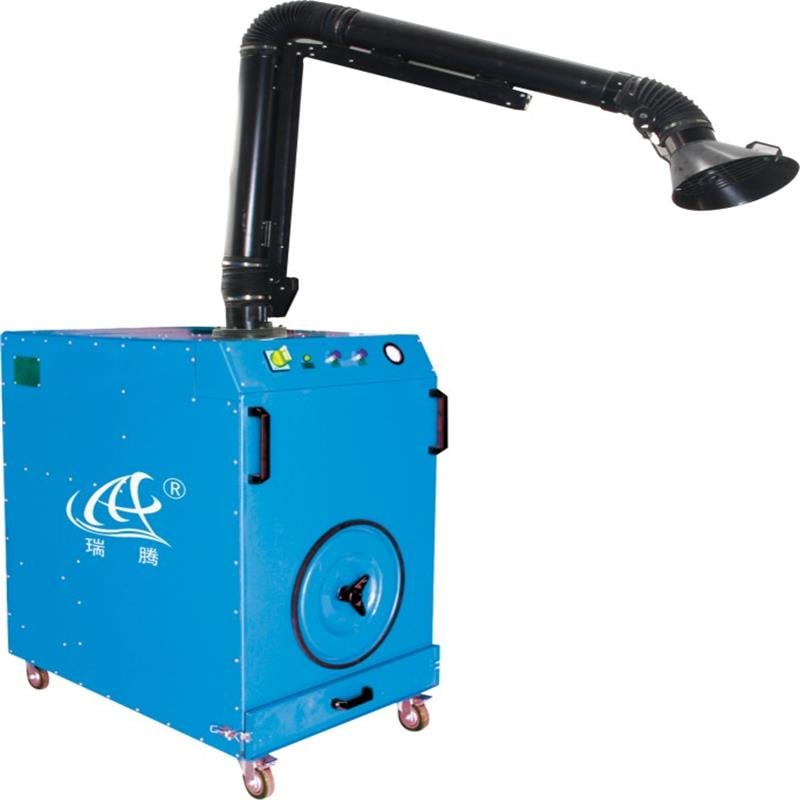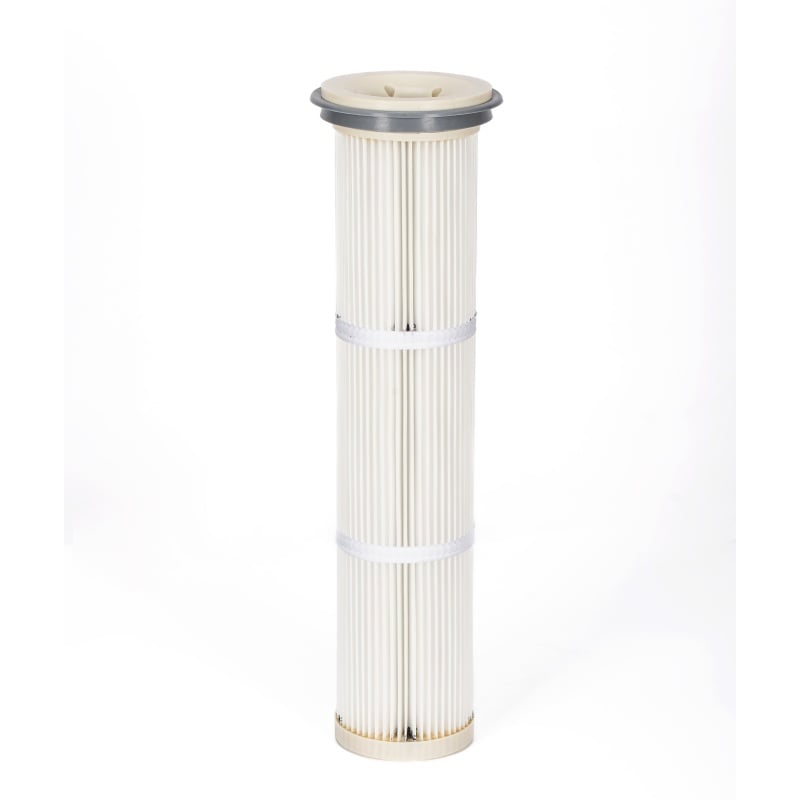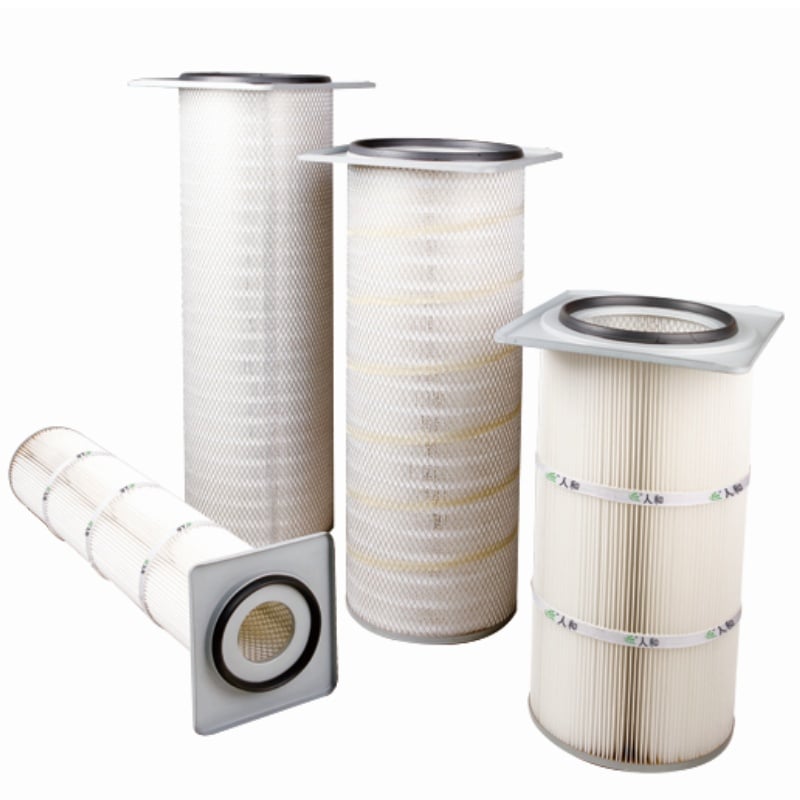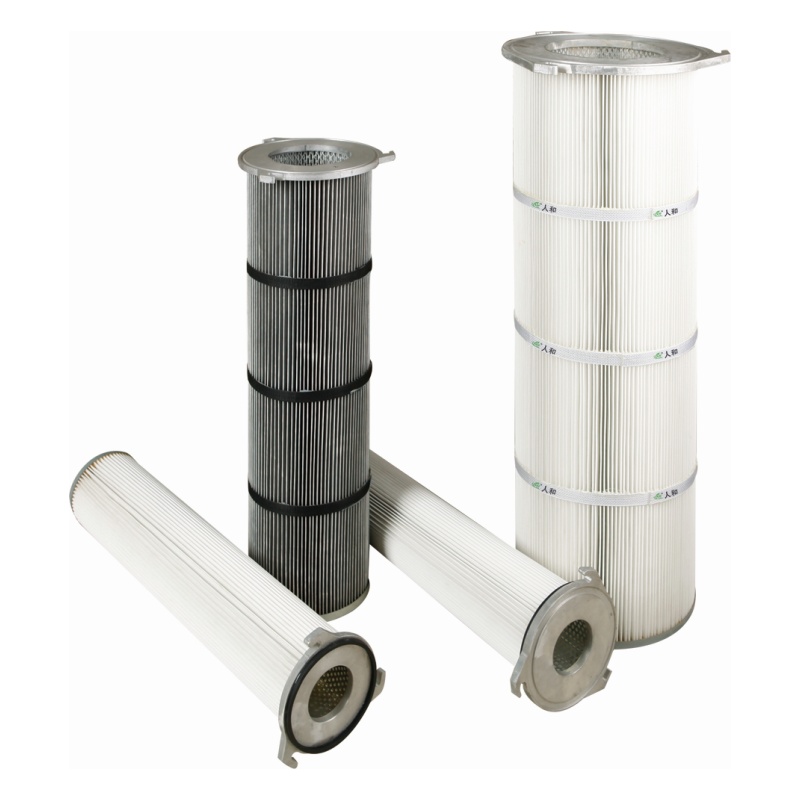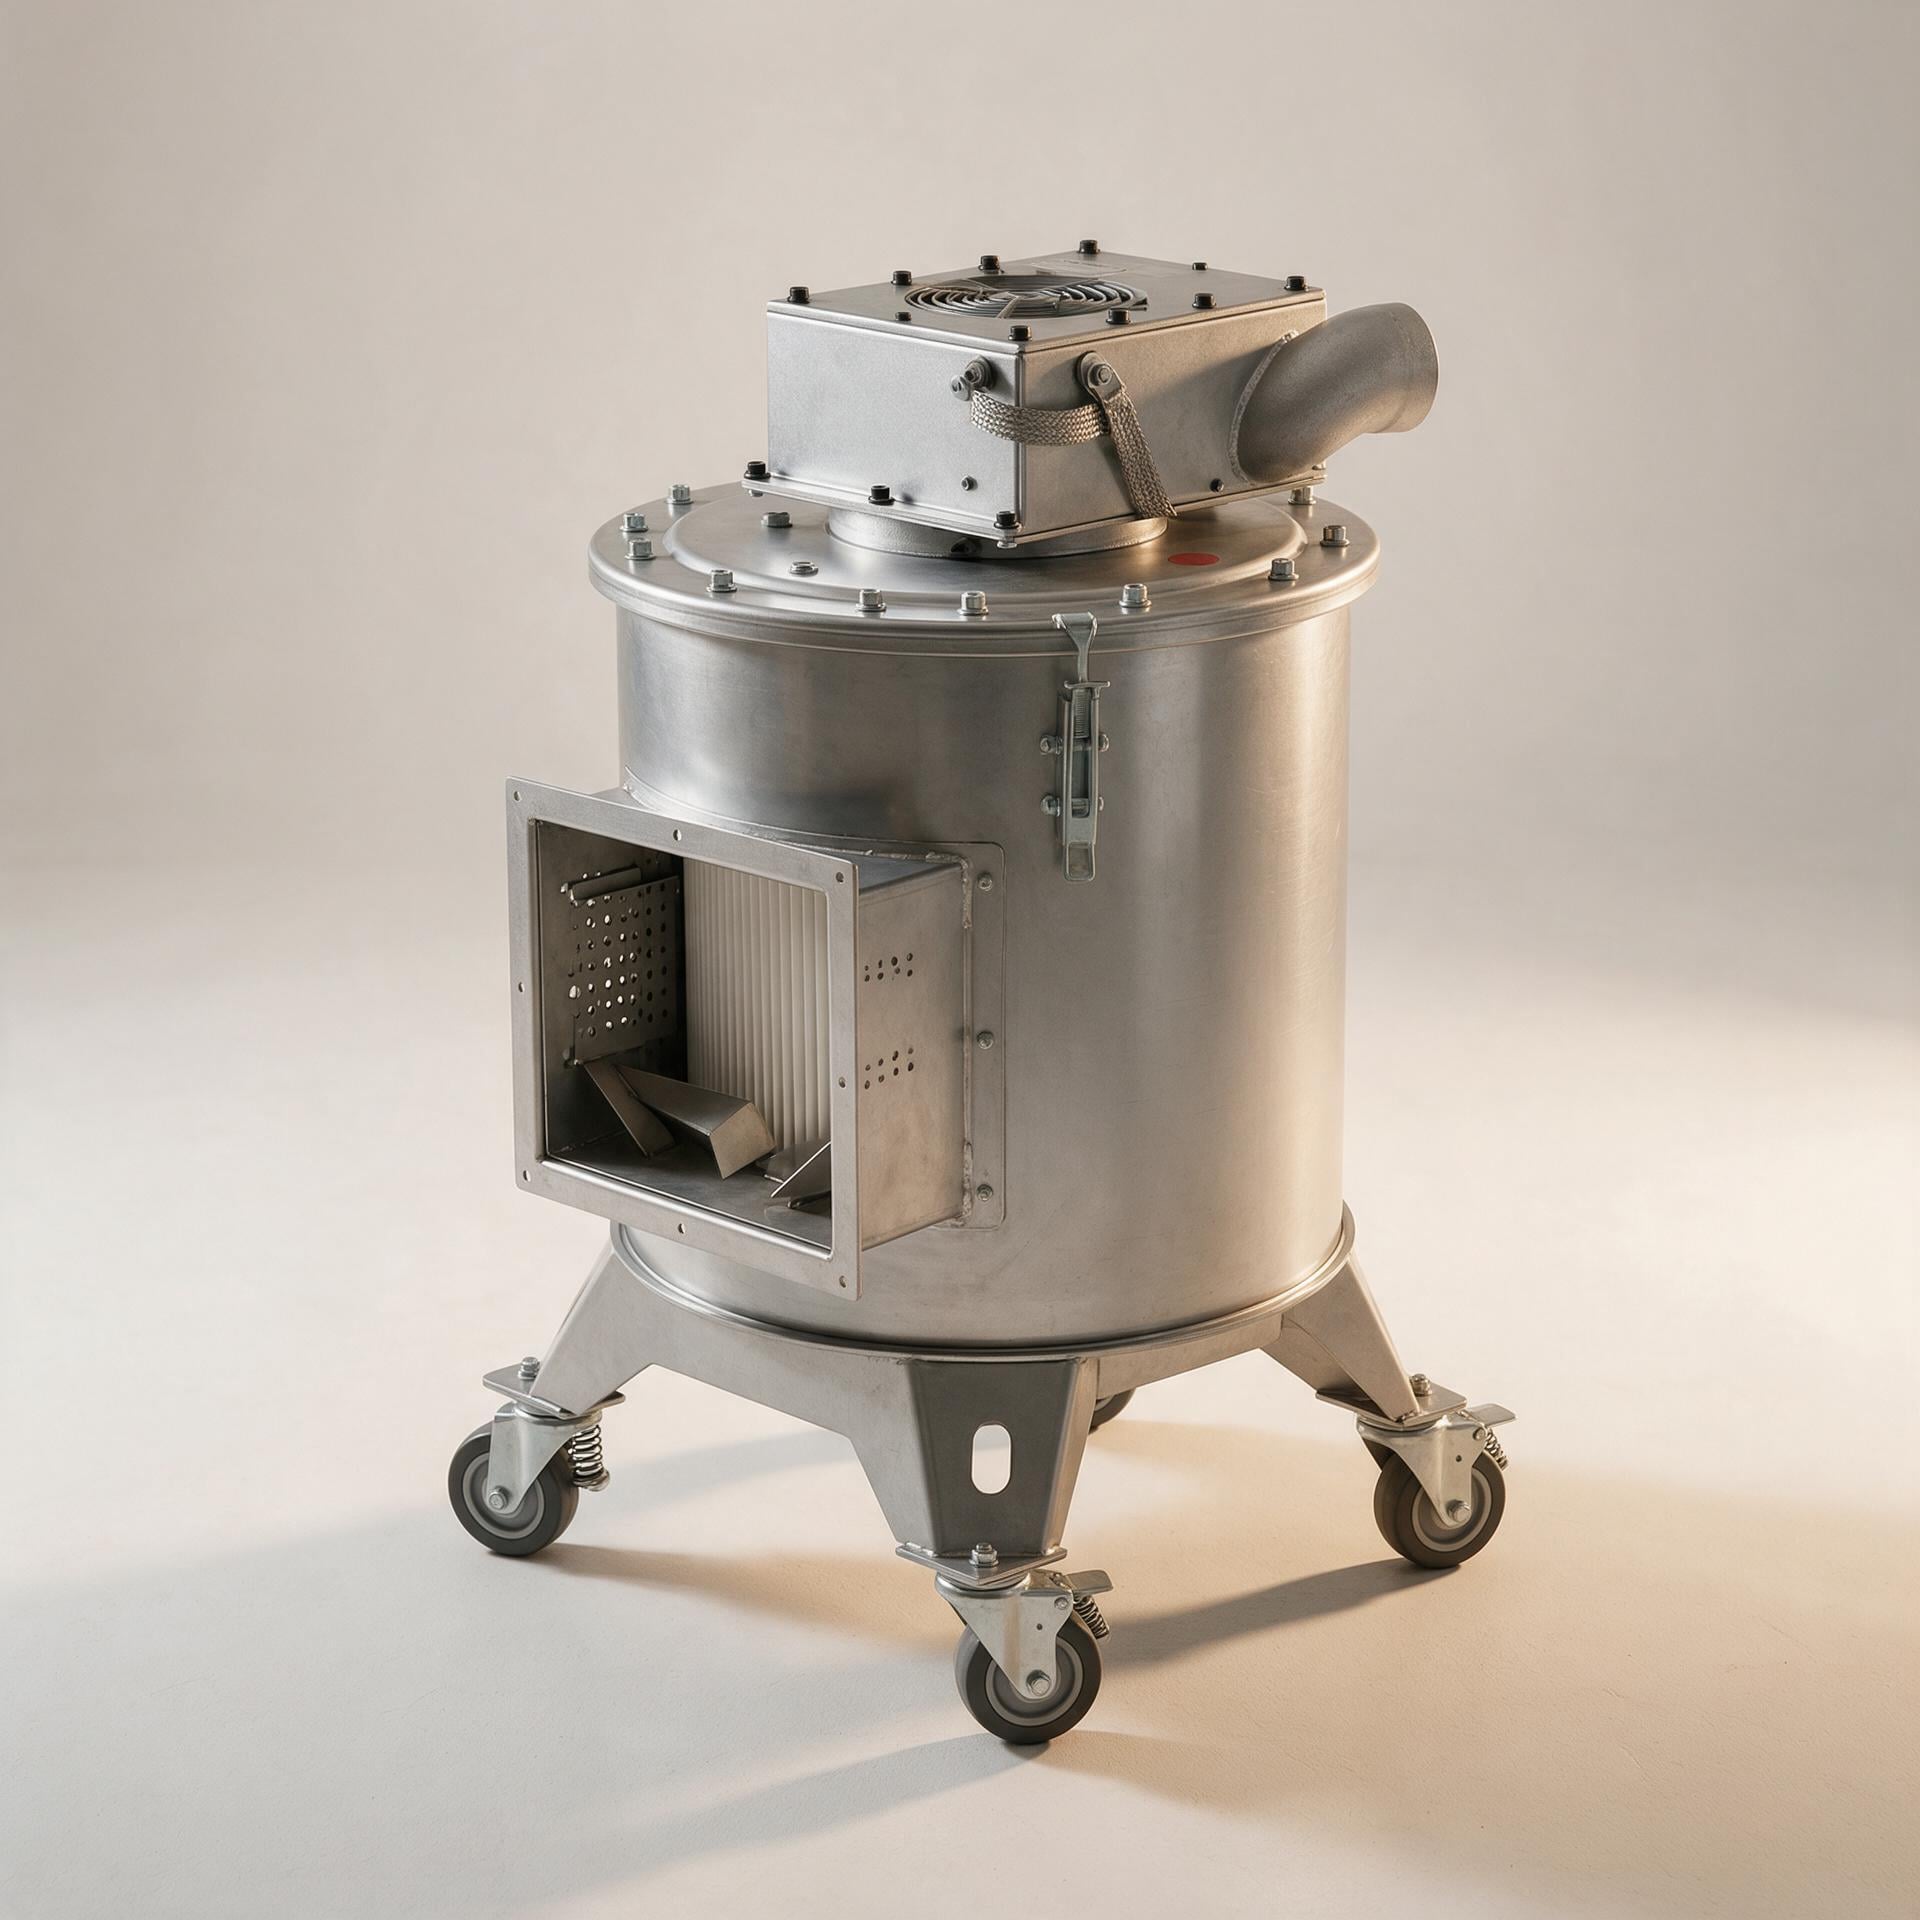
En enda gnista från en svetsbåge är harmlös i öppen luft. Inuti en kanal kan samma partikel färdas in i ett filterutrymme där fin damm är uppsuspenderad, och den kombinationen utgör en erkänd brandrisk. Därför bör en svetsrökavfuktningsanläggning utvärderas som ett komplett säkerhetssystem snarare än som en fläkt med ett filter monterat på. Köpare som fokuserar enbart på luftflödet missar ofta steget som hanterar heta partiklar innan de ens når filtret, vilket leder till sämre insamling av svetsrök. En integrerad gnistavskiljare täcker denna lucka genom att fånga upp och svalna heta partiklar i systemets framdel. Brandsäkerheten med en gnistavskiljare börjar här, långt innan luftströmmen når filtren. Att förstå denna funktion hjälper dig att ställa bättre frågor vid specifikation, särskilt när en enhet betjänar flera arbetsstationer.
Tänk på en integrerad gnistfångare som ett förbehandlingssteg. Dess uppgift är att ta bort eller svalna de hetaste fragmenten i luftströmmen innan luften når filtermediet, som kan ha ett dammskikt. I praktiken innebär en integrerad gnistfångare en avsiktlig separationsfas före filtren, så att svetsrökutsläppssystemet inte är beroende av filtermediet för att klara direkt gnistpåverkan. De mekaniska detaljerna varierar beroende på processen och bör bekräftas med leverantören snarare än antas utifrån en katalogbild. Det som är avgörande för köparen är principen: heta partiklar bör förlora sin energi innan de når filtreringszonen. Denna princip är central för gnistfångarens brandsäkerhet och bör ingå i den skriftliga systembeskrivning som du får.
Säkerheten mot gnistor och brand i en gnistfångare beror inte på en enskild komponent. Den beror på hur huven, kanalsystemet, avskiljningsstadiet, filtermaterialet och rengöringsmetoden samverkar. Antistatiskt material används till exempel för att leda bort elektrostatisk laddning istället för att låta den ackumuleras, och insamlingsramen måste vara jordad till en pålitlig jordpunkt. En dammavskiljare för svetsrök som hanterar brännbart metallstoft bör därför granskas som en helhet: där gnistor genereras, hur långt de färdas och vad som finns mellan dem och stoftlagret. Leverantörer bör förklara säkerhetslogiken i enkla ord. Om svaret slutar vid påståendet att filtret fångar upp allt bör detta betraktas som en ofullständig specifikation för en svetsrökavskiljare.
Inte alla svetssoperationer belastar en rökgasavfuktningsanläggning lika mycket. Manuell lysbågsvetsning vid fasta arbetsbänkar ger en förutsägbar rökpluma, medan stora komponenter med rörliga svettpunkter kräver fördelad insamling. Anordningen för insamling av svetsrök ändras därefter: huvenns placering, slangens längd och om flera stationer delar en enhet påverkar alla hur de heta partiklarna beter sig. En svetsrökstoftavskiljare från RH/HY som är specificerad för en höghastighetsprocess kräver mer uppmärksamhet på uppströmsseparation än en som används för lätt tillverkning. Fråga vilken RH/HY-svetsrökstoftavskiljar-konfiguration som passar din stationslayout och begär luftflödesberäkningen bakom rekommendationen. Insamling av svetsrök är mest effektiv när insamlingen sker nära ljusbågen och slangvägen inte låter partiklarna slå sig ner.
Ett multinationellt företag inom tung industri som tillverkar tornkranar och spårkranar stötte på en vanlig begränsning: dess bomradie hanterade stora komponenter av kolstål vars svettpunkter försköts längs arbetsstycket. Anläggningen använde MAG-gasskyddad svetsning och argonbågsvetsning, så rökutvecklingen var inte kopplad till en fast station. Den valda lösningen var distribuerad blås- och suginsamling, med blåsutgångar på cirka fyra meters höjd och suginmatningar på cirka nio meters höjd, vilket skapade en lokal nedåtgående cirkulation över arbetszonen. I en sådan layout måste varje svetsrökavfuktningsanläggning tåla gnistor som genereras över ett stort område. Lärdomen för en köpare är att brandsäkerheten hos gnistavskiljare beror lika mycket på insamlingsgeometrin som på filterkammaren, och att en integrerad gnistavskiljare bör specificeras tillsammans med huven i stället för att läggas till som en eftertanke.
Fyra kontroller säkerställer att en specifikation för en svetsrökutsläppsanläggning är trovärdig. Först bör man bekräfta den främre avskiljningsstadiet och hur det rengörs, eftersom ett gnisthanteringsstadium som aldrig underhålls inte längre skyddar filter. Andra, granska jordning och antistatiska åtgärder för kanalsystemet och insamlingsramen. Tredje, anpassa luftflödet till antalet samtidiga svetsstationer snarare än till ett genomsnittligt skift. Fjärde, bekräfta att filterbyten kan utföras utan att sprida samlad damm tillbaka i verkstaden. Brand säkerhet med gnistavskiljare beror också på att systemet hålls rent enligt en definierad schema. En svetsrökutsläppsanläggning bedöms utifrån dess beteende under en full produktionscykel, inte utifrån en enskild demonstration. Begär materialriktlinjer och verifiera provdokument innan layouten godkänns.
Fråga ett: Är en inbyggd gnistavskiljare detsamma som ett brandsläckningssystem?
Svar: Nej. En inbyggd gnistfångare är en förebyggande åtgärd som tar bort eller svalnar heta partiklar innan de når filterzonen. Den ersätter inte brandsläckningssystem, och en svetsrökutsläppsanläggning kräver fortfarande en säkerhetsplan med båda lager.
Fråga två: Vilka svetsprocesser kräver mest uppmärksamhet för en svetsrökstoftsamling?
Svar: Processer med synlig sprutning och fin, brännbar stoft kräver närmaste granskning. I exemplet med krananläggningen krävde MAG- och argonbågsvetsning på stora kolstålspartier distribuerad insamling snarare än en fast sugkappa.
Fråga tre: Var ska en svetsrökutsläppsanläggning placeras?
Svar: Insamlingen bör placeras nära ljusbågen, med en kort kanalsträcka som avskräcker partiklar från att avsätta sig. För rörliga svetspunkter är distribuerad insamling oftast mer praktisk än en enda avlägsen intag, och svetsrökinsamling bör planeras utifrån det verkliga arbetsmönstret.
 Senaste nytt
2026-11-21
2026-11-21
2026-11-21
2026-11-21
2026-11-21
2026-11-20
Renhe fokuserar på luftfilter, gasturbinluftsfilter, plättade filtermedier, industriellt damm. Våra huvudprodukter har erkänts som högteknologiska produkter i Jiangsu provinsen, berömda varumärken i Wuxi stad och CE-certifiering.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd Integritetspolicy
 EN