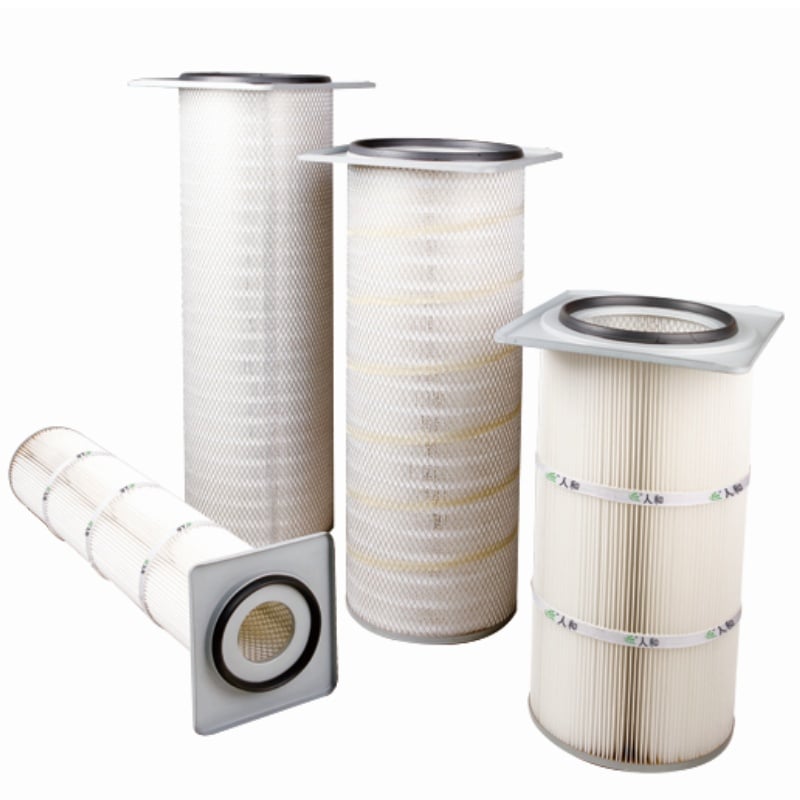
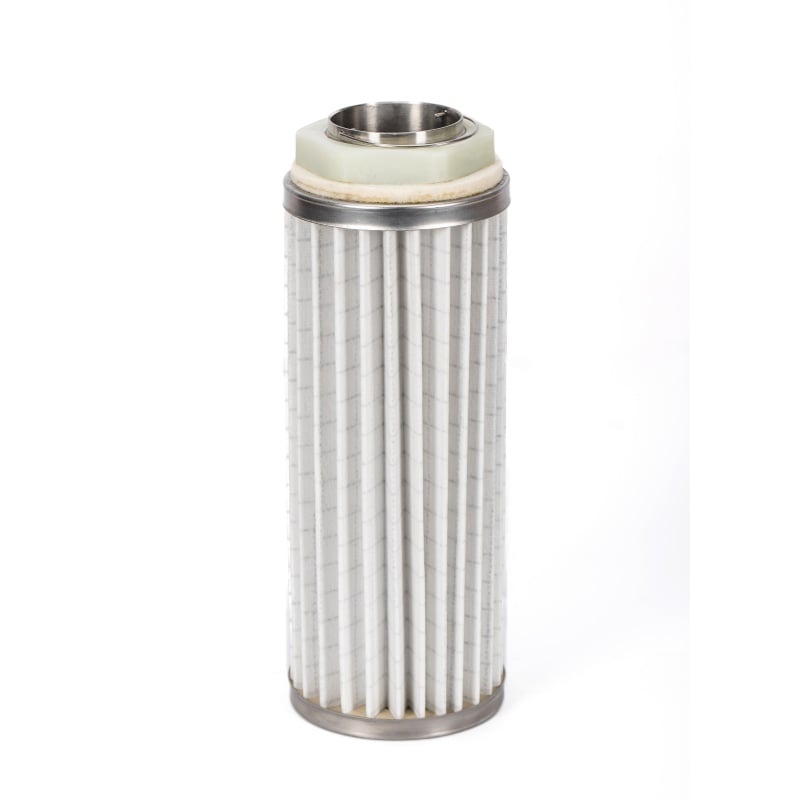
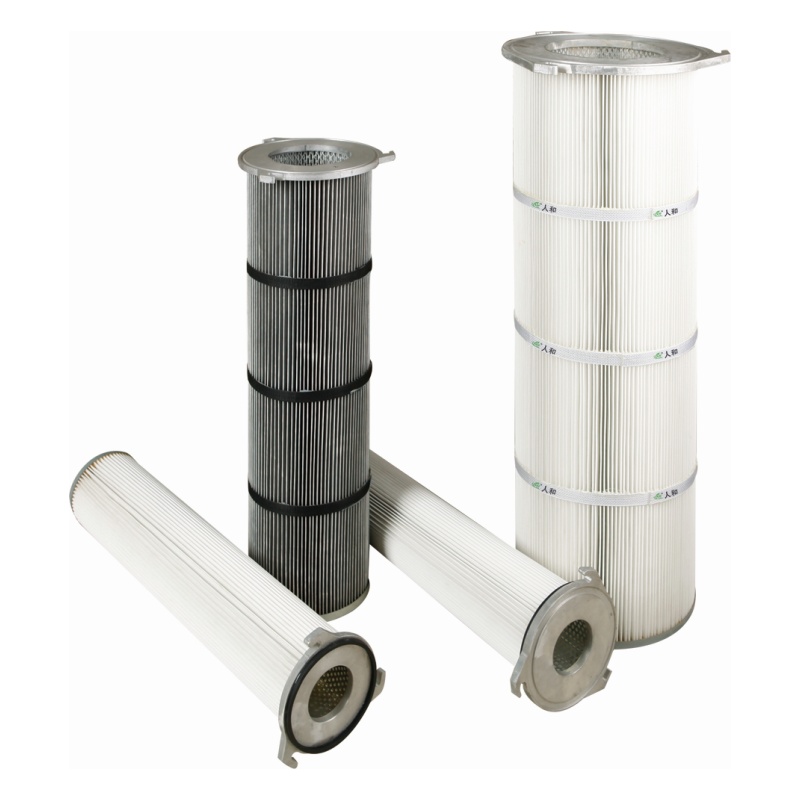
Un cartucho de filtro recubierto con PTFE parece resistente desde el exterior. El medio filtrante cuenta con una capa de soporte, las tapas extremas son rígidas y la jaula exterior puede soportar un golpe. La parte frágil es la fina membrana de PTFE del lado sucio. Esa membrana controla la liberación de polvo y la captura de partículas finas. Un rayón que atraviese el recubrimiento puede abrir una vía de derivación difícil de detectar y de reparar. La manipulación y la instalación deben planificarse en torno a ese único hecho. El cartucho debe permanecer en su funda protectora hasta que la carcasa esté lista. La ruta desde el área de almacenamiento hasta la carcasa debe estar libre de bordes afilados, partículas abrasivas y herramientas sueltas. Con frecuencia, un rayón en la membrana ocurre antes de que el cartucho llegue a la carcasa, durante el desembalaje o su colocación provisional sobre un suelo sucio.
El primer punto de riesgo es la caja de envío. Un corte con cuchillo en la caja puede rayar la membrana si la hoja penetra demasiado profundamente. El cartucho debe extraerse levantándolo, no arrastrándolo sobre el cartón. Los guantes deben estar limpios y libres de partículas abrasivas. Un hábito frecuente en campo consiste en colocar el cartucho verticalmente sobre su tapa final en el suelo mientras se prepara la carcasa. Ese hábito pone el paquete de pliegues en contacto con polvo y partículas abrasivas. Un enfoque mejor es usar una base acolchada limpia o un soporte especializado. Si el cartucho debe colocarse horizontalmente, la superficie debe ser lisa y estar cubierta. La tabla siguiente compara los métodos habituales de preparación y el riesgo que cada uno genera.
| Método de preparación | Riesgo de rayado | Nota práctica |
|---|---|---|
| Colocado verticalmente sobre la tapa final en el suelo | Medio a alto | Pueden penetrar partículas abrasivas en los pliegues |
| Apoyado contra una pared | Alto | La jaula puede deformarse y la membrana rozar |
| Colocado horizontalmente sobre cartón | Medio | Polvo y bordes del cartón |
| Base acolchada o soporte | Baja | Óptimo para preparación breve |
| Dejado en la funda de envío | Baja | Conservar hasta que la carcasa esté lista |
La tabla no trata sobre condiciones perfectas. Trata sobre eliminar los errores sencillos. Una cuna limpia cuesta menos que un cartucho de reemplazo.
La mayor parte del daño a la membrana durante la instalación proviene de la carcasa, no del cartucho. Las salpicaduras de soldadura, los bordes afilados de las bridas, las rebabas en la placa tubular y los residuos secos de juntas pueden enganchar la membrana cuando el cartucho se desliza hacia adentro. La carcasa debe inspeccionarse con una luz y con la mano enguantada antes de la inserción. La superficie de sellado debe estar limpia y libre de material antiguo de juntas. El orificio debe revisarse para detectar un borde afilado o un escalón que pueda desprender el recubrimiento. Si la carcasa presenta una soldadura rugosa en la entrada, puede usarse una funda guía protectora o un chaflán temporal. No se debe forzar el cartucho para superar un obstáculo. Un ajuste forzado es una rayadura a punto de ocurrir.
La trayectoria de inserción debe ser recta y estar bien soportada. Un cartucho largo y flexible puede colgar y rozar contra la pared de la carcasa. Para tamaños mayores, dos personas son mejores que una. El cartucho debe alinearse con el orificio antes de tocar la superficie de sellado. Una ligera aplicación de lubricante compatible sobre la junta puede ayudar, pero el lubricante no debe migrar hacia la membrana. El cartucho debe empujarse mediante la tapa final, no mediante el paquete de pliegues ni mediante la jaula exterior. Empujar la jaula puede deformar los pliegues y provocar que la membrana roce contra la capa de soporte. La inserción debe detenerse si la resistencia aumenta bruscamente. Un empuje lento y recto es más fácil de controlar que un empujón rápido.
La etapa de sujeción con la abrazadera y la junta tórica es donde pequeños arañazos se convierten en fugas reales. La junta tórica debe asentarse de forma uniforme y la abrazadera debe apretarse siguiendo un patrón cruzado. Aprietar en exceso puede deformar la tapa final y despegar la membrana de la línea de unión. Una llave dinamométrica resulta útil, pero el patrón de asentamiento indicado por el fabricante importa más que un valor numérico único. Es necesario inspeccionar la zona alrededor de la abrazadera en busca de tornillos flojos, arandelas y bordes de herramientas. Una llave caída puede dejar una muesca en la membrana fácil de pasar por alto. Un caso real ocurrido durante una modernización en una planta química del sur de China ilustró precisamente este problema: el equipo de instalación utilizó una cincha de cable para levantar un cartucho grande y colocarlo en su posición; dicha cincha entró en contacto con el paquete de pliegues y dejó una marca de fricción cerca de la tapa superior. La unidad superó la inspección visual, pero reveló una fuga local durante la prueba de punto de burbuja. La solución consistió en emplear una cincha blanda y una funda guía. La lección aprendida fue que el equipo de izaje debe formar parte del plan de instalación, no ser producto de una improvisación.
Una verificación final debe confirmar que el cartucho está correctamente asentado, que la junta está comprimida de forma uniforme y que la abrazadera está bien fijada. Una prueba de punto de burbuja o una prueba de retención de presión puede proporcionar una referencia inicial para la membrana; la norma ASTM F316 describe la prueba de punto de burbuja para filtros de membrana. La norma ISO 16890 resulta útil para la clasificación general de filtros de aire, pero no sustituye una verificación de instalación. El registro debe incluir el identificador del cartucho, la carcasa, la fecha de inserción y cualquier problema visible en su estado. Un arañazo en la membrana no siempre es visible, por lo que la documentación no debe afirmar un resultado «sin arañazos» a menos que la inspección haya sido exhaustiva. Para proyectos que requieren una calidad constante del recubrimiento, extremos limpios y trazabilidad a nivel de lote, la planta de producción y el proceso de control de calidad de Renhe pueden respaldar la gestión y documentación de esta labor.
 Noticias destacadas
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe se centra en el cartucho de filtro de aire, filtro de aire de turbina de gas, medios de filtro pliado, polvo industrial, Nuestros productos principales han sido reconocidos como productos de alta tecnología en la provincia de Jiangsu, marcas comerciales famosas en la ciudad de Wuxi y certificación CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd POLÍTICA DE PRIVACIDAD
 EN