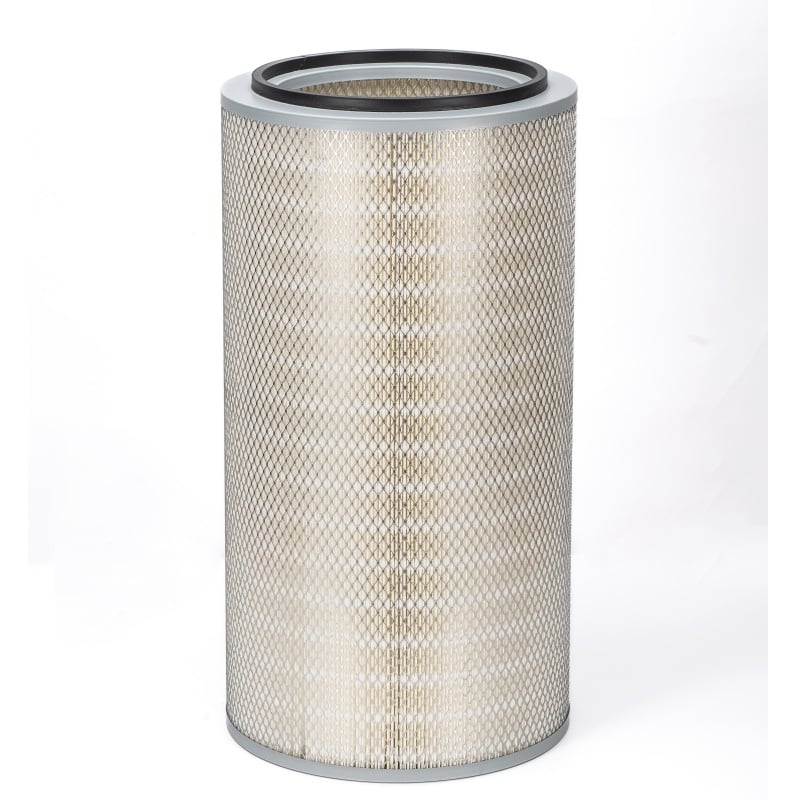
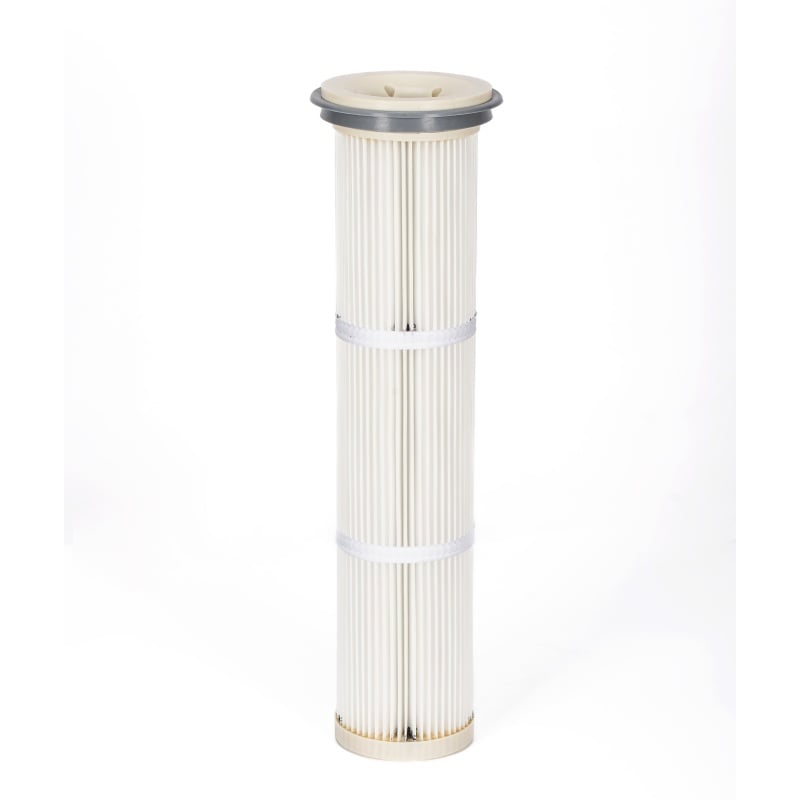
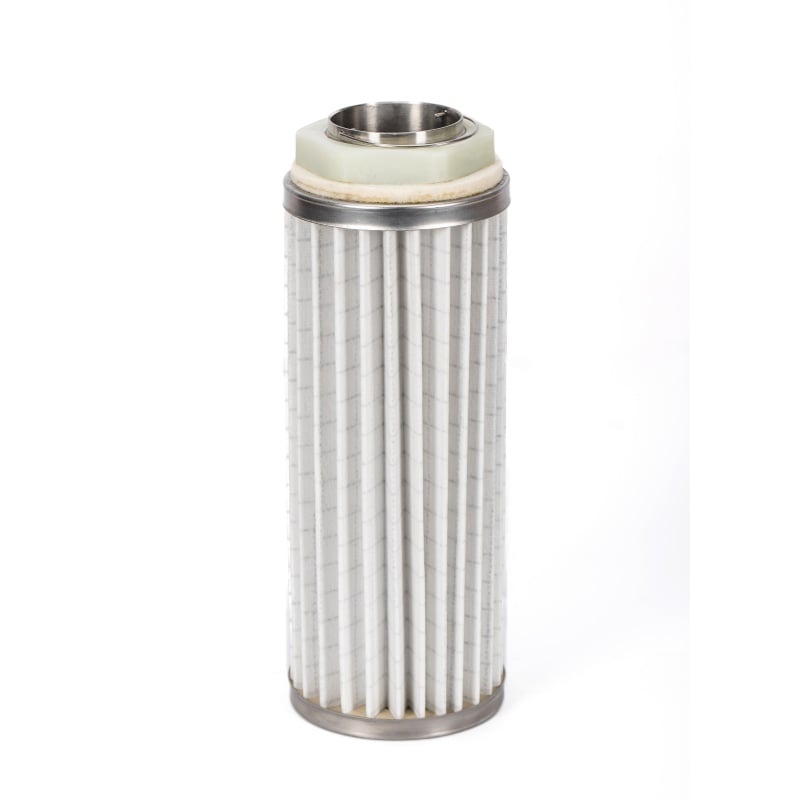
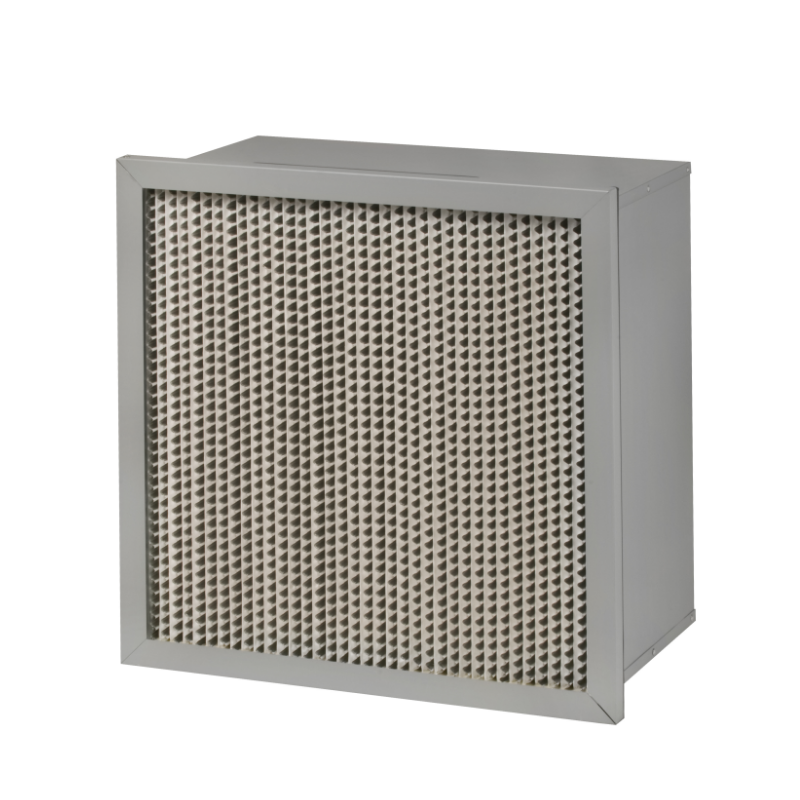
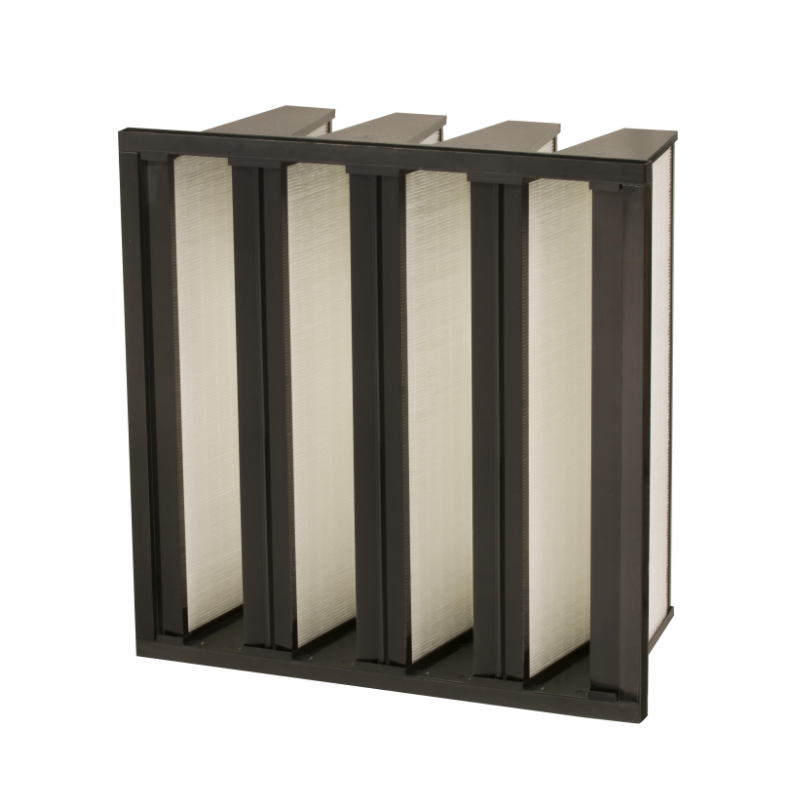
Una ventilación de contenedor es un pequeño filtro montado en la parte superior de un silo, contenedor o tolva. Trata el aire desplazado durante la carga de polvo y evita que el polvo se escape del tanque. A menudo se confunde con un colector de polvo estándar de carcasa más pequeña. Esa comparación pasa por alto la intención del diseño. Una ventilación de contenedor opera en el punto de origen del recipiente de almacenamiento, y su función es devolver el material capturado al mismo recipiente siempre que el proceso lo permita. Una ventilación de contenedor sin fondo lleva esa lógica un paso más allá. El cuerpo del filtro carece de tolva, válvula rotativa y cajón recolector. El polvo desprendido del filtro cae directamente de nuevo al silo. La ausencia de fondo no representa una reducción de costos; constituye la trayectoria del material.
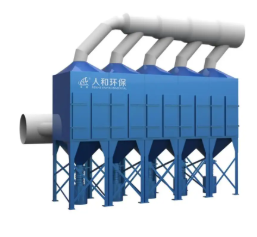
El flujo de aire en una ventilación sin fondo se desplaza desde el espacio libre superior del silo hacia arriba, a través del medio filtrante y hacia la atmósfera o hacia un conducto aguas abajo. El polvo se captura en el lado sucio del medio. Un impulso de aire comprimido flexiona el medio, la capa de polvo se desprende y la gravedad hace el resto. No hay transportador de tornillo, ni tolva ni paso manual de vaciado. Esa trayectoria corta es importante por tres razones. La pérdida de producto disminuye porque el polvo capturado regresa al inventario. La carga de limpieza disminuye porque no hay recipiente de recolección que vaciar ni punto de transferencia donde derramar material. Además, el recipiente permanece cerrado, lo que reduce la exposición durante la limpieza rutinaria. La contrapartida es que la ventilación debe montarse verticalmente, con suficiente espacio libre debajo del filtro para que el polvo liberado caiga sin tocar un reborde ni un sensor.
La devolución directa solo funciona cuando el polvo capturado es del mismo material que el producto almacenado y cuando el proceso acepta de nuevo ese material. Son buenos candidatos los silos de un solo producto, los cargadores minerales, las pastillas plásticas con finos y muchos polvos a granel secos que no son peligrosos ni altamente higroscópicos. El diseño se vuelve cuestionable en varios casos:
Silos multi-producto donde la contaminación cruzada constituye un problema de calidad.
Polvos tóxicos o sensibilizantes, en cuyo caso cualquier ruta de devolución requiere una revisión de contención.
Polvos pegajosos, húmedos o que forman costras, capaces de obstruir el filtro y no liberarse.
Corrientes alimentarias o farmacéuticas, donde cualquier ruta de devolución exige una evaluación formal de riesgos.
Un respiradero sin fondo no es una solución universal. Es una solución sencilla para una trayectoria de materiales muy limitada.
Una planta de polvo mineral en el sur de China tenía una fila de silos con respiraderos convencionales para tolvas que descargaban en tolvas pequeñas. Estas tolvas requerían vaciado manual semanal, y el polvo se perdía como residuo. Una modificación sustituyó las tolvas por cuerpos de respiradero sin fondo. Ahora, el polvo limpiado mediante pulsos cae de nuevo al silo. Desapareció la etapa de vaciado manual y disminuyó el flujo de residuos. La modificación también reveló una limitación: durante la estación húmeda, el polvo fino se adhería a los pliegues del filtro y la caída de presión aumentaba. La solución consistió en aislar térmicamente el cuerpo del respiradero y reducir el intervalo entre pulsos. La devolución directa funcionó, pero requirió control de humedad, no solo la ausencia de una base.
La tabla siguiente compara un respiradero convencional para tolvas con un diseño sin fondo, en los aspectos clave para la adquisición y el mantenimiento.
| Elemento | Respiradero convencional para tolvas | Respiradero sin fondo para tolvas | Verificar antes de la selección |
|---|---|---|---|
| Polvo recogido | Cae en la tolva | Cae de nuevo al silo | Se acepta el mismo material |
| Vaciamiento | Manual o de válvula | Ninguno | Acceso para inspección |
| Pérdida de producto | Más alto | Más bajo | Registros de lote |
| Contaminación cruzada | Contenida | Posible si cambia el producto | Servicio para un solo producto |
| Riesgo de humedad | Más bajo en la tolva | Más alto en el filtro | Aislamiento y purga |
| Peligro de polvo | El polvo recolectado se maneja | El polvo regresa al recipiente | NFPA 652 DHA |
La tabla no es una clasificación. Es una lista de decisiones. Un colector sin fondo requiere una trayectoria vertical de caída, un medio filtrante que libere la torta de forma limpia y un sistema de pulsos dimensionado según la carga de polvo. Un manómetro no es opcional. Es la primera señal de que la torta no se está liberando. Para polvos combustibles, la norma NFPA 652 exige un análisis de riesgos por polvo, y la trayectoria de retorno debe incluirse en dicho análisis.
La primera verificación es la identidad del material. Si el silo cambia de producto, la ruta de retorno puede trasladar partículas finas de un lote a otro. La segunda verificación es la humedad. Una ventilación en un silo frío puede condensar agua sobre el filtro y transformar un polvo de flujo libre en una costra adherida a la pared. La tercera verificación es el caudal de aire. La ventilación debe gestionar el aire desplazado durante el llenado sin presurizar el silo ni generar vacío durante la descarga. La cuarta verificación es el acceso para mantenimiento. Aun un cuerpo sin fondo requiere un medio para inspeccionar el medio filtrante, reemplazar los elementos filtrantes y verificar las válvulas de pulsación. La quinta verificación es la emisión de partículas. Devolver el polvo al silo no elimina la necesidad de cumplir con el límite local de partículas en suspensión. Para proyectos que exigen fabricación consistente, control de componentes a nivel de lote y una cadena de suministro capaz de adaptarse a las interfaces de los silos, la base productiva y el proceso de calidad de Renhe pueden respaldar los aspectos documentales y logísticos del trabajo.
 Noticias destacadas
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-13
2026-11-12
Renhe se centra en el cartucho de filtro de aire, filtro de aire de turbina de gas, medios de filtro pliado, polvo industrial, Nuestros productos principales han sido reconocidos como productos de alta tecnología en la provincia de Jiangsu, marcas comerciales famosas en la ciudad de Wuxi y certificación CE.
NO. 31 Xingyuan Road, Jiefang Industrial Park, Gushan Town, Jiangyin City, Jiangsu Province, China (214414)
Copyright © 2024 Jiangsu Renhe Environmental Equipments Co., Ltd POLÍTICA DE PRIVACIDAD
 EN